重载辊道线选错润滑脂?我见过三次整条线停线8小时的教训
2026-10-21 23:53:47 作者:网编
分类:文章
上周去无锡的一家锻造厂做现场诊断,刚进车间就听见设备主管拍着大腿骂——上个月刚换的润滑脂,这才27天,3号辊道的轴承就卡了6个,整条输送线停了4个小时,算上锻件报废的损失,小十万没了。
说实话,这种场景我真的见太多了。很多人觉得润滑脂不就是黄乎乎的一坨,随便买最便宜的通用款打上就行,反正能转。真不是。
你以为的”通用润滑脂”,根本扛不住重载粉尘环境
绝大多数车间选润滑脂的逻辑,还停留在”买最便宜的2号锂基脂,全车间所有轴承都用它”的阶段。但你有没有仔细算过自己车间的实际工况?
就拿锻造车间的重载辊道来说,辊子压着几吨重的红热锻件转,重载工况下的滚动接触应力通常能到1200-1800MPa,旁边就是飞溅的氧化皮粉尘,时不时还有淬火的水雾飘过来。这种环境下,那种最常见的通用锂基脂根本不够打。
那种最便宜的通用锂基脂,基础油粘度通常是100mm²/s(40℃),稠化剂的皂纤维结构比较松散。在重载的持续挤压下,基础油会被快速从皂纤维骨架里挤出来,剩下的干硬皂基留在滚道上,跟混进去的氧化皮搅在一起,比磨料还伤轴承。我见过最离谱的,有个厂把给家用门轴用的便宜润滑脂往辊道轴承里打,拆下来的时候,滚道上的磨痕能当搓衣板用。
 重载锻造车间辊道输送线积尘轴承特写
问:我之前一直用的是2号锂基脂,按说也是通用款,为什么还是会出现轴承卡滞?
答:你可以拆一个换下来的轴承看看——如果滚道上的脂已经完全干硬,没有油分析出,大概率是你选的脂基础油粘度太低、稠化剂的结构保持力不够。重载工况下,轴承滚动体对润滑脂的剪切力是普通输送线的3倍以上,普通锂基脂的皂纤维结构在这种持续剪切下,10天左右就会被剪碎,基础油快速流失,根本形不成有效的润滑油膜。
别被”耐高温”三个字忽悠,高温场景的润滑脂选不对反而加速磨损
很多人选高温润滑脂的逻辑,真的能把人看笑。他们翻开产品参数表,第一眼看的就是滴点,滴点越高,就觉得这款脂越耐高温,哪怕价格贵一倍也愿意买。
我上次跟个采购聊天,他说选高温润滑脂就看滴点,滴点越高越靠谱,我当时差点把手里的保温杯捏变形。
润滑脂的滴点参数是什么?是脂从半固体状态加热到能从容器里滴下来的最低温度,本质上测的是稠化剂的耐热能力,根本不是这款脂能长期稳定工作的最高温度。很多产品标的滴点260℃,实际在持续转动的轴承里,长期稳定工作的温度连150℃都到不了。
就拿加热炉旁边的出料辊道来说,辊道表面的温度能到160℃,很多厂买那种标称滴点260℃的普通锂基脂上去用,不到一个月,脂就碳化结块,硬得跟水泥一样,直接把轴承卡死。
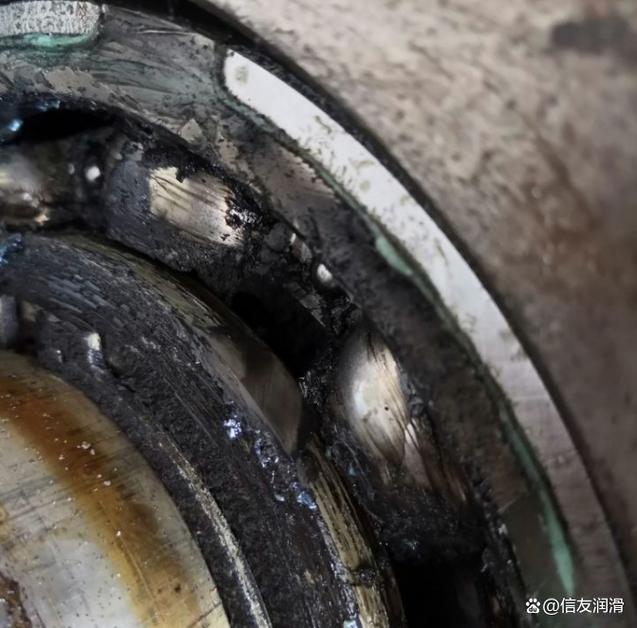 碳化结块的失效高温润滑脂从轴承内拆出特写
问:我们之前买过标称耐温200℃的润滑脂,在加热炉旁边的辊道上用,不到一个月就干硬了,是买到假货了吗?
答:大概率不是假货,是参数理解错了。很多产品标的耐温,是指在实验室静止状态下的短期耐受温度,不是你在轴承持续转动、承受重载、被粉尘污染的实际工况下的长期工作温度。通常来说,标称200℃的润滑脂,在持续重载、环境有粉尘的场景下,长期稳定工作的温度基本要打个6折,也就是120℃左右。如果你的辊道表面温度都到160℃了,这种脂肯定扛不住,得选带专用高温稳定配方、基础油闪点超过280℃的款式,而且要把注脂周期缩短30%,不然再好的脂也经不住持续消耗。
润滑脂的注脂量,90%的车间都打多了
设备维护的师傅里,流传着一个特别害人的误区:轴承里的脂打越多越好,看到密封缝往外冒油了,才觉得踏实。
错了。
真的错了。
轴承内部的润滑脂填充比例,只要占到内部空间的1/3到1/2就够了。打多了的话,轴承转动的时候,滚动体把脂搅得跟高速搅拌机一样,剪切产生的热量会让轴承温度快速升高,温度一高,脂的氧化速度是常温下的好几倍,反而坏得更快。
之前在苏州的一个汽车零部件厂,他们的冲压线轴承,每个月要打两次脂,每次把注脂口堵得死死的,结果轴承的工作温度比设计值高了22℃,拆下来看,脂都被搅成稀糊状,氧化变黑了。后来改成每次只打20克,每三个月开盖检查一次,温度直接降下来了,一年省的润滑脂钱都够买两个新轴承。
💡 有个很简单的判断方法:注脂的时候,看到轴承座的密封缝隙开始往外冒新的脂,就可以停了,别接着硬打。
❗ 额外提一句,千万别把不同稠化体系的润滑脂随便混着用。比如之前用的是锂基脂,突然换成磺酸盐稠化的款式,两种皂基的纤维结构不兼容,混在一起会快速破坏脂的整体结构,轻则变软变稀漏光,重则直接变硬卡滞。如果必须换脂,一定要把轴承座里残留的旧脂完全清理干净,再填新的脂,别图省事直接往旧脂上打新的。
说真的,我见过太多设备,密封件都裂成块了,还在那纠结选哪个牌子的润滑脂,这就好比你穿个破洞的鞋子跑马拉松,还在纠结选哪个牌子的袜子吸汗,完全抓错重点。
昨天那个无锡锻造厂的设备主管给我发微信,说换了复合磺酸盐的重载润滑脂,注脂量减了一半,现在辊道的温度比之前低了18℃,已经连续跑了42天没出问题。其实哪有什么玄学啊,不过是别拿通用款凑活重载的活,别被参数表上的数字忽悠,别拿着注脂枪死命往里面打脂而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
重载辊道线选错润滑脂?我见过三次整条线停线8小时的教训
文章链接:https://www.zystgy.cn/a/62419