工艺改进:从批量车削废件堆里抠出来的降本真相
2026-10-21 12:40:55 作者:网编
分类:文章
上个月去苏南一家做汽车轴类零件的小厂蹲了三天,车间角落堆的半人高废件筐给我看愣了——全是台阶轴的外圆尺寸超差,有的偏个0.02mm,有的端面振纹能刮破手套。老板拍着筐子骂,说上个月光报废的料就赔了小八万。
没人敢说这是设备问题。
新机床刚买了半年。
别一上来就改参数,先把“看不见的偏差”找出来
刚去的时候,厂里的工艺员已经折腾快两周了——把原来的进给量从0.2mm/r调到0.15mm/r,主轴转速从1200r/min升到1500r/min,甚至换了两批不同品牌的硬质合金刀片。结果呢?振纹没消,尺寸超差的比例反而涨了3个点。
问:很多人说工艺改进就是要敢动原来的切削参数,为什么你们反而不让先碰参数?
答:你先算笔账——一台普通数控车的定位精度通常是±0.005mm,重复定位精度是±0.003mm,看起来完全能覆盖公差0.02mm的轴类零件要求?不对,你卡盘的夹持跳动、顶尖的预紧力、毛坯切割后的内应力释放,这些看不见的偏差加起来,有时候能占掉总公差的70%。你不把这些变量锁死,调纯切削参数纯瞎折腾。
那天我拿着百分表在卡盘上打了一圈,直接找出了问题:三爪的夹持面已经磨出了0.03mm深的台阶,夹持工件的时候,只有三爪的边缘和工件接触,接触面积不到30%,稍微一切削,工件就会在卡盘里晃。更有意思的是,他们用的还是普通固定顶尖,操作工装夹的时候,总怕顶不牢,把尾座套筒的手轮转个七八圈,顶得死死的,直径30mm的45号钢棒料,装夹完没上车削,已经被顶弯了0.02mm。
说出来你可能不信,那堆半人高的废件里,近一半是装夹阶段就已经废了的,根本没走到切削那一步。
白瞎了棒料。
还费机时。
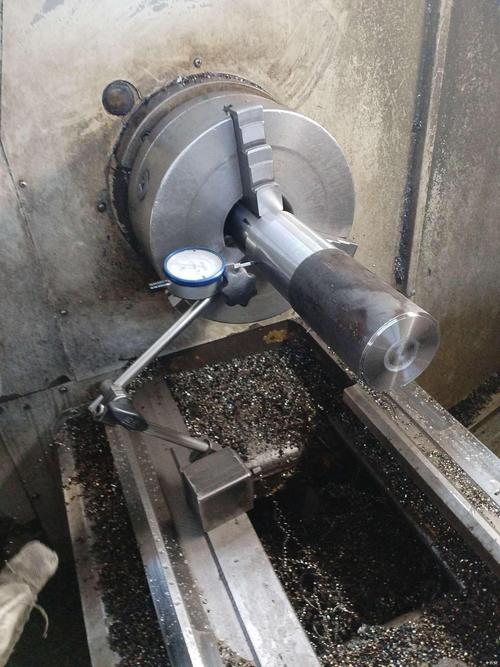 数控车削轴类零件卡盘夹持跳动检测现场
那些被手册忽略的“小调整”,才是降本的大头
我们没让他们换机床,也没让他们买贵的刀具,就先做了两个调整。
第一个,把原来的硬三爪换成软三爪,装到卡盘上之后,不拆下来,直接在和他们生产的轴类零件直径匹配的位置,把三爪的夹持面精车一圈,让夹持面和工件的外圆完全贴合,接触面积直接拉到90%以上。换完之后再打表,卡盘的夹持跳动从原来的0.04mm直接降到了0.008mm。
第二个,把固定顶尖换成弹性回转顶尖,把尾座的预紧力调整到刚好让顶尖和工件中心孔完全贴合,没有过压,装夹完的毛坯弯曲量直接控制在0.005mm以内。
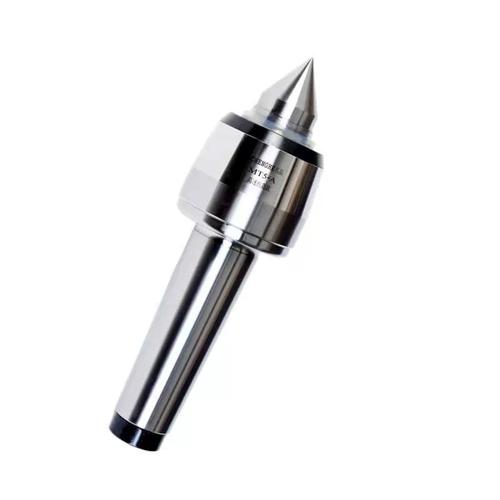 数控车削加工用弹性回转顶尖实物特写
问:换软爪、换弹性顶尖这些事,不是新员工入职培训都讲过吗?为什么很多厂照着做了还是没效果?
答:你是不是换完软爪就直接上料生产了?很多人换完软爪,不在机床上空走个循环,不打表测一次夹持跳动就直接批量开机,那跟没换有什么区别?还有的厂买了弹性顶尖,用个半年从来没拆下来保养过,里面的回转轴承磨得间隙比固定顶尖还大,能不出废件?
我们当时在现场给他们定了个很“傻”的规则:每换一批毛坯料,操作工必须用百分表打一下夹持端的跳动,超过0.01mm就重新调整三爪位置,这个动作每次只花10秒。
💡 别觉得10秒的动作没用,批量生产的时候,10秒的前置防错,能帮你省下来回返工、挑废件、重新对刀的两三个小时。
别把工艺改进搞成“运动式”,要落地到每个操作动作里
说实话,我见过太多厂的工艺改进,上来就奔着搞大动作去——要么换进口刀具,要么上自动上下料,甚至花大价钱搞数字孪生、MES系统,钱砸了几百万,最后废品率没降几个点,老板还觉得是一线执行不到位。
不过话说回来,也不能说这些投入没用,只是很多人跳过了最基础的那一步:把现有工艺里的隐性偏差找出来,堵上。
那家厂之前也搞过一次“质量提升月”,拉着工艺员、操作工开了三天会,写了厚厚的几十页改进方案,贴在车间墙上,给每个人发了培训手册。结果活动刚结束两周,大家又回到原来的操作习惯,废品率直接涨回原来的水平。
这次我们没写厚厚的SOP,就把原来贴在机床旁边的操作卡改了。原来的操作卡上只写着“装夹工件,启动机床”,我们给改成了三行大字:
- 擦净卡盘三爪、工件夹持端的残留铁屑
- 弹性顶尖预紧力拧到刻度2的位置
- 打表测夹持跳动,≤0.01mm方可上料
字用红笔写得比原来大两倍,就贴在机床操作面板旁边,操作工抬头就能看见。
你猜怎么着?就这三行字,把原来12%的废品率,直接压到了1.2%。
没有买新机床。
没有换高端刀具。
就把原来没人当回事的细节,落到了每一次装夹动作里。
车间里有个干了二十年的老操作工,一开始还吐槽,说从来没见过装个料还要打表,麻烦得很。结果干了一周,他自己主动找班长说,这个打表的动作好,原来经常车到一半才发现尺寸偏了,要拆下来重新对刀,折腾半小时,现在装的时候就把偏差找出来了,反而省时间。
❗ 别搞反了工艺改进的顺序。对于中小批量的机加工车间,先把装夹、检测这些最基础的动作做扎实,带来的收益,比你花几十万上数字化系统来得快得多。如果连最基础的装夹跳动都控制不住,上了系统采集到的全是错误的工艺数据,再高端的分析也白搭。
临走的时候老板跟我说,原来总觉得工艺改进是工艺员的事,是技术部的事,现在才明白,改进的细节全在操作工的手上,你得把这些动作拆碎了,落到每一次操作里,才真的能见到效果。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工艺改进:从批量车削废件堆里抠出来的降本真相
文章链接:https://www.zystgy.cn/a/62395