上周去珠三角的一个SMT车间,工艺主管蹲在检测台边骂了快半小时——新买的大几万的工业显微镜,拍0.3mm的QFN引脚焊点,要么糊成一团,要么亮斑把焊锡的润湿角全挡了。供应商上门拆了三次镜头,擦了两次镜片,连个毛边都没找出来。
别上来就换镜头,先查你是不是用错了照明档位
说实话,工业显微镜拍不清,一半以上的问题根本不在镜头分辨率,在照明。很多人刚拿到设备,把环形LED灯拧到最亮,直对着工件照——这跟你拿手电筒照镜子有啥区别?镜面反射的光直接冲进相机传感器,除了一片白亮,啥纹理都剩不下。
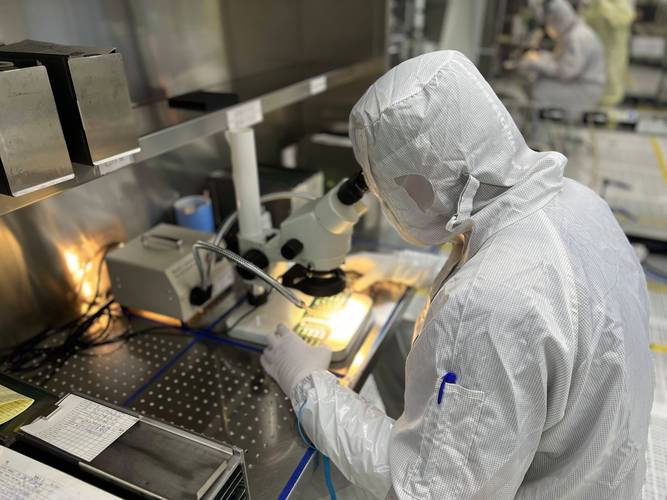
拍金属表面的焊点、冲压件毛刺、镀层纹理,最忌讳的就是垂直正打光。正确的做法是把环形灯的灯环偏转30到45度,让光线以斜角扫过工件表面——这样一来,焊锡的晶界、润湿角的边缘、微小的凹凸缺陷,都会因为光线的阴影被衬出来,根本不需要什么特殊的滤镜。
问:我用的是设备标配的环形LED灯,为什么拍出来的焊锡总是过曝?
答:大概率你把灯的亮度拉满了,而且没调偏转角度。工业显微镜的环形灯不是家用手电筒,要的是“打亮纹理”,不是“照得越亮越好”。通常把灯的亮度降到60%左右,配合35度左右的斜角,拍出来的焊点细节会比满亮度直打清晰两个档次。要是你拍的是玻璃基板上的透明导电层,那才需要把灯调到垂直位置,用透射光来衬反差——别搞混了场景。
校准载物台的时候,90%的人漏掉了Z轴的虚位补偿
说真的,这个坑我踩过不下十次。工业显微镜的Z轴调焦杆,看着刻度卡得准,实际上齿轮之间是有间隙的——你把镜头往靠近工件的方向拧到位置,再往回拧的时候,哪怕你看着刻度回到了同一个数值,镜头和工件的实际距离可能差了十几到二十微米。对于要拍1000倍放大的图像来说,这个距离差,等于你隔着一层毛玻璃看东西,能拍清楚才怪。
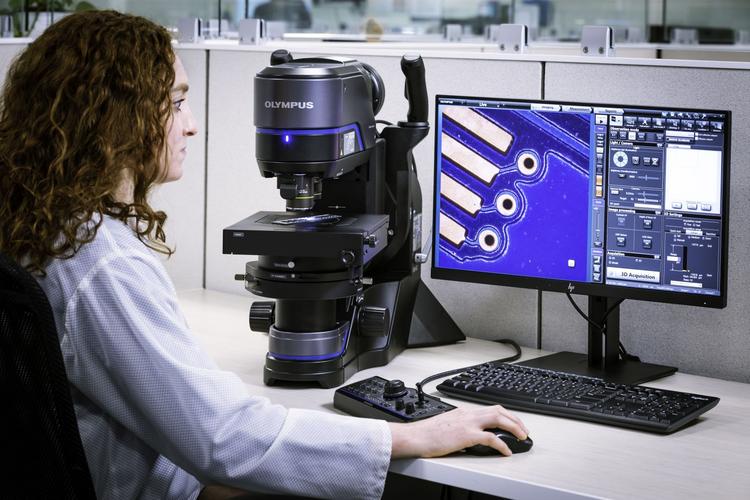
💡 解决这个问题的方法特别简单,根本不需要拆设备调齿轮。每次调焦的时候,坚持做单向趋近——就是不管之前拧到了什么位置,都先把镜头往远离工件的方向拧个半圈,再慢慢往靠近工件的方向拧,直到图像最清晰的位置停住。绝对不要来回拧调焦杆,这样就能把虚位带来的距离误差完全消掉。
之前有个做金相检测的客户,每次拍焊缝的晶粒度组织,同一块样,换个操作人员拍出来的视场,晶粒度评级能差半个等级——最后查出来,就是有人调焦的时候喜欢来回拧,虚位没消,拍的平面根本没在物镜的焦平面上,图像自然虚。
别迷信高倍率,适合工件的才是能出数的
我见过太多采购,买工业显微镜的时候,一上来就要2000倍、甚至5000倍的物镜,觉得倍率越高,设备越高级。结果买回来才发现,2000倍物镜的视场直径还不到0.1mm——找个0.02mm的冲压毛刺,得先用5倍物镜扫整个端子面,在电脑上标好位置,再换2000倍的物镜去对准,稍微挪个一微米,之前找的位置全没了,一天下来能测20个样就算效率高的。
问:那我到底选多大的放大倍率合适?
答:别盯着物镜上印的数字看,先算你要分辨的最小细节大小。按照光学显微镜的衍射极限,要分辨0.001mm的缺陷,100倍物镜搭配10倍目镜,总放大1000倍就足够了——再往上加的倍率,都是空放大,就是把模糊的图像硬拉大,半毛钱新细节都出不来。通常拍电子焊点的话,50到100倍的总放大倍率就够;拍金相组织看晶粒度,200到500倍完全能满足国标要求,真没必要追求上千倍的虚高数字。与其花大价钱买高倍物镜,不如把预算匀一部分在电动载物台、自动对焦模块上,测样效率能提至少三倍。
❗ 还有个容易被忽略的细节,就是车间的浮尘和烟雾。工业显微镜的前镜片,只要沾了一层薄的焊锡烟雾或者金属切屑,拍出来的图像就会发雾、对比度下降。我见过最离谱的车间,把显微镜直接摆在波峰焊的排烟口旁边,三个月没擦过镜片,镜头上的烟油厚的能刮下来一层,还怪设备分辨率不行,要找厂家退钱。
上周那个骂人的工艺主管,最后根本没换镜头。就是把环形灯偏转了35度,把亮度降到60%,然后每次调焦都用单向趋近的方法,拍出来的QFN焊点,连焊锡里直径0.01mm的微小空洞都看得清清楚楚。他之前为了这个问题,纠结了快两周,还差点花三万多买个更高倍率的物镜,结果就花了十分钟调了两个参数,问题全解决了。