上周跑苏州相城的汽车零部件代工厂,老板拽着我看角落堆的320套转向节毛坯,脸黑得像淬过火的45号钢。原因说出来都好笑——客户到货抽检,同轴度超了0.03mm,整批退回,光返工加物流的损失,快抵得上车间三个月的净利润。
批量尺寸检测最容易踩的“假合格”陷阱
很多车间对尺寸检测的认知,还停留在“首件测合格,就可以放心开一天机”的阶段。我见过太多厂,首件拿三坐标认认真真测半小时,所有尺寸都在公差带里,然后机床一开就是8小时,直到下班停机才再测一个件。等测完才发现,刀具磨耗早就把尺寸带飘了,几百个件全超差。
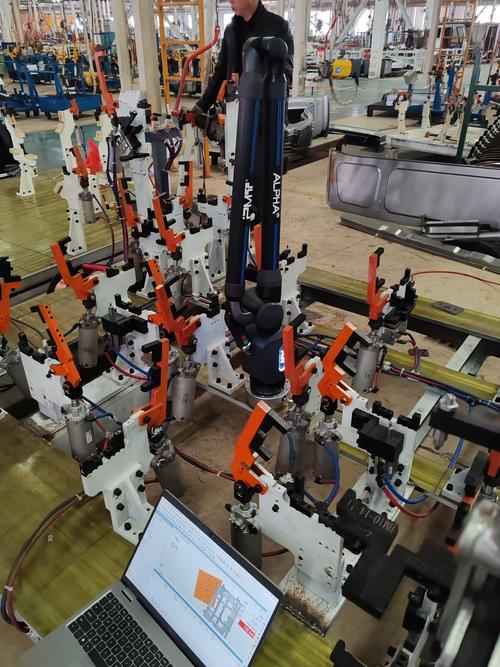
这哪是检测,这是给加工过程“开盲盒”啊。
问:我们车间每2小时抽1个件测尺寸,按说频次不低,为什么还是会出现整批超差的情况?
答:你抽的是哪个位置的件?是不是每次都从机床出料口最上面拿?😅 举个真事,之前有个做轴类零件的厂,切削液冲屑的喷嘴角度偏了,切屑卡在夹具定位面上,每次装夹基准都偏了0.015mm,刚好出料口最上面的那个件,因为切屑被吹走了,测出来尺寸全合格,底下压的200多个件,全是基准偏移的超差件。正确的抽测从来不是卡死固定时间,换刀、补刀、换班、夹具重新夹紧这几个关键节点必须测,日常抽测要随机翻不同料框的件,别盯着出料口那一个位置薅。
别迷信高精度仪器,检测方法错了再贵的设备也白搭
很多老板觉得,尺寸检测的精度全靠设备堆,花几百万买影像测量仪、买高精度三坐标,就万事大吉了。说句不好听的,设备再好,操作的人不对,测出来的数跟拿塑料尺量没区别。
我上次在东莞的模具厂见个更离谱的事:操作员测薄壁铝套的内径,硬把内径千分尺往孔里塞,把薄壁压变形了0.03mm,测出来内径超差,追着加工师傅骂了半小时,最后拿三坐标用非接触式测头复测,才发现是自己把零件夹变形了,尴尬得在车间站了十分钟没挪窝。
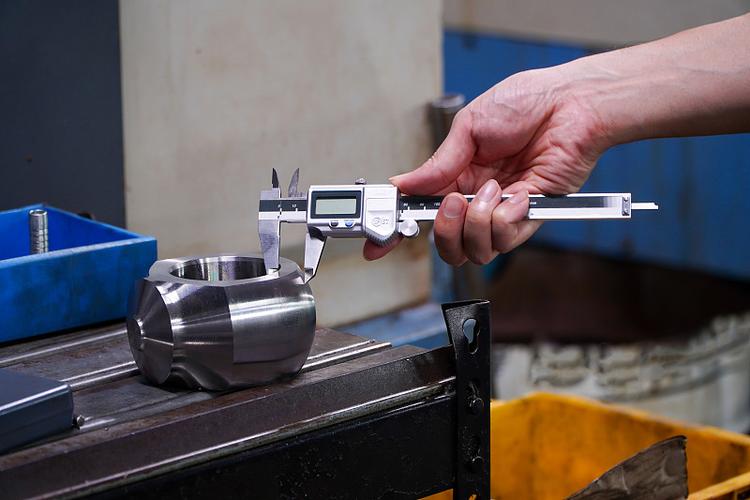
还有更常见的:拿卡尺的时候手直接捏在测量基准面上,指纹的厚度都快0.005mm;测外径的时候卡尺斜着卡,不垂直于零件轴线;读数的时候歪着脑袋,视差带出来的偏差能到0.02mm。这些细节没人教,再好的设备也白搭。
问:我们买的检测仪器都是有法定校准证书的,为什么不同的人测同一个件,出来的尺寸差能到0.02mm?
答:这是典型的人为检测误差,跟仪器准不准半毛钱关系没有。你想想,测外径的时候,有的人卡得紧,有的人卡得松,力度差一点,弹性变形带来的尺寸差就出来了。通常来说,如果同一个件不同操作员的测量差超过公差带的1/10,就必须做检测操作的统一培训,关键尺寸最好做专门的定制化检测夹具,把人为的变量压到最小——毕竟人不是机器,手抖一下、力度偏一点,最后出来的结果天差地别。
尺寸检测的最终目的,从来不是“挑出不合格的件”
我见过太多车间,把尺寸检测当成“守门员”的角色:测出来合格就流到下工序,不合格就扔到废品框。完全没想过,检测出来的每一个尺寸数据,都是能反推加工过程问题的线索。
比如你连续测10个件的外径,发现尺寸不是随机分布在公差带里,而是每个都比上一个大0.002mm,这根本不是什么“随机误差”,是刀具磨耗的正常表现,提前补个刀就把问题解决了,等尺寸飘出公差带再处理,那就是已经产生了一堆废品。
💡 现在很多成熟的机加工车间,会把每一次尺寸检测的记录整理成尺寸控制图,哪个参数飘了、飘的速率是多少,一眼就能看出来,根本不用等整批加工完再返工。
说实话,我跑过不下两百家制造车间,见过太多在检测环节上抠门的老板。要么配个刚毕业的小姑娘拿个卡尺就上岗,连基本的测量原理都没搞懂;要么花大价钱买的检测设备,锁在恒温测量室里当摆设,只有客户来审厂的时候才拿出来摆拍。
❗ 真的,亏过一次就知道疼了。你在尺寸检测上省的每一分钱,最后都会变成客户退货单上的罚款数字。那些被你忽略的0.01mm的偏差,攒到最后,就是能把你整批订单拖垮的窟窿。