上周在苏州园区一个汽配厂蹲了三天,车间主任拉着我在休息区抽了半包烟,吐槽上个月刚掏了60万上的全自动化激光打码线,过客户验厂的时候直接掉链子——100个螺栓里,有37个码扫不出来。
设备厂家的工程师来了三波,换了激光头,调了伺服参数,最后还是没找到问题。我蹲在打码工位旁边看了半小时,伸手摸了摸刚打出来的螺栓,拿酒精棉一擦,码直接没了。
哦,原来如此。
金属件打码附着力差,真不是激光器功率不够
很多人遇到打码一擦就掉的问题,第一反应就是“我功率买小了”。20W的不行换50W,50W的不行换100W,钱花了几十万,问题半分没解决。
我见过最离谱的一个老板,硬把20W的光纤激光器换成100W的,打上去的字痕是够深了,结果螺栓的密封面被激光打出了细微的凹坑,装配之后往机滤座上一拧,直接漏机油。整批2万多个螺栓全部返厂,光返工成本就赔了18万。
问:我们用的是20W光纤激光器打不锈钢螺母,擦完码就没了,是不是必须换大功率设备?
答:真不是。你先查下车间用的切削液、防锈油成分。通常超过6成的同类附着力故障,根源根本不在激光器——激光打上去的刻痕,是嵌在工件表面的油污层下面的,你用酒精一擦,表层油污被擦掉,附着在油膜上的码自然跟着没了。尤其是带硅基成分的防锈油,附着力极强,哪怕你肉眼看不见,也会在工件表面形成一层薄到微米级的油膜。
正确的处理逻辑是什么?打码前必须把工件表面的油膜擦干净。别用那种普通的气吹凑数,硅基防锈油的附着力极强,压缩空气根本吹不掉。最好的配置是一道离子风吹尘+一道无尘布蘸无水乙醇擦拭的工序,就这两道工序,打码良率能从60%直接拉到98%以上,根本不需要换更高功率的激光器。
打码位置偏移,别上来就怪伺服电机精度差
流水线打码最常见的问题,就是码打歪了、打偏了。很多工艺员一遇到这个问题,第一反应就是“伺服电机精度不够”“控制系统太老”,要花几万块换硬件。
我上个月在宁波的一个塑壳断路器厂,就遇到过这个事。他们的打码线每次打10个壳体,就有2个码歪到壳体边缘,工业扫码枪的识别率刚过60%,客户已经下了最后通牒,再出问题就要换供应商。设备工程师查了整整三天,测了伺服电机的定位精度,误差才0.02mm,远高于行业要求的0.1mm阈值,完全没问题。
我蹲在流水线旁边盯了两个小时,手里攥着个卡尺,每过一个工件就量一下位置。最后发现,传送带侧边的定位挡块,被来回滑过的工件磨出了一个0.3mm深的凹槽——每次工件滑到挡块位置,就会顺着凹槽往侧边歪一点,打出来的码自然是斜的。
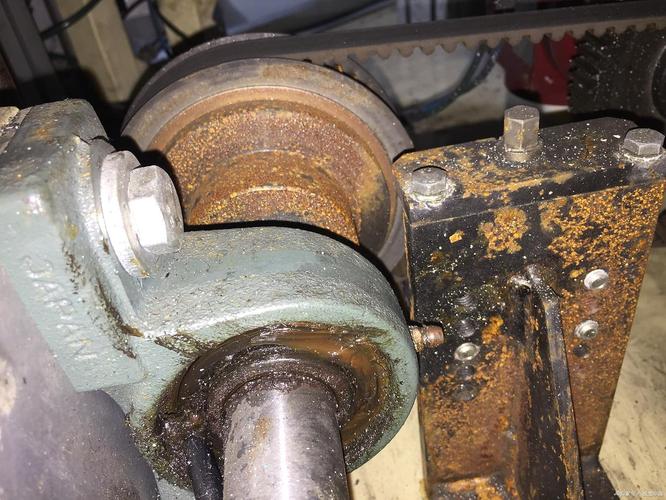
换了个新的尼龙挡块,总共花了12块钱,打码偏移的问题直接解决。
问:我们的打码机每次早班开机,前10个码的偏移量都很大,是不是控制系统需要升级了?
答:先测下你车间的早晚温差。光纤激光器的谐振腔长度是随温度线性变化的,通常如果车间早晚温差超过8℃,哪怕是同一款设备,刚开机时的打码偏移量能到0.5mm,根本不是控制系统的问题。你给激光器加个几百块的半导体制冷恒温套,把腔体温度稳定在25℃±0.5℃,比你花几万块换工控系统管用多了。
很多人觉得工业打码是个没技术含量的活,不就是个激光头往工件上照一下吗?真不是。你把所有参数都按设备手册调到最优,只要车间里的温度差了几度,挡块磨了零点几毫米,工件表面沾了一点油,最后出来的码就是不合格。
别迷信“永久打码”,客户要的根本不是码能存一辈子
现在很多打码设备的销售,给客户吹的第一卖点就是“永久打码,千年不褪”。真按这个标准做,大概率要出大问题。
我之前接触过一个做汽车转向节的厂家,为了满足客户的“永久可追溯”要求,把DPM码打在了转向节的圆角受力位置,激光刻了0.2mm深。结果台架疲劳试验的时候,零件直接在打码位置裂了——激光刻出来的凹痕是应力集中点,直接把零件的疲劳强度降了30%。整批1.2万个零件全部召回,损失快800万。
💡 给所有做工业打码的工艺员提个醒:打码深度从来不是越深越好。金属件的打码深度通常控制在0.02-0.05mm就够了,既要保证扫码枪能识别到清晰的对比反差,又不能破坏基材本身的疲劳强度。塑料件更要注意,打码温度太高,会让塑料表面出现微裂纹,影响后续的装配密封性。
很多人还有个误区,觉得打码扫不出来,就是码打的不好。其实有差不多3成的扫码失败案例,根源在扫码枪上。你拿个读快递面单的普通扫码枪,去读金属件上凹凸不平的DPM码,当然扫不出来。得用带金属码读取功能的工业级扫码枪,分辨率要能达到5mil以上,才能稳定识别打在金属、塑料表面的低对比度码。
说实话,我在这个行业泡了快15年,见过太多为了打码这点小事,几十万几百万往里砸的老板。工业打码从来不是什么高大上的高精尖技术,就是靠一点点抠细节——挡块磨了就换,油膜没擦干净就加道工序,温度不稳就加个恒温套。哪有那么多需要换设备的大问题啊。