上个月扎在佛山的铝型材车间蹲了三天,脚底板到现在还能想起那台8000吨挤压机开机时的震动——不是那种嗡嗡的轻响,是从地面顺着骨头缝往上传的闷震,站在离设备十米远的地方,能感觉到后槽牙跟着发麻。
很多人第一次见工业挤压,第一反应是”这不就是大号压面机?”
真不是。
差得远了。
车间里的“大千斤顶”,到底在跟金属较什么劲
家里压面条,你把醒好的软面团塞进压面机的料斗,螺旋杆往前推,面团从模孔里被挤出来,靠的是面的可塑性,软,随便压。工业挤压的原料,是硬得跟建筑用砖头似的铝棒、铜棒,甚至是钛合金棒,得先放进加热炉烤到450到500度——这个温度下,金属还没熔化,但是硬度降得特别低,跟你玩的超轻黏土差不多软。
把这根烧得红通通的金属棒塞进密封的挤压筒,后面是直径一米多的柱塞,带着几百吨的力往前顶。筒里没有空气,金属被压得只能往唯一的出口跑——那个出口就是提前装好的合金钢模子,模子上刻着你要的截面形状,可能是带凹槽的窗框,可能是带加强筋的电池壳,可能是空心的圆管。
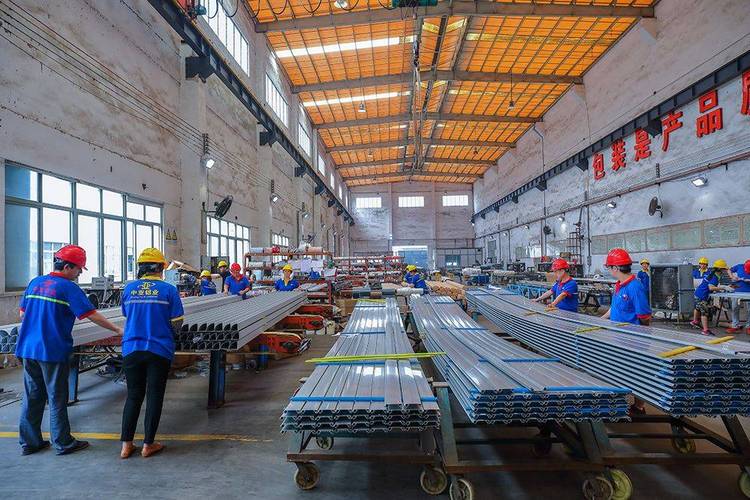
挤出来的瞬间,金属还是红的,顺着百米长的辊道往前跑,旁边的风刀对着猛吹,几秒钟就从红变银白,要是吹慢了,型材自己就会因为软塌塌的弯成麻花。
我之前总以为挤压就是比谁的劲大,直到跟模修班的李师傅蹲在抽烟区聊了一下午才明白,挤压工艺的核心,从来不是“压得多用力”,而是“让金属流得有多匀”。
太疼了。
一炉料二十多万。就因为模子预热的时候差了15度,挤出来的型材壁厚差了0.03毫米,整根整根的料当废料切了卖。
为啥?因为模子靠近边缘的位置温度低,金属流过去的阻力就大,中间的位置温度高,流得快。你想啊,一块软泥巴从一个孔里挤,中间的跑得快,边上的跑得慢,出来的条能不扭吗?上次我们做一款新能源汽车用的电池边梁,刚试挤的时候,型材一出来就拧成了螺旋,跟家里挤歪的牙膏一模一样,拆下来模子一看,边角的位置阻力太大,金属根本流不出来,全挤到中间去了。
你天天摸的东西,可能全是挤出来的
别觉得工业挤压离你远。你家阳台窗户上那根铝合金窗框,是挤的;你骑的电动车电池外面那层银灰色的外壳,是挤的;家里空调里盘成圈的紫铜冷凝管,也是先挤成空心管坯,再经过多道拉拔、退火做出来的。
为啥大家都爱用挤压做这些东西?因为它能一次成型做出特别复杂的截面——比如窗框上那几个用来卡玻璃的凹槽,用来塞密封胶的缝隙,要是用整块铝块切削出来,得磨掉70%的材料,成本高到没法想。但挤压就不一样,你只要把模子的形状刻对,挤出来的型材直接就是你要的形状,材料利用率能到90%以上。
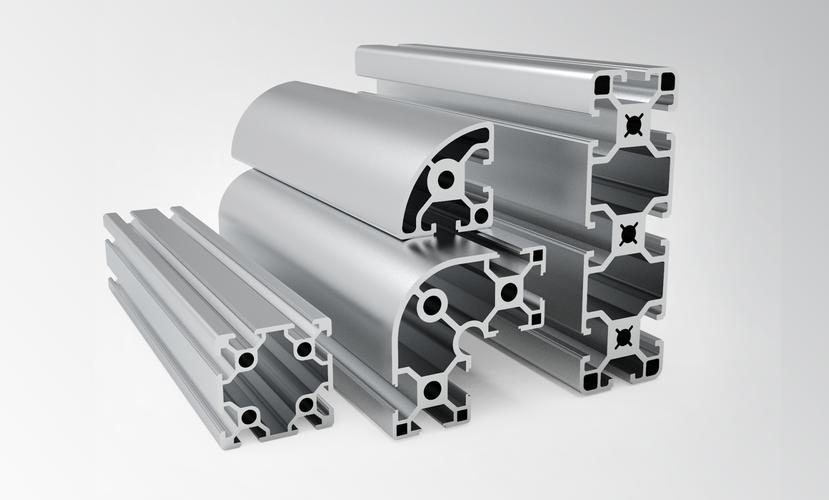
之前有个做消费电子的客户找过来,要做一款笔记本电脑的外壳中框,要求壁厚0.35毫米,表面不能有划痕,尺寸误差不能超过0.01毫米。我们一开始还觉得难,结果用精密挤压工艺做出来的坯料,直接能达到后续阳极氧化的表面要求,连打磨的工序都省了——换做以前的切削工艺,光加工费就得占成本的一半。
很多人觉得挤压就是粗笨的工艺,做不出精细的东西。真不是。现在的热挤压精度,能做到和普通机加工差不多的水平,而且做长尺寸的工件,比机加工效率高太多。比如高铁车厢上的那种长条形扶手型材,六米多长,带几个用来固定的安装槽,要是用机加工,得从整根铝块上铣出来,费料费时间,挤压的话,几分钟就能出一根。
现在全行业都在抠的,是怎么少挤废一点
以前做挤压,全靠老师傅的经验。柱塞的压力调多少,加热温度设多少,模子什么时候该换,全是师傅们干了二三十年攒下的手感。有时候换个新师傅,同样的参数,挤出来的废品率能比老师傅高三倍。
现在大家都在想办法把这些经验变成实打实的参数。我们去年在挤压筒的内壁上装了一圈压力传感器,能实时测每个位置的金属流动压力——哪块压力高了,说明金属流得慢,就在模子对应的位置磨掉一点,降低阻力;哪块压力低了,说明流得太快,就在对应的位置加个小的引流台阶,把阻力提上来。
据我们车间去年的内部测试数据(未公开),调整完模子的阻力分布之后,那款最复杂的电池边梁型材,废品率从之前的12%降到了4%左右。
说实话,我第一次站在辊道边,看着红通通的金属从模子里匀速流出来,顺着风刀吹凉,变成一根笔直的银亮色型材的时候,真的有点震撼。
这哪是压东西啊。
是你给金属画好路线,顺着它的脾气,把它捏成你要的形状。
没有什么惊天动地的技术噱头,就是车间里的师傅们,对着模子磨了又磨,对着传感器调了又调,把每一丝的流动偏差都抠出来。