上周接了个东莞做UV油墨的客户电话,一上来就喊“我们那台三辊研磨机买了快两年,最近出料细度死活卡在15微米下不去,换了新辊也没用,是不是机器废了?”
哪能废。
我上门摸了半小时就发现问题——他连辊筒的磨损梯度都没摸清楚,每次调隙都是凭感觉拧手轮,根本没顺着物料的流动逻辑走。
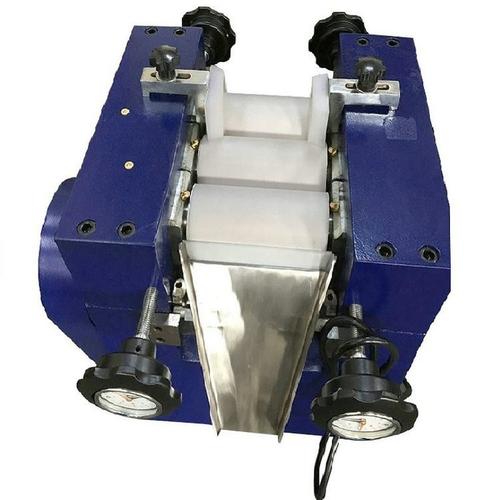
别被参数表骗了:三辊研磨机的辊隙从来不是“固定值”
很多人买设备的时候,盯着商家给的“最小辊隙0.01mm”的参数就敢拍板下单,真上机了才发现,三个辊的间隙从来不是等距的。通常后辊和中辊的间隙,是中辊和前辊间隙的2-3倍——物料从加料区被带进后辊和中辊的缝隙,先完成第一次粗剪切,再进到中辊和前辊的窄缝里,完成超细研磨,最后被前辊上的刮刀刮下来。
真的,我见过太多人把三个辊的间隙拧成一模一样,磨出来的料要么粗得像沙,要么直接把辊面蹭出不可逆的划痕,看着都心疼。
问:我们一直按厂家给的固定参数调辊隙,为什么换了批次的树脂就磨不细?
答:因为固定参数是给特定粘度、特定固含量的物料测的。换了树脂批次,分子量分布变了,粘度差个20%,原本的辊隙就相当于把物料的剪切力砍了一半,哪能磨得细?通常要根据物料粘度微调间隙:粘度越高,前后辊的速比要往大调,辊隙要适当收窄1-2微米,别硬卡着厂家的初始参数死磕。
别等出料卡壳才擦辊:日常维护的隐形坑比你想的多
不少做涂料、浆料的车间师傅觉得,三辊研磨机是出了名的皮实,只要没异响、不漏水,就不用特意维护。错得离谱。
镀铬的辊面看着光滑,用个3-5年,上面会出现肉眼根本看不见的微观凹坑。辊面微观凹坑藏的硬颗粒才是细度波动的隐形元凶——这些凹坑会藏住之前磨过的玻璃微珠、金属粉屑,新物料过来的时候,这些藏了很久的硬颗粒会被直接带进料层,把原本磨到2微米的料硬生生刮成8微米的粗颗粒。
我之前碰到个做导电银浆的客户,半年没清过辊面的夹缝,上次拆出来一看,缝里卡的玻璃微珠攒了快二两,磨出来的浆料细度波动直接飙到8微米,他还以为是浆料配方出问题,改了三版配方白瞎了十几万原料。说起来都替他肉疼。
问:每次换料都要把三个辊拆下来擦吗?太费时间了。
答:完全没必要拆。换同体系的物料(比如都是同树脂的不同色浆),只要把当前辊面上的残料刮干净,用对应溶剂冲一遍,空转30秒,再上新料磨两三个循环把缝隙里的残料带出来就行。只有换不同体系的物料(比如从油性漆换到水性浆料),才需要把挡料板、接料盘全拆下来擦,不然两种物料混一起直接结块堵辊,那才是真的费时间。
哦对了,还有个容易被忽略的细节:辊筒的冷却水温度别开太低。很多人怕磨的时候温度高把热敏性物料烤坏,把冷却水开到10度以下,结果物料在辊面上的粘度突然飙升,剪切力反而下不来,磨出来的料粗得离谱。通常把水温控制在和物料初始温度差5度以内就够了,真的。
别迷信进口设备:国产三辊研磨机的适配性反而更懂国内用户
前几年行业里总飘着一种说法,觉得进口三辊研磨机的精度比国产的高,砸几百万买回去才叫“上档次”。
实际跑下来才知道,70%的出料问题根本不是硬件故障。进口设备的参数调整范围,大多是按欧美用户的标准化物料做的——人家的树脂粘度、固含量波动范围特别窄,机器的速比、辊隙调节档位少点也能用。但国内很多中小厂的物料,经常因为原材料供应链的问题,粘度上下飘30%都是常事,进口机器那点窄范围的调节空间,根本适配不了。
上次有个客户花了快两百万买的进口三辊,磨国内的低粘度电子胶,因为速比固定死,根本调不出合适的剪切力,出料细度一直卡着10微米下不去,最后还是找我们改了传动轮的齿数,把速比从1:3:6调到1:4:8,才把细度降到要求的2微米以内。钱花了,不匹配等于白搭。
💡 别一磨不细就想着换机器。先顺着物料的流动逻辑摸清楚设备的脾气,比啥都强。
对了,还有个小提醒:接料的刮刀别压得太死。很多师傅觉得刮刀压得越紧,接料越干净,殊不知压太久了会在镀铬辊面上刮出一圈圈的细印子,用个半年辊面就花了,那时候再想把细度磨到要求的标准,真的难。