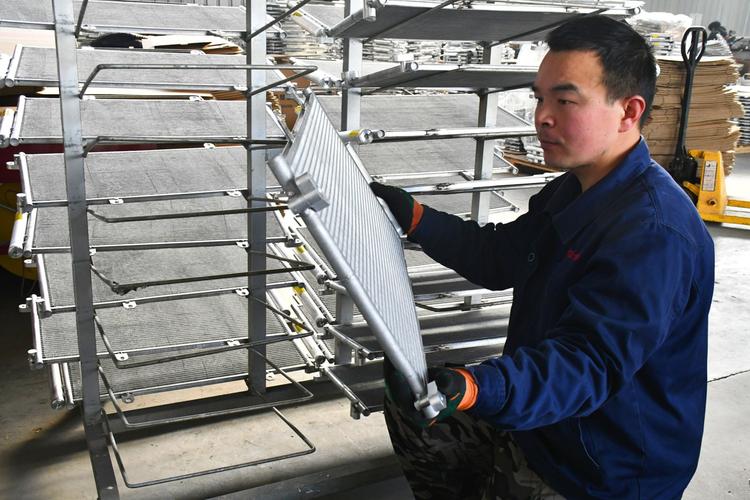
上周三跟张师傅蹲在车间西头的装配线边上,脚边堆的半人高铝块还带着锯切的毛边,风一吹飘的铝屑往领口钻。他随手抄起个刚压完鳍片的工件,往我膝盖上一放——沉得很。
这就是工业散热器。不是电脑里那种小指甲盖大的铝片,是能扛着几十千瓦功率、把设备攒的几千瓦热量快速导出去的大家伙。
那些藏在结合面里的门道,肉眼根本看不见
张师傅干这行快22年了,手一摸就知道压装的合不合格。前两个月有批伺服配套的货,压完鳍片下线,通水测温差的时候,比要求值高了1.2度。全返了。
不是鳍片切的尺寸不对,是压装的时候液压站的压力飘了0.3兆帕,鳍片根部和基板之间留了层肉眼几乎看不见的氧化层缝隙,热阻直接比标准值高了40%。你说窝火不窝火?整批200多台,拆了重新压,光工时费就赔了小两万。
很多人觉得这东西就是把铝片叠起来压在基板上,哪有那么多讲究。真讲究起来,压装的压力差一点,保压时间少一秒,结合面的热阻就往上窜。我们现在要求压完的工件,结合面的接触率不能低于85%——拿个红丹粉往基板上一抹,把鳍片压上去拿开,印子浅的地方,就是没贴实的地方,直接挑出来重处理。别觉得这是吹毛求疵,工业场景里的温度差个两度,设备的寿命能差出好几倍。
钎焊炉里的温度,差10度就废一批货
压完的工件要进钎焊炉。这里最容易出问题。
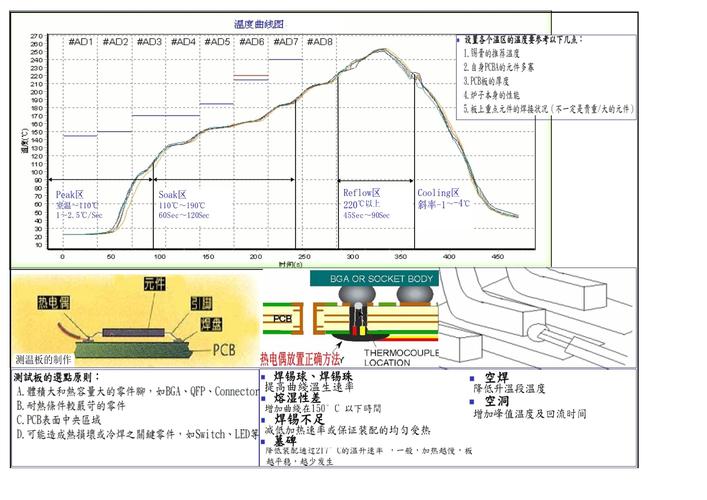
新手刚上手的时候,总觉得焊料多一点,结合更牢。错了。我们用的是铜铝复合焊片,炉温到610度的时候,焊料会顺着鳍片的缝隙往上爬,爬多了就堵在鳍片之间的风道里,风道风阻上去了,哪怕鳍片再密,吹过去的风流量不够,散热效率能掉3成都不止。
上个月车间里换了个新的炉温记录仪,笔在记录纸上划的线,温度峰值飘到630度。旁边站的刚入职的小徒弟脸都白了——刚进炉的那批是给高速主轴配套的水冷散热器,要求风道风阻不能超过12帕。好在当时炉口刚进了3个工件,赶紧按了急停拉出来,不然等全炉的货走完,损失得六位数。
好的焊出来的工件是什么样?你用手顺着鳍片的边摸,没有疙疙瘩瘩的焊瘤,鳍片之间的缝隙通透明亮,拿个塞尺塞进去,均匀的间隙,没有被焊料堵死的地方。焊料刚好把根部的缝隙填满,不溢,不流,不多,不少。对吧,新手哪懂这个,总觉得多放点焊料牢,殊不知堵了风道,再好的鳍片也白搭。
你天天见的设备,都靠它扛着温度
很多人觉得这东西离自己远。真不是。
你楼下小区门口的那个快充桩,夏天大太阳晒着,外壳温度能到50多度,里面的功率模块要是没个靠谱的散热器,半小时就跳枪,充得慢还容易坏。还有车间里那台跑了十年的数控机床,主轴转起来一万多转,轴承温度要是超了60度,加工出来的零件尺寸就飘,全靠主轴边上装的那片水冷散热器兜着。
说实话,很多人买快充桩只看多少千瓦,根本不问里面配的散热器是什么结构,用的什么工艺。等夏天充两次就发现功率掉一半,才反应过来,哦,原来这薄片子这么重要。
还有个常见的误区,觉得散热器越大越好。真不是。现在的功率模块越做越紧凑,散热器要是做的太重,装在模块上,时间长了模块的引脚受不住应力,容易脱焊。通常现在的设计逻辑是,在满足热阻要求的前提下,每减100克重量,都算赢。之前我们给一款车载控制器做配套的散热器,一开始设计的纯铝基板,重量1.2公斤,后来在基板内部挖了几个对称的减重腔,散热能力一点没降,重量降到800克,客户直接加了30%的订单。重量轻了,车跑起来还能省点电,何乐而不为。
上次质检的时候,拿粗糙度仪往基板的贴合面上一放,数值是Ra1.6,刚好达标。要是粗糙度太高,和模块贴的时候中间夹的导热硅脂层就厚,热阻直接上去。别小看那层几十微米的硅脂,厚10微米,热温差就能差2度。
昨天路过装配线,张师傅又在那挑刚出来的货,拿个塞尺往鳍片的缝隙里塞,塞不进去的才往周转箱里放。太阳从车间的高窗斜下来,落在那些银闪闪的鳍片上,一点都不起眼。
但你知道,那些跑在路上的车,转起来的机床,亮着屏的充电桩,全靠这些不声不响的铝片子,把攒的热量导出去,不罢工,不宕机。