掏掏你的口袋。手机壳、充电器头、耳机壳……但凡你能摸到的硬塑料件,十件里有八件,都是注塑出来的。你摸着光滑的弧度,严丝合缝的卡扣,看不出一点拼接的痕迹,这就是注塑成型最厉害的地方。
不是浇进去的,是被「射」进去的
你别被「成型」两个字唬住,原理真的简单到离谱。
就像你用热水把糖化开,倒进小熊形状的糖模里,放凉了扣出来就是小熊糖。注塑干的就是差不多的活,只是家伙事更大,压力更大,精度要求高到离谱。
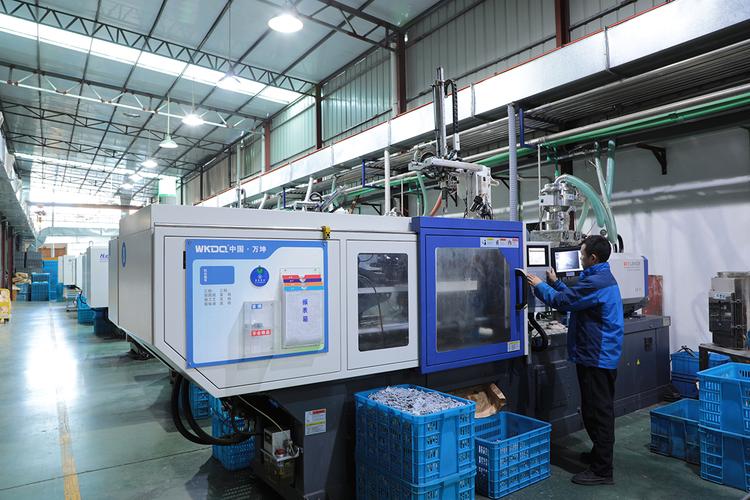
原材料是小米粒大小的塑料颗粒,扔进注塑机的料筒里加热,温度从一百多度到几百度不等,全看塑料的品种,烤成能流动的熔融态之后,注塑机的螺杆就像你推针管一样,用几十到上千吨的压力,把融化的塑料高速挤进提前做好的模具空腔里。
填满之后还要保压,把料压实,接着通水或者通风冷却,塑料慢慢变硬,完全固定成模具的形状,最后开模,顶针一顶,成品就掉出来了。就是这么一套流程,一分钟能打好几套,快得很。
累死调机师傅的,全是隐形的坑
原理谁都能听懂,真站在机台旁调机,分分钟让刚入行的小伙子掉头发。说实话我刚下车间跟着师傅学的时候,踩过的坑能绕机台三圈。
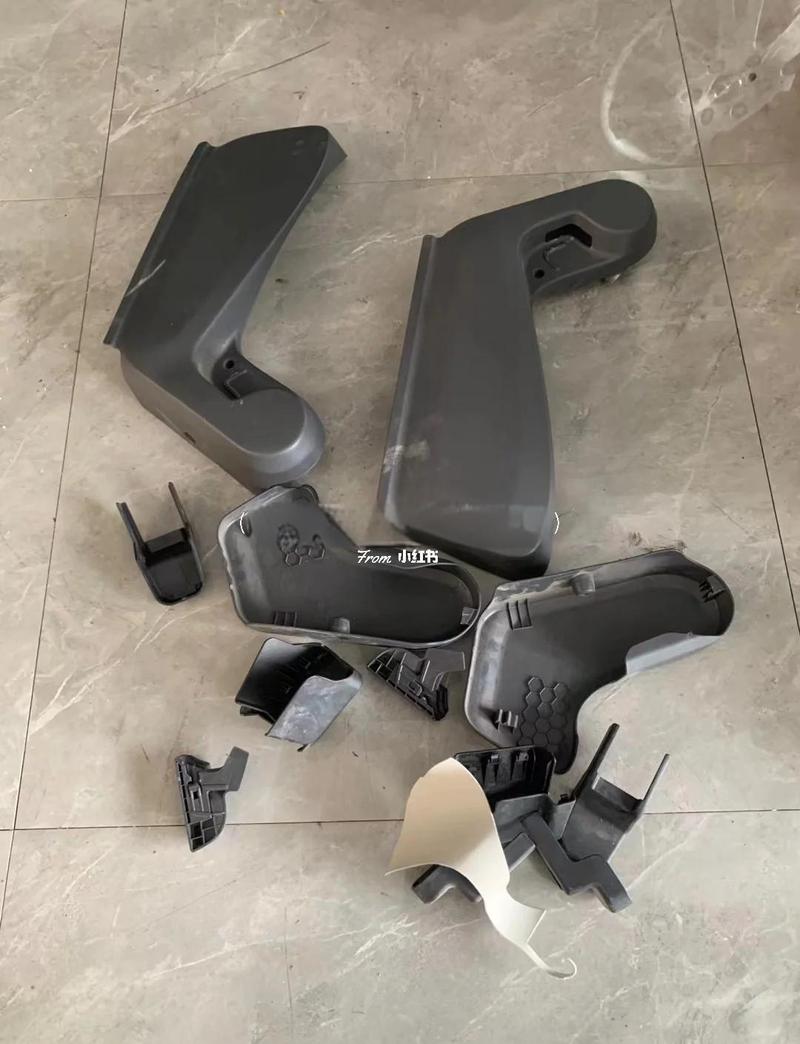
最常见的就是出飞边,压力调大了,料从模具的拼缝里挤出来,干了之后就是一圈薄薄的毛刺,不仅难看,还要专门安排人修,修不好就是废品。反过来,压力调小了,或者料温度不够流动性差,就会缺胶——模具空腔没填满,成品缺一块,直接废。
最头疼的是收缩率,塑料从热的熔融态变成凉的固态,体积肯定要缩对吧?你开模的时候就得把收缩量提前算进去,本来要做10厘米长的零件,就得把模具做长一点,预留收缩的空间。
问题来了,同一批料,车间温度高一度低一度,注塑速度快一点慢一点,收缩量都不一样,差个0.1毫米,装的时候卡扣就卡不上,整批货都得回炉。我那时候为了调一款遥控器外壳的收缩率,连着三天守在机台旁,每打五件就量一次尺寸,记数据,最后改了三次模仁才搞定,那天下班我连饭都吃不动,太磨人了。
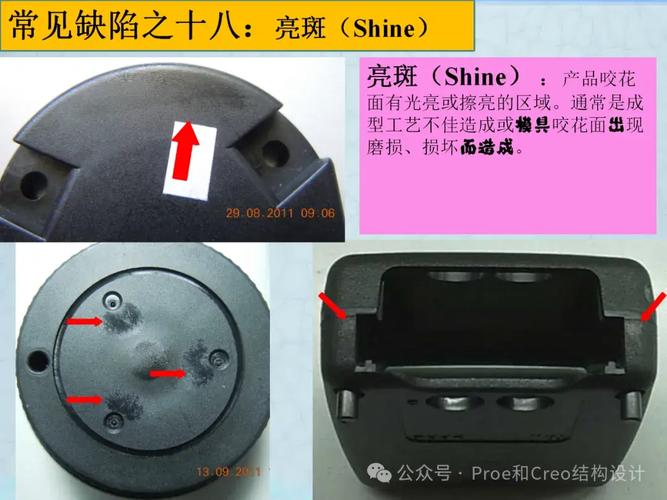
还有个讨人嫌的问题就是熔接痕,模具里如果有多个进胶口,或者有孔需要做顶针,两股料流汇合的时候,因为温度降了一点,融不到一起,就会留下一条浅浅的印子。外观件碰到这个,基本就是死路一条——你买的塑料牙刷柄,要是有一条凸起来的印子,你肯定也不会要对吧?之前我们给客户做家电的面板,要求摸不到熔接痕,调了快一周的模温、射速、进胶位置,才把那道印子消到几乎看不见。
很多人对注塑成型的误解,其实错得离谱
第一个误解,很多人觉得注塑只能做便宜的小塑料件,不对。现在汽车的整个前保险杠,差不多一米多长,都是一次注塑成型的,还有集装箱的塑料底托,大得能站好几个人,也能做。
第二个误解,觉得注塑精度低,都是做粗活的,不对。现在手机的摄像头装饰圈,公差要求控制在0.005毫米以内,差不多是头发丝直径的二十分之一,高精度注塑就能稳定做到,批量生产的成本比机加工低不知道多少。
还有人说注塑都是做低端塑料产品,配不上高端制造,这就更扯了。现在新能源汽车上很多结构件,用的是高强度工程塑料,密度只有钢的四分之一,强度能媲美铝合金,一次注塑成型,不用焊接,比传统工艺做出来的轻好几公斤,能直接提升续航,这可不是什么低端活。
不过话说回来,注塑也不是万能的。小批量打样的话,一套好的模具少则几万多则几十万,只做几百件,成本摊下来比3D打印贵太多,完全划不来。还有那种特别厚的零件,或者复杂的中空件,注塑也不如吹塑、热压这些工艺好用。现在行业里的玩法也变了,开发新产品先拿3D打印打样试错,没问题了再开模注塑量产,搭配得挺好。
我们天天用这么多注塑出来的东西,很少有人会特意留意这个工艺。它诞生一百多年,看起来没什么惊天动地的颠覆式创新,可就是这么个简简单单的工艺,撑起来我们身边几乎整个塑料世界。