2026-10-09 22:18:49 作者:网编
分类:文章
刚进长三角那家汽车零部件车间的门,老远就听到哐——闷响,隔三五秒来一下,震得脚底板都发酥。不用问,压铸机在干活。
你站在压铸机旁听到的闷响,就是这么来的
很多人听过铸造,觉得压铸不就是浇铁水倒模?差着十万八千里。普通砂铸是靠重力把金属流进模腔,压铸是硬怼。把熔化好的有色金属,通常是铝、锌、镁这些,用几十兆帕的压力,一秒多的时间里硬压进钢制模具里,冷却开模,零件就出来了。速度快,尺寸准,表面光,做批量零件太香了。
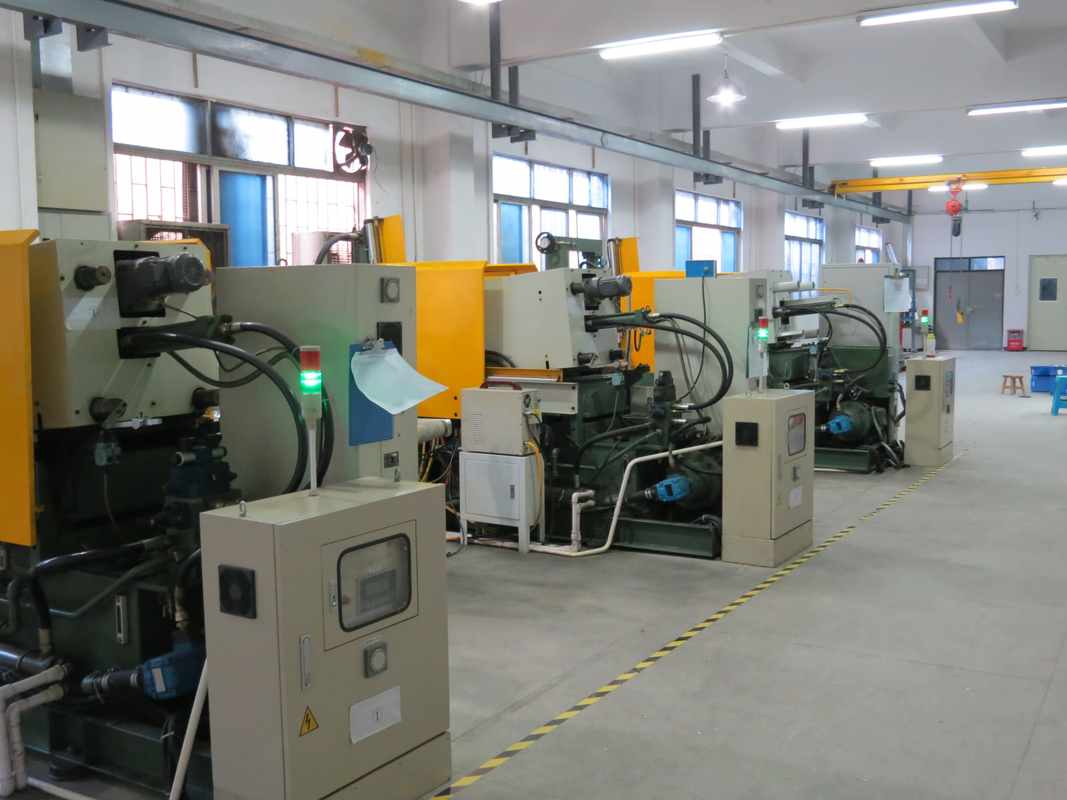 工业车间大型冷室压铸机工作场景
之前跟着老师傅调机,他说你听这声音就知道今天料温对不对,声音发脆就是料温低了,发闷就是高了,神乎其神,试了几次居然真对。
做压铸最难的从来不是压那一下
我见过不少刚入行的设计,画图只盯着零件尺寸,画完就交,开模试产的时候报废小半车料,哭都来不及。压铸的坑全在细节里。第一个坑就是排气。你想想,六百多摄氏度的铝水,十几米每秒的速度冲进封闭模腔,模腔里原有的空气没地方跑,要么被压成肉眼看不见的气孔,要么把金属液顶得填不满模腔,整件直接废。之前车间做一款汽车转向器壳体,排气槽开浅了,报废率一成五,老师傅带着调了三天,把排气槽加深了零点二毫米,位置往侧边挪了一厘米,报废率直接降到千分之三,就这么邪乎。
另一个坑是模具。压铸可不是压一次就完,批量生产一天要压几千次,模具要扛得住反复高温烫、高压挤,稍差一点的模具钢,压十几万次就裂出细纹,出来的零件全是毛刺。好的模具料,加上热处理做得到位,压几十万次都平整,算下来反而比便宜模具划算多了。
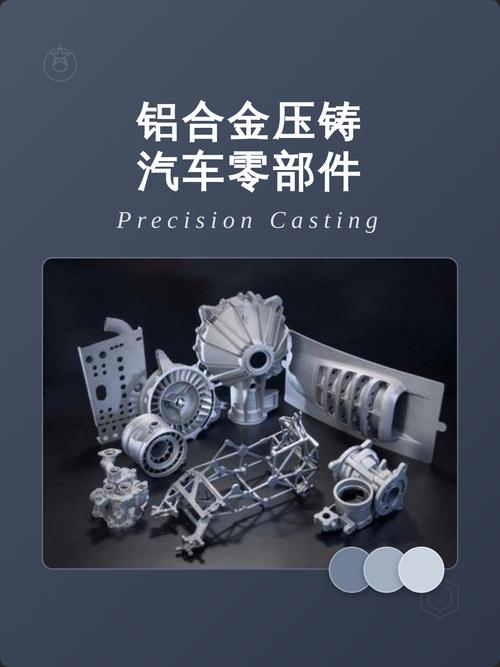 压铸成型带流道的铝合金汽车工件
还有料温、压射速度、保压时间,每一样变一点,出来的零件性能就不一样。说实话,做压铸十年的老师傅,闭着眼摸一下流道余料就能说出差了多少度,比测温枪还准,这都是实打实堆出来的经验。
你天天用,却根本没留意它
 你天天用,却根本没留意它
压铸成型离普通人远吗?一点都不远。你手里拿的智能手机,中框很多就是一体压铸成型的,强度够,还轻。你开的汽车,发动机缸体、变速箱壳体,大部分都是压出来的,比拼焊的成本低一半还多。家里空调外机的散热底座,也是压铸出来的,一次成型不用再加工。
不过话说回来,很多人对压铸有误解,说压出来的零件肯定有气孔,不能焊不能热处理。那是老黄历了,现在的真空压铸,把模腔抽成低压再压,气孔少得几乎看不见,焊接热处理都没问题,就是成本比普通压铸高一点,用在对强度要求高的地方刚好。
现在行业里也有难题,大尺寸的一体化压铸,做车身结构件那种,模具贵得吓人,良率也不好提,好多厂都在啃这块硬骨头。对普通人来说,压铸技术进步,车就能做得更轻更省油,手机就能做得更薄更结实,说白了就是悄悄给你提生活质量,你还没发现。
昨天见新来的学徒蹲在废料堆里捡废铝块,一块压废的壳体小几十块就没了,他攥着废块说原来这行看着都是大铁块大机器,粗活得细干,一点错都不能出。
可不是嘛。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间聊透压铸成型
文章链接:https://www.zystgy.cn/a/61631