2026-10-09 17:45:52 作者:网编
分类:文章
昨天跟机修班老王蹲在总装区消防箱后面抽烟,眼尾斜斜扫过角落那台新工位,吐了个烟圈说,这玩意儿,把我们干了三十年的老手艺,改得认不出来了。
说的就是那台激光焊接机。
光为什么能焊牢金属?
很多人第一次听都纳闷,光不就是照的吗?怎么能熔铁?
其实原理说破了一点都不复杂。就是把激光通过透镜,聚成头发丝十分之一粗细的小点,能量密度一下子拉满,点到金属上,几毫秒温度就能窜到一万度以上。别说铜铁钛合金,就是金刚石都能给你气化了。
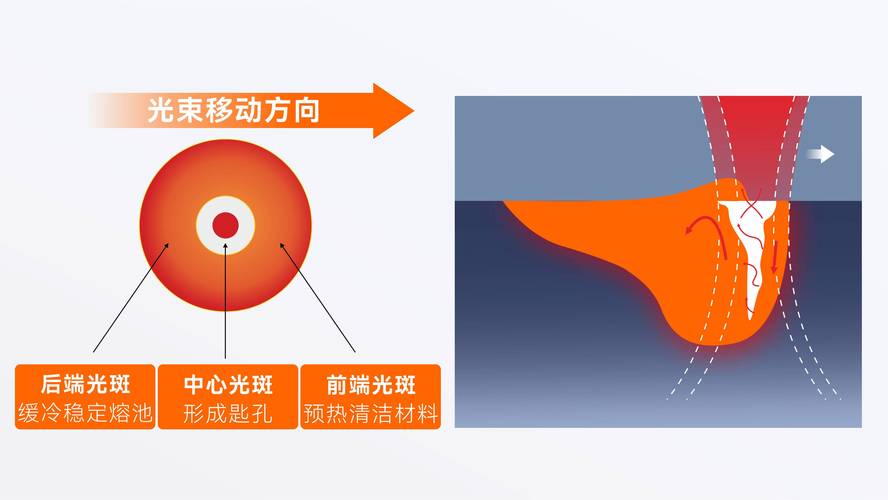 工业激光焊接头聚焦光斑示意图
和传统电焊最大的不一样,就是它是非接触加工,不用焊条,不用焊枪压着工件蹭,本身也不会给工件加额外的压力,薄到零点一毫米的不锈钢片都能焊,不会焊穿。
一般分两种路子,要焊薄件就用热传导焊,慢慢熔透,焊缝光滑得不用打磨。要焊厚十几毫米的钢板,就用深熔焊,光直接扎进去,一次性焊透,速度比传统焊接快好几倍。
看着光鲜,实际坑不少
你别听厂家吹得神乎其神,真放到车间里用,老师傅天天都要跟它较劲。
最头疼的就是焦点偏移。你想,光斑就那么细,焊缝精度要求控制在零点一毫米以内,车间里吊车过个重货,地面震一下,机床四个脚哪怕有一个没垫实,焦点偏个零点二毫米,焊出来直接就有气孔或者未熔透,拆都拆不开,整块工件直接废了。上次我们给客户做动力电池托盘,一批二十件,出了三件废的,查了半天才发现,门口物流货车停的位置不对,压歪了车间门口的沉降缝,震得整个工位偏了一丝。
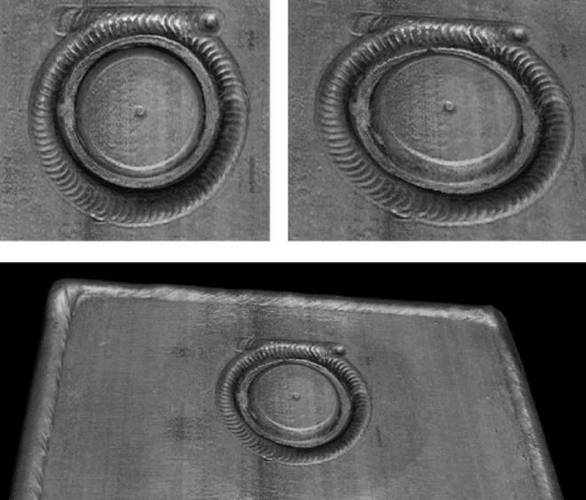 汽车动力电池壳激光焊接成品缺陷图
还有个事儿,就是异种金属焊接,比如铜和铝,现在新能源电池里到处都是这俩焊一起,可铜的膨胀系数和铝差快一倍,你焊快了,冷却的时候一缩,直接裂。焊慢了,热量堆多了,整个工件变形,尺寸差了,装都装不上。调参数调一次大半天,机器转着,你就得蹲在旁边盯着,眼睛都不敢眨,比干一天重活还累。
说实话,到现在,很多异种材料的焊接参数,还是车间老师傅一口一口试出来的,书上给的都是参考,真能用的还得自己摸。
你天天用,却看不见它
 你天天用,却看不见它
很多人觉得激光焊接是航空航天用的高端玩意儿,其实你揣在兜里的手机,就是它焊的。现在旗舰手机的不锈钢中框,缝隙要控制在头发丝粗细,传统焊接根本做不到,只能用激光焊,焊完打磨一下,根本看不见焊缝。
还有你开的新能源车,电池包的壳体、母线排,全都是激光焊接,密封性好,强度够,还轻,能多跑几十公里。还有医院用的种植牙,那个钛合金的基台,也是激光焊的,精度够,没有多余的杂质,不会排异。
不过话说回来,它也不是万能的。太厚的钢板,几十厘米那种,还是传统电弧焊划算,一台激光焊接机大几十万上百万,不是什么活儿都值得用。
对普通人来说,它的好处就是,让很多以前做不出来的东西变便宜了。以前要做一个复杂的精密构件,可能要铸模、切削,浪费好多材料,现在激光焊一拼,直接成型,省料又快,成本降下来,你买东西就更便宜。
昨天调完参数,老王把焊好的样品拿给质检,卡了卡尺,尺寸刚好。他靠在工位上摘了手套,从口袋摸出个橘子糖剥了,说以前干焊接,脸上烫得全是小麻子,现在穿干净工作服就能干,就是责任一点没少。这光刀锋利,拿不稳,照样切错料。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的激光焊接:看不见的精密光刃
文章链接:https://www.zystgy.cn/a/61615