为什么新手干钣金冲压,回弹总是卡脖子?
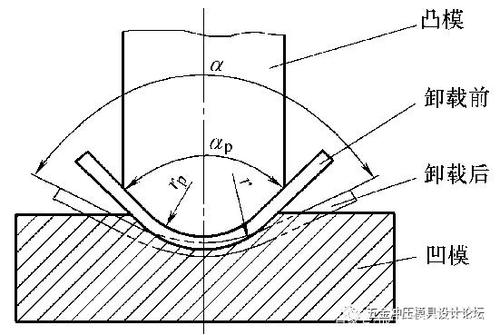
回弹的本质,其实就是材料折弯后内外层的应力差,卸载之后应力释放,零件往回弹。
绝大多数新手的第一反应,都是压机压力不够,往上调就完了。大错特错。
还有个常见的坑,就是抄参数不看材料。同样是1mm厚的板材,普通冷板和304不锈钢的回弹量能差三倍都不止。我早年见过一个小加工厂,给汽配厂做支架,抄了别家冷板模具的参数开模,做不锈钢零件,交样交了八次都没过,光材料费就亏了十几万。
说实话,连材料的屈服强度都没搞清楚,就敢开模,不翻车才怪。现场能用的几个低成本回弹控制技巧
别一碰到回弹就想着换伺服压机、重新开模,对于大多数中小厂来说,改几个小地方就能解决问题,成本低到你想不到。
✅ 角度补偿法:这个是最基础也最管用的,就是把凹模的折弯角度提前做小,比目标角度小1-3度,具体看材料的屈服强度,屈服越高,补偿量越大。只要算对了,九成的普通折弯回弹都能解决。 ✅ 局部压筋法:针对大尺寸的钣金零件,整体回弹大,直接在折弯线位置压一条浅筋,应力提前释放,就能把回弹控制住,这个方法几乎不需要增加多少加工成本。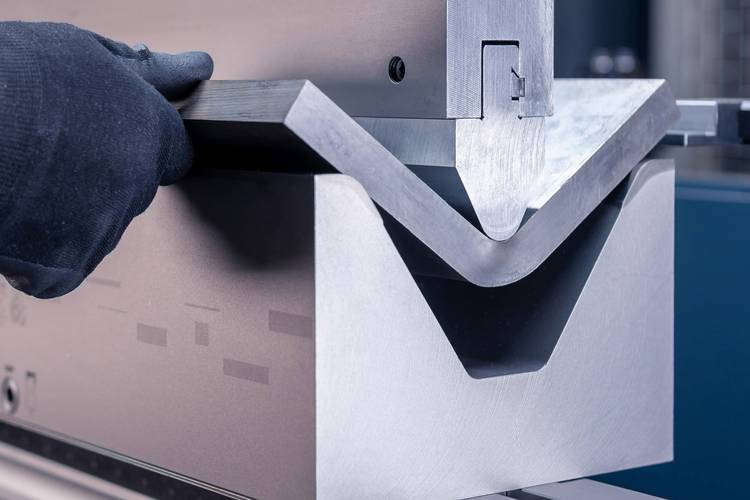
90%的厂子都会忽略的:冲压后的时效处理
你有没有碰到过这种情况:冲压完当天量尺寸,全合格,放到仓库放个两三天,出货前再量,居然回弹超差了?
我之前去佛山一个做家电钣金的厂子,就碰到过这么回事。他们一批抽油烟机的面板,冲压完全检全过,放到仓库一周准备出货,抽验的时候发现八成的面板角度飘了0.5度,刚好踩超差线,最后只能安排工人全检挑,光人工费就花了好几万。
问题出在哪?应力没有释放完。
钣金冲压完,材料内部还有残余应力,不会一下子全部释放完,厚板材的释放周期更长。如果你在应力没释放完就检验整形,等应力放完了,尺寸肯定飘。
解决方案简单到离谱:冲压完之后,先放24小时再做终检整形,让应力自然释放完再调整。赶货的话,放振动时效台震10分钟就行,成本几乎可以忽略。❗ 厚度超过2mm的钢板,最好放48小时以上,别嫌麻烦。
现在好多厂子跟风上伺服冲压线,说伺服能解决回弹,我说实话,伺服压机调冲程确实方便,但是核心逻辑还是模具设计对不对,你模具补偿量算错了,再好的压机也出不了合格活。好多小老板花几百万换设备,结果回弹问题还是没解决,就是没搞懂,钣金冲压拼的从来不是谁的设备贵,是谁的细节踩得准。
对了,还有个小细节,排料的时候注意材料的轧制方向,折弯顺着轧制方向走,回弹会比垂直轧制小5%到10%,别小看这点差距,刚好卡公差的时候,这点就能救你一整批货。
干这行久了我越来越觉得,好多看起来解决不了的问题,其实就是一开始没注意那些不起眼的小细节。你把回弹的每个环节都摸透了,比什么先进设备都管用。