上个月去长三角一家汽车底盘零部件厂帮朋友调试装配产线,一进预处理区就愣了。
原来的除锈工位,永远是粉尘漫天,工人裹着厚防护服戴防毒面罩,出来一身灰,连鼻孔里都是砂粒。那天进去,居然闻不到一点呛人的粉尘味,工位边只有一台半人高的设备,蓝光闪两下,一块满是锈点的厚钢板,几分钟就露出干净的金属底色。
那就是我第一次近距离盯激光清洗干活。
别被名词唬住,激光清洗不是烧脏东西
很多人一听激光,第一反应就是“切割焊接的,烧东西的,用来洗不怕把工件烧坏?”
说实话,这个误解太普遍了。
它的原理其实特别好懂。不同物质对不同波长激光的吸收率不一样。咱们要洗的是什么?锈、旧漆、油污、脱模剂,这些玩意儿对激光的吸收率极高,能量一上去,要么直接汽化蒸发,要么受热一下子膨胀,直接从基体表面蹦下来。而咱们要保的工件基体,金属啊石材啊,对这个波长的激光吸收率特别低,只要参数调对了,根本伤不到本体。
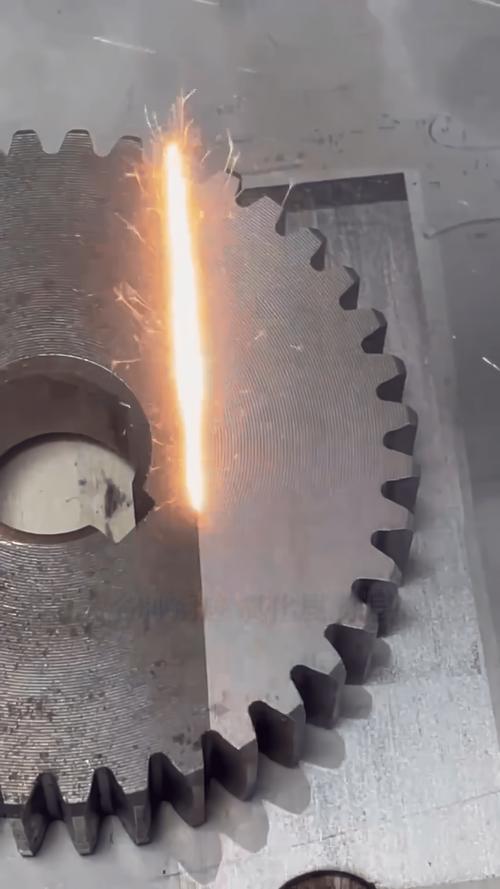
我那天蹲在边上看了十几分钟,拿游标卡尺量了洗好的钢板,除锈前后厚度差不到0.01毫米,比传统喷砂磨的误差还小。
当然了,参数不对那另说。我见过有人拿小功率打标机改了去洗船舶厚锈,结果锈没洗干净,钢板先烧出一片凹坑,直接报废。那不是技术不行,是用错了东西。
干现场才懂,激光清洗的坑都藏在细节里
现在很多厂商卖设备,上来就说全自动化,一键清洗,买回来就能用。哪有这么容易。
我接触过的好几个厂,买了设备回去调试了一两个礼拜才能稳定出活,核心问题就几个。
第一个就是参数匹配太吃经验。铝基材的氧化皮和中碳钢的锈,需要的能量差能差好几倍。厚油污和薄浮锈,光斑大小走枪速度都得调。哪怕同一块工件,边角和平面的反射率不一样,能量都得跟着变,全靠师傅一点点试,没有什么通用的一键参数。
第二个就是现场环境对光路影响极大。咱们工业车间哪有恒温恒湿的实验室条件?行车开过地面震两下,光路就偏了。车间里的金属粉尘粘在保护镜上,光斑一下子就散了,洗出来一块深一块浅,根本没法用。得天天擦镜片,定期校光路,很多小厂买了设备才知道这个维护量,头疼得不行。
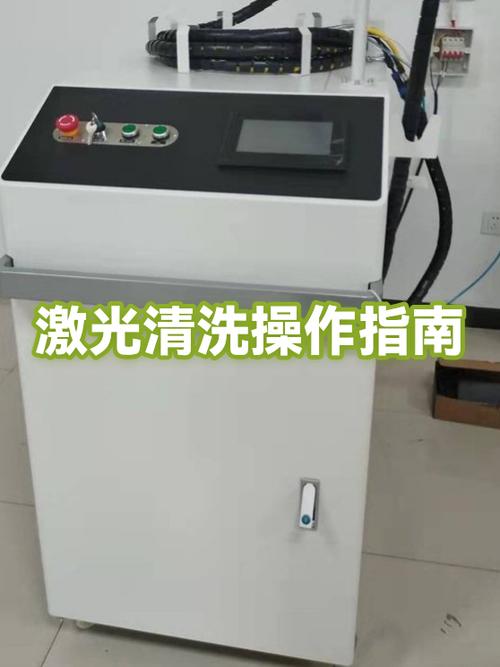
还有个很容易忽略的点,安全。大功率激光的反射性极强,不是工人戴个护目镜就完事了。哪怕是斜着反射的散射光,打在皮肤上就是永久性灼伤,打在眼睛上直接瞎。所以正规的工位要么做封闭防护舱,要么周围挡上吸光的防护板,不少小厂为了省钱省地方不弄,真出了事就是大事。
哪些场景真的值得用?别交智商税
不过话说回来,激光清洗真的是个好东西,但绝对不是适合所有场景。
我见过有人开小五金厂,原来喷砂一块才五毛钱,非要换激光清洗,算下来一块成本三块多,完全没必要。
它真正解决的,都是传统工艺搞不定的痛点。比如大型船舶的船板除锈,传统喷砂要封舱,完了还要清理几吨的砂尘废料,还会污染海洋,激光清洗直接上去走枪,废料只有吸走的一点锈粉,省事太多。比如博物馆青铜器除锈,不能磨不能蹭,要保留文物原本的刻痕细节,激光一点点打,既能把有害锈去掉,又不伤到本体,这是其他工艺比不了的。
很多人会问,是不是激光清洗比传统的更便宜?别信。现在一台能用来干工业活的大功率激光清洗设备,投入几十万起步,比买喷砂设备贵多了。只有当你碰到环保要求严不准排污、高精度要求不能伤基体、传统工艺够不着的大型构件这些情况,它才划算。
我前阵子跟一个做激光器的工程师聊天,他说现在国内做激光清洗的越来越多,价格也往下走,未来肯定会用在更多地方。但不管技术怎么变,选工艺就像选工具,螺丝刀开不了锁,钳子剪不了布,适合的才对。
哪有什么神工艺,就是多给制造业开了一扇门而已。