2026-10-06 16:22:50 作者:网编
分类:文章
上周跟调试班老周蹲在新能源车间看机器人干活,老远就听见那规律的「嗤嗤」声。不是氩弧焊的嗡鸣,也不是电阻焊的闷响,就是它独有的声音。
不是所有激光,都能焊牢金属
很多外行觉得,激光不就是打个标、切个钢板嘛,焊接能有啥不一样?还真不一样。切割要的是持续高功率烧穿材料,激光焊接得精准卡着能量来——既要把两块料的接触面熔化粘在一起,又不能烧穿,更不能把旁边的零件烤变形。
说白了,就是用光子当焊枪,把能量瞬间砸在方寸大小的地方,熔化再凝固,直接连成一整块。
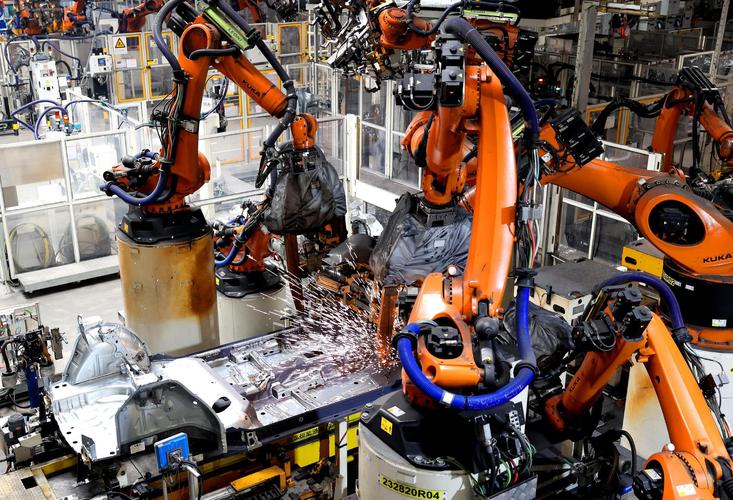 汽车车间激光焊接机器人作业现场
跟咱们干了几十年的传统焊接比,它的优势太直观了。焊缝窄,热变形小,焊完不用花大半天校形打磨。老周说之前给客运车焊车顶铝型材,原来用氩弧焊焊完,三个人校形磨一天只能出五套,换激光焊完,拿细砂纸蹭两下就完事,一天出二十套都不费劲。
当然,也不是什么材料都能随便焊。这个咱们后面说。
真到批量生产,坑比你想得多
说起来原理简单,真放到车间量产,难住不少新人。
第一个坎就是装配精度。两块待焊的钢板拼缝,间隙超过大约十分之一毫米,激光直接就从缝里穿过去了,根本熔不到一起。你想啊,激光光斑通常也就零点几毫米到几毫米,缝比光斑还大,怎么接?
第二个坎是反射。焊铝、铜这些有色金属的时候,反光率能到九成以上,大部分能量直接弹回激光头,轻则焊不透,重则烧坏核心部件。我亲眼见过,新来的徒弟没调对参数焊紫铜,一下把保护镜片打裂了,换一块小一千,心疼得班长骂了三天。
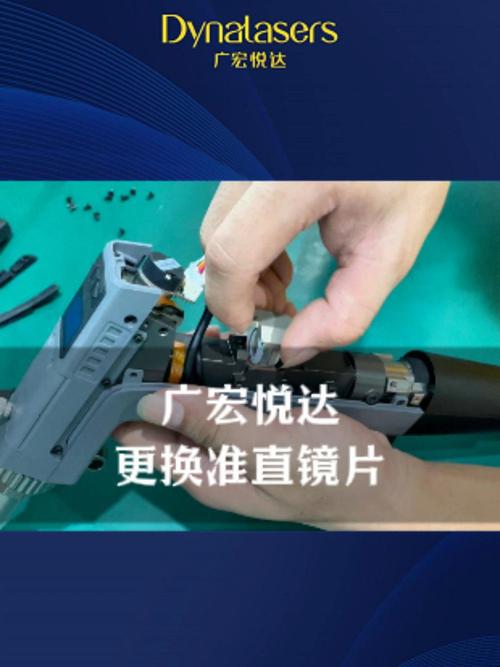 机械车间激光焊接设备保护镜片更换
第三个坎就是应力变形。别听人瞎吹什么激光焊接零变形,只要是焊接就有热应力,厚板多层焊照样翘。尤其是现在新能源汽车的铝合金电池托盘,几十公分大的件,焊完翘个零点几毫米,后续的螺栓孔就对不上,要么提前做预压反变形,要么焊完整体去应力,哪一步错了,整批件都废。
不过话说回来,现在也有不少解决办法,比如焊的时候填焊丝,缝隙有点误差也能填上,就是多了一套送丝机构,调试又多了一堆参数要磨,全靠师傅经验攒。
它早就藏在你我身边
 它早就藏在你我身边
别觉得激光焊接都是航天军工这种高端领域才用的东西,它早就走进日常了。
你现在开的新能源汽车,电池包的壳体、车身的铝合金覆盖件,十有八九用了激光焊接。原来的焊接方法要么强度不够,要么变形太大,做出来的车重,续航上不去,激光焊刚好解决这个问题。
你戴的无框近视眼镜,镜架的细铰链,很多也是激光焊的,焊缝细到几乎看不见,不用额外抛光,摸起来跟一体成型一样。还有动力电池的极耳,薄得跟一张纸差不多,传统焊很容易焊穿,激光焊接能精准控制能量,焊得牢还不伤到电芯。
对普通人来说,它最大的意义就是让工业品做得更轻、更结实、还更便宜。原来要十几道工序才能做完的活儿,它一道就搞定,省下来的成本,最终还是落到消费者头上。
现在也还有局限,大功率的激光设备还是贵,小厂很难承担,厚板焊接的效率也比不过传统的埋弧焊,不是说能完全替代老工艺。可那又怎么样呢?那天看着机器人沿着焊缝走,一道细得几乎看不见的熔痕出来,伸手摸,平平整整,原来那束看不见的光,早就变成了我们脚底下的轮子、手里的物件,没那么玄乎,就是车间里一把好用的新刀罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的光之刃:聊聊激光焊接
文章链接:https://www.zystgy.cn/a/61377