2026-09-30 10:26:57 作者:网编
分类:文章
很多外行人一提起铸造,第一反应就是脏兮兮、粗笨、尺寸差的大老粗工艺。真不是这么回事。精密铸造早就成了高端制造里藏得很深的核心工艺。
别拿普通铸造说事儿,精密铸造的门槛真不低
普通砂型铸造浇出来的零件,公差动不动就零点几毫米甚至几毫米,表面全是砂眼气孔,切磨加工量能占到零件重量的三分之一。
精密铸造呢?通常公差能控制在IT7到IT9级,也就是0.1到0.3毫米以内,薄壁件能做到0.5毫米的壁厚,表面粗糙度能做到Ra1.6,很多时候浇出来直接就能用,连二次加工都省了。
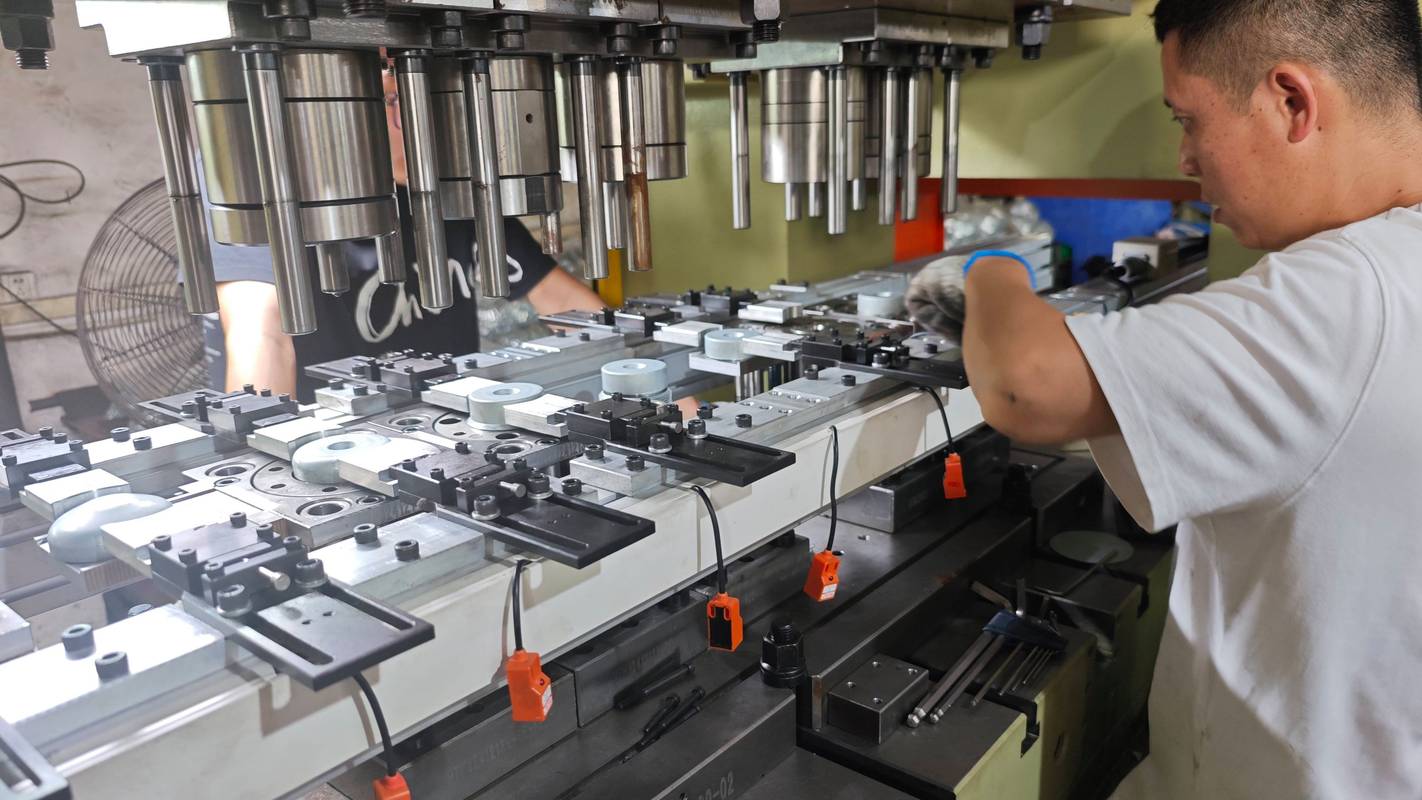 精密铸造生产车间加工场景
我跑过不下二十家精密铸造厂,见过最牛的师傅能把100毫米大小的零件公差控制在0.05毫米以内,这精度比很多普通机加工都不差。
问:那精密铸造和普通砂型铸造到底差在哪?
答:核心差在模料和型腔成型工艺。普通砂型用木模或者金属模,做出来的砂型有分型面,起模的时候免不了蹭坏型腔,尺寸误差自然大。而主流的精密铸造用的是可熔模,挂好涂料结壳之后把模料烧化排出去,整个型腔是完整的没有拼接缝,浇出来的零件轮廓自然准。不光尺寸准,还能做非常复杂的内腔、异形结构,这是普通铸造想都不敢想的。
很多小作坊打着精密铸造的旗号接单,其实就是普通砂型铸造换个包装,精度根本达不到,最后坑了采购也坑了终端客户。
熔模精密铸造:最常用也最容易踩坑的品类
现在工业领域用得最多的精密铸造,就是熔模精密铸造。大到航天发动机的涡轮叶片,小到汽车涡轮增压的叶轮,甚至骨科手术用的人工关节,全是熔模精密铸造做出来的。实话讲,没有熔模精密铸造,很多高端装备根本造不出来。
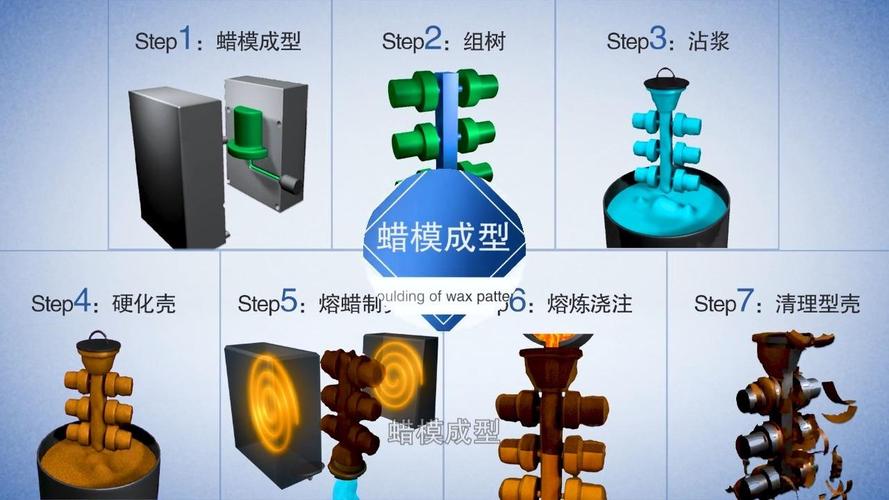 熔模精密铸造蜡模组装工序
问:做熔模精密铸造怎么控制变形,降低废品率?
答:说实话,这行做的就是细节,没有能保证百分百合格的魔法,但是几个关键点卡紧,废品率能降一半还多。第一,蜡料的回收比例不能乱提,很多厂为了省成本,回收蜡加到50%以上,蜡的收缩率直接不稳定,浇出来的零件尺寸歪到姥姥家。通常回收蜡的占比不能超过30%,这个是行业验证过的数,别乱改。第二,型壳焙烧不能偷工减料,我见过不少小厂为了省电费,本来要烧8小时的,4小时就拉出来用,型壳强度不够,浇铸的时候直接漏钢,整炉报废,亏的比省的多十倍都不止。第三,金属液温度和型壳温度要匹配,做薄壁件的时候,型壳必须预热到足够高的温度,不然金属液还没流满型腔就凝固了,缺肉报废。
💡 小贴士:批量生产复杂形状的中小零件,熔模精密铸造的成本比CNC铣削低至少30%,这个账很多采购都没算过。
精密铸造现在都卷出了哪些新玩法
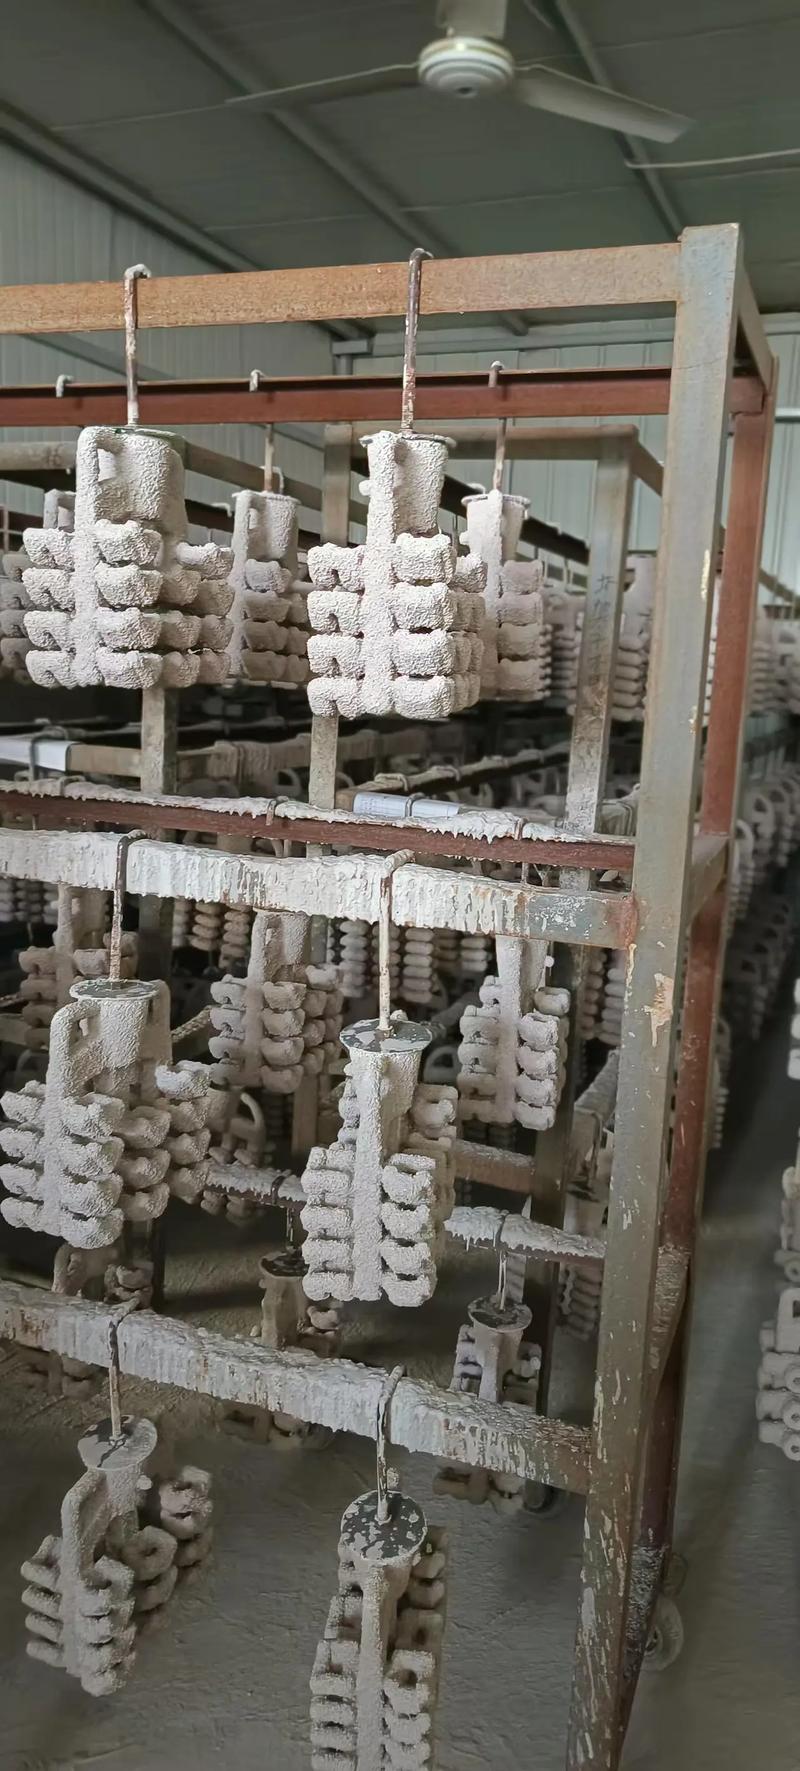 精密铸造现在都卷出了哪些新玩法
这几年精密铸造的变化真不小,早就不是原来老一套的开模压蜡了。最明显的就是和3D打印结合,现在打样不需要开蜡模模具,直接用3D打印蜡模,一套样做下来几万块就能搞定,原来开模就要几十万,给很多做小批量定制的客户省了大钱。
还有航空领域的空心涡轮叶片,那个复杂的冷却流道,全世界只有熔模精密铸造能稳定做出来,别的工艺根本摸不着门槛。就连现在火的新能源汽车,很多电池结构件、电机配件,也开始用精密铸造做一体化成型,强度比拼接的高,重量还能降。
❗ 这里提个醒:精密铸造不是万能的。如果你要的零件公差要求比IT6还高,也就是100毫米长度公差要控制在0.05毫米以内,那别勉强精密铸造,老老实实做后续机加工,不然成本涨得离谱,还不一定能达标。
不过话说回来,90%的工业场景里,精密铸造的精度完全够用,还能帮你搞定复杂结构,省加工费省时间,这不比折腾半天CNC香?
很多做装备的企业,到现在还不知道复杂零件可以找精密铸造做,一直盯着机加工挨宰,真的挺可惜的。多问问,多看看,说不定就能把成本降下来,性能还提上去。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:精密铸造:为什么高端机械都离不开这门“浇出来的高精度”工艺
文章链接:https://www.zystgy.cn/a/60796