2026-09-30 10:03:57 作者:网编
分类:文章
上个月去主机厂的车间转,一进门全是高速加工中心的轰鸣声,亮闪闪的新机床摆在场子中央,围满了参观的人。我绕到后场,才看见墙角蹲着个半人高、好几米长的黑家伙,闷头嗡嗡转,连个额外的灯都没装。这就是拉床,干拉削的。大多数人连名字都没听过,可你每天都在享受它的成果。
你天天碰得到,却从来没听过的工艺
啥是拉削?说白了,就是一把带一排齿的特制刀具,匀速从工件里或者工件表面拉过去,每个齿比前一个齿高出一点点,每个齿啃掉一层料,一趟下来,要的形状直接成型了。
就像你用带锯齿的刀切冻黄油,一刀拉到底,想要的凹槽直接出来,不用来回走刀。
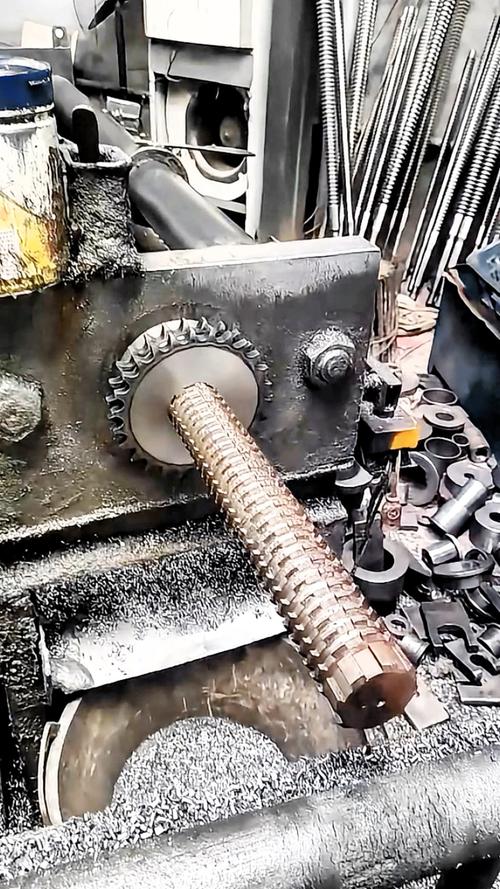 车间现场卧式拉床加工内花键
你开的大多数燃油车甚至新能源汽车的变速箱里,那些传递上百马力扭矩的内花键,十有八九都是拉削加工出来的。飞机发动机涡轮叶片的叶根榫槽,也是拉削做的。这种要求几十上百个齿完全对齐、公差控制在几微米的活,拉削一趟就搞定。
效率高,精度稳,这就是它最核心的特点。
看着平平无奇,门槛其实高得离谱
很多人觉得,不就是一把刀拉过去?有啥难的?说实话,外行真不知道这里头的坑。
首先,拉刀本身就是个硬骨头。做深内花键的拉刀,长度能到两三米。整整一两百个齿,每个齿的高度、角度公差都得控制在0.005毫米以内。差一丝,整把刀直接废了。我之前在车间见过进口的大型拉刀,一把几十万。曾经有个新学徒装刀的时候碰崩了一个齿,车间主任脸黑了整整三天,连饭都没去吃。真的心疼。
拉刀的成本,往往占拉削加工总成本的一半还多。
其次是床身刚度。拉削全程,拉床整个都承受巨大的拉力,不像铣床是受压。刚度不够,拉到一半刀晃一下,出来的齿就歪,表面粗糙度直接超差,零件直接报废。
排屑也是老大难。一百个齿切下来一百层铁屑,堵在齿槽里,直接刮花工件表面,哪怕你后续打磨,精度也没了。现在大多用高压冷却液冲,可偶尔还是会出问题,防不胜防。
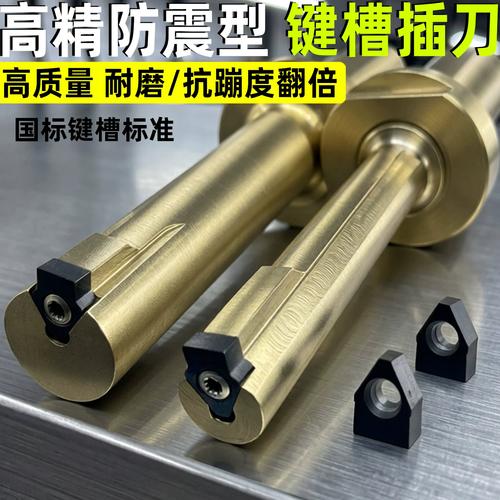 高精度多齿内拉刀实物
说个常见误区,很多人觉得现在五轴铣削这么发达,为啥不用铣削做花键?效率差十倍都不止啊。批量生产,拉削做一个花键只要十几秒,铣削得好几分钟。单件成本差出去十几倍,一年几十万件的量,算下来吓死人。
还有人说拉削只能做简单形状,那是老黄历了。现在的成形拉刀,各种异形内孔、不规则榫槽都能做,精度稳得很。
这个老工艺,为啥还没被淘汰?
 这个老工艺,为啥还没被淘汰?
现在到处都在说五轴、说3D打印、说智能制造,这种看起来笨笨的老工艺,咋还活得好好的?
说白了,成本和稳定性,就是它的护城河。你做小批量定制件,五轴当然划算,可你一年要出几十万上百万个核心传动零件,拉削的优势真的无人能比。
拉削出来的齿形一致性,是很多新工艺都比不了的,装到变速箱里,跑十万公里噪音都不会变大,这就是攒出来的口碑。
不过话说回来,拉削也不是在吃老本。现在数控拉床早就普及了,能自动补偿拉刀磨损,加工精度比老拉床高了一个档次。还有高速拉削技术,加工航空发动机用的高温钛合金榫槽,精度能稳定在两微米以内,这个水平,真的不差。
我见过不少用了一二十年的老拉床,只要换个新拉刀,调调参数,照样能出符合公差的合格零件,耐造得很。不像一些精密新机床,环境温度变一度,精度就飘了。
上次走的时候我特意停下来看了两眼那个蹲在墙角的老拉床,刀具匀速拉过工件,一声闷响,一个成品花键掉进料斗,接着自动送料,下一个工件又卡好了。一天几千件,天天如此。
制造业就是这样,台前的新机床抢够了风头,台下的老工艺安安稳稳,把最基础也最重要的活,干得漂漂亮亮。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床角落里的隐形高手:拉削加工到底牛在哪?
文章链接:https://www.zystgy.cn/a/60795