2026-09-28 20:19:48 作者:网编
分类:文章
刚进车间的徒弟蹲在料堆边,指着一堆发蓝银灰的铝型材问我,不就是个铝块吗,为啥非要泡酸池子通电折腾?
它到底改变了铝的什么?
很多刚入行的新手第一个误区,就是觉得阳极氧化是给铝件外面镀了层东西,说白了就是刷漆镀色。不对,它根本不是外加的镀层,是把铝工件本身的表层,转化成了氧化铝膜。
铝本身放空气中就会自己长一层氧化铝,薄得很,大概也就几个纳米,软乎乎的,指甲一划就出印,还容易沾污腐蚀。阳极氧化就是给铝通上正电,泡在酸性电解液里,逼着它自己长出一层足够厚、足够结实的氧化铝膜。
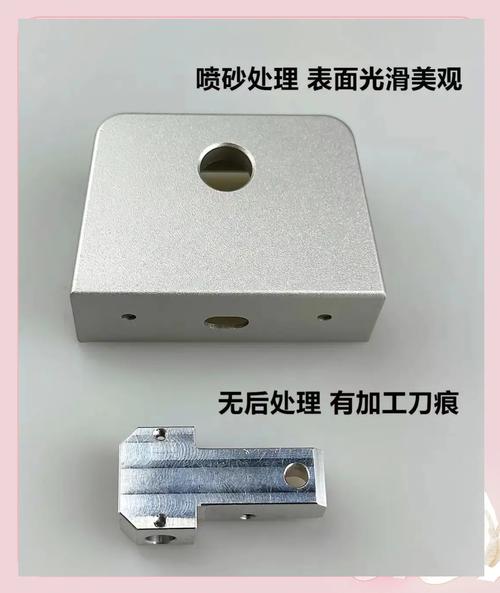 机械加工铝件阳极氧化前后对比图
这层膜长出来,性质就跟基底的纯铝完全不一样了。硬,耐磨,还绝缘,想要上色也随便,颜料能嵌在膜孔里封死,多少年都不会掉。跟那种喷上去涂上去的完全不一样,除非你拿砂纸把整层磨掉,不然永远不会起皮脱落。
车间做阳极氧化,哪步最容易翻车?
说起来工艺不复杂,掰着手指头数也就四五步,哪步都能让你整批料报废。
脱脂这步最容易被新手小看,工件刚从机加工车间出来,满身都是切削油、脱模剂,你冲不干净就进下一道,氧化出来绝对一块花一块黑,擦都擦不掉,你说闹心不?
然后是碱蚀,就是把铝件表面那层杂乱的自然氧化膜腐蚀掉,顺便整平毛刺。碱的浓度、温度、泡的时间,差一点都不行。我刚入行那会,手忙算错了浓度,温度又高了,整槽十几件大铝框,拿出来全坑坑洼洼,直接回炉重炼,被师傅骂了一下午。
接下来才是核心的氧化步骤,控温是这行吃饭的本事。通常硫酸阳极氧化的槽温要控在大约10-20℃,温度超了一点,膜层就会变疏松,硬度直接掉一半,还容易掉色。夏天车间三十多度,冷冻机二十四小时不敢停,去年三伏天冷冻机坏了俩小时,一槽料全废,我们主任蹲车间门口抽烟,抽了半包没说话。
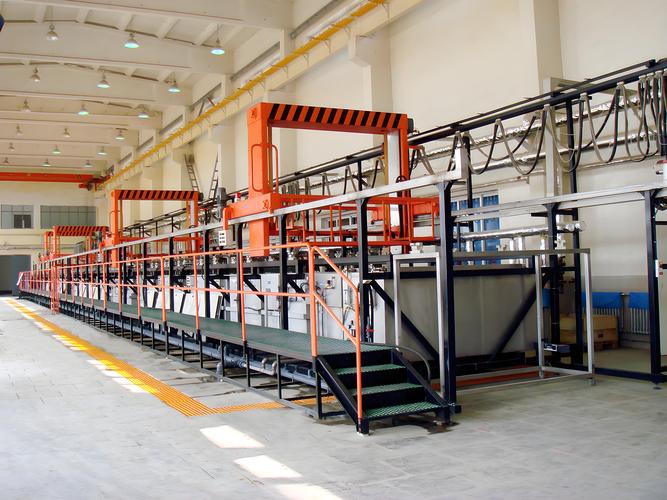 机械制造车间阳极氧化槽生产现场图
后面染色封孔也不轻松,做浅颜色的时候最头疼,尤其是银白、浅灰这种,电解液里沾一点别的金属离子,整批料颜色就不对,跟样板对不上,客户直接拒收。封孔没封好,膜孔露着,用不了两年就脏了褪色,前面功夫全白搭。
你天天都在碰阳极氧化,只是没注意
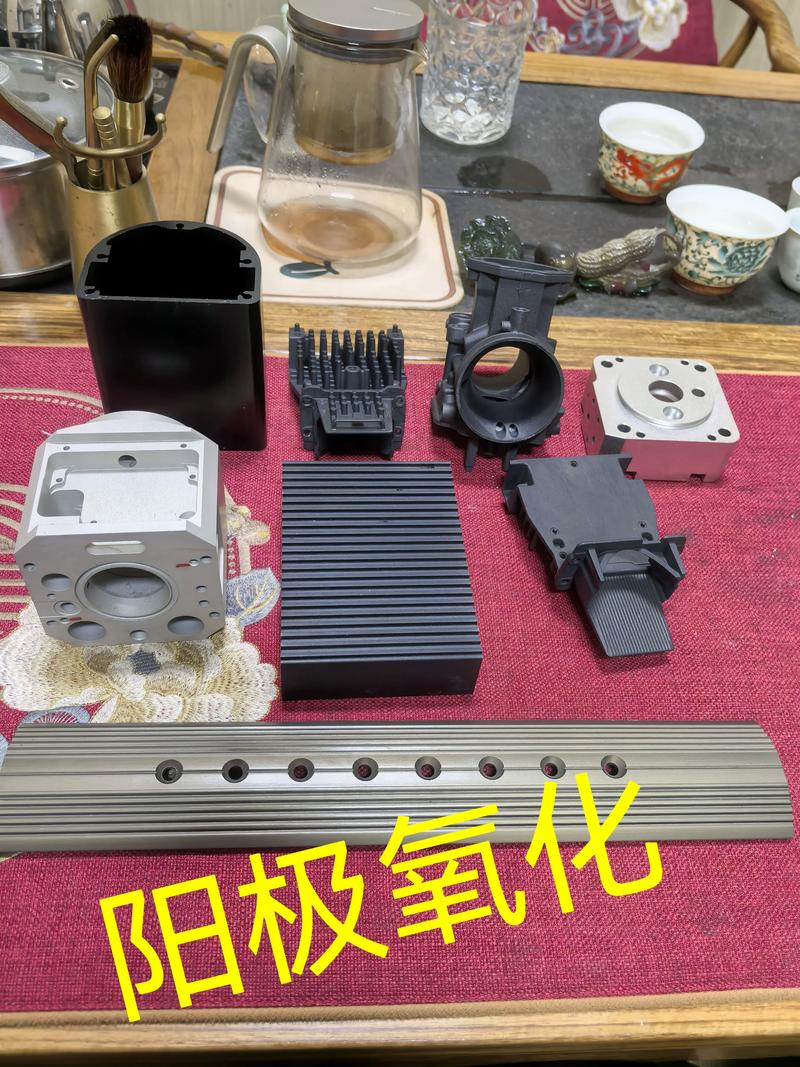 你天天都在碰阳极氧化,只是没注意
很多人觉得这是工业领域的冷门工艺,跟普通人没关系?不对。
你手里那台铝外壳的笔记本,你家里那个铝制保温杯,你车上面的铝合金轮毂,大多都是做了阳极氧化的。说实话,阳极氧化做出来的质感,真不是喷涂能比的,细腻,不粘指纹,摸上去的那种高级感,一眼就能看出来。
除了好看,它的工业用处更大。比如机械上面的铝合金散热片,阳极氧化后的多孔膜层能增大散热面积,散热效果比裸铝好不少。飞机上面的很多铝合金结构件,做的是硬质阳极氧化,膜层能做到几十上百微米厚,硬度比不少普通钢材都高,能扛住高速气流的冲刷和砂石撞击。
不过话说回来,阳极氧化也不是万能的,它基本只适用于铝和铝合金,别的像钢铁、铜、塑料这些,用不了这工艺。还有人问会不会不环保,早十几年小作坊乱排确实有问题,现在正规厂的废水处理、工艺改良都跟上了,管控得严得很,没问题。
你去五金店摸两块铝型材,一块做了阳极氧化,一块没做,一摸就能分出区别。那种细腻、不发粘、不沾手印的质感,就是阳极氧化给的。不起眼的小工艺,缺了它,整个铝加工行业都转不动。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊阳极氧化:不起眼的工艺撑着半壁铝加工
文章链接:https://www.zystgy.cn/a/60615