2026-09-28 19:57:46 作者:网编
分类:文章
不少做机械加工的老板,都吃过电镀的亏。零件发出去好好的,用了不到半年,锈得连妈都认不出来,返厂维修、赔客户违约金,一算账,这批活赚的钱全搭进去还不够。
别不信,至少一半机械厂都踩过选型的坑。
为什么工业防腐蚀,大多选电镀?
不是说喷漆、阳极氧化这些工艺不好,是适配场景不一样。喷漆硬度低,稍微磕碰就掉,只适合做外观件,不适合重载运动零件。阳极氧化只能做铝合金,钢铁基材用不了。
工业电镀的优势太明显了:镀层直接金属沉积在基材表面,结合力甩其他涂层好几条街,厚度能精准控制,通常零点几丝到几十丝都能做,既能防腐蚀,还能额外加耐磨性能,刚好适配大多数工业零件的需求。
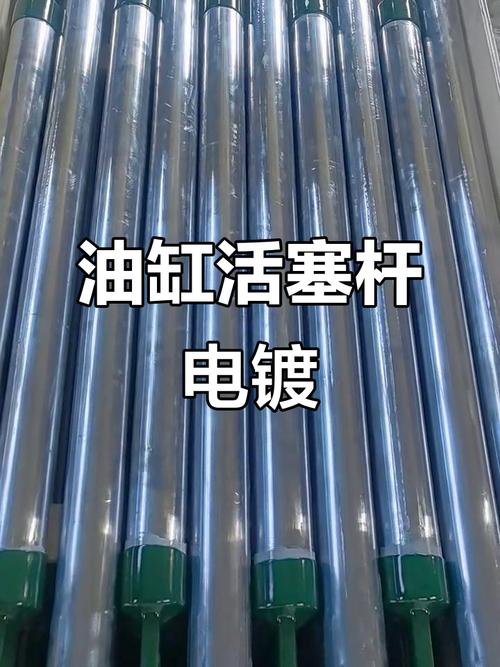 工业液压杆镀铬电镀成品
问:小厂报价镀锌比镀铬便宜一半,能不能用镀锌代替镀铬?
答:完全看场景。镀锌是牺牲阳极保护,靠自己氧化生锈护住基体钢铁,成本极低,适合长期静置的户外结构件,比如脚手架、路灯支架,就算锈了更换成本也不高。但运动的重载零件,比如工程机械销轴、液压柱塞,镀锌层硬度只有Hv100不到,磨不了三个月就露基体,锈了直接卡缸,那损失可不是省那点电镀钱能补的。我之前认识一个做工程机械配件的老板,图便宜把三百根销轴全换成镀锌,不到一年全坏了,亏出去小几十万,找谁哭去?
工业电镀选型最容易踩的三个坑
说实话,大多数出问题的电镀件,不是电镀本身不行,是选型错了,或者被偷工减料了。
第一个坑:只看报价,不看前处理。工业电镀七分靠前处理,三分靠电镀。零件表面的氧化皮、焊渣、油污不处理干净,镀上去再厚的镀层也会掉。很多小厂报价低,就是省了喷砂、多次酸洗的工序,直接镀,赚的就是偷工减料的钱,用不了半年肯定起皮。
第二个坑:无脑加厚镀层,觉得越厚越耐用。不对,镀层越厚,内应力越大,尤其是硬铬镀层,通常厚度超过50丝,开裂风险直接翻三倍,重载用几个月自己就裂了,防腐蚀反而更差。适合的厚度才对,普通销轴10-20丝镀铬足够用,没必要加钱做更厚的。
第三个坑:不看合规要求,用了禁用工艺。现在国内国外都对六价铬限制很严,不少小厂还在用便宜的六价铬电镀,你要是做出口,直接扣港退运,亏到哭。
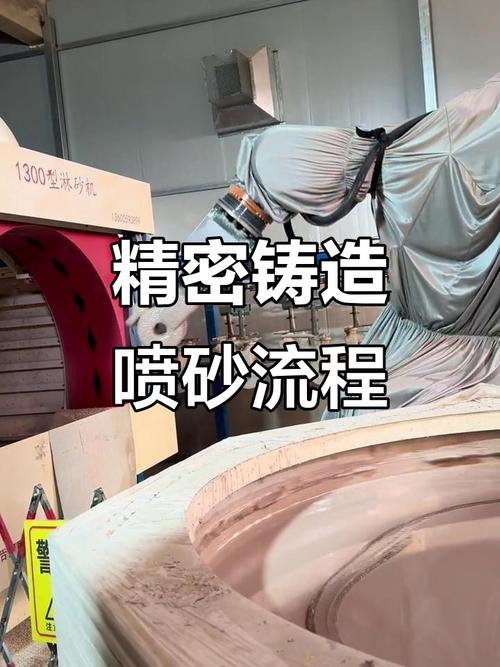 工业电镀车间前处理喷砂工序
问:出口或者食品医疗设备上的零件,工业电镀有什么特殊要求?
答:首先卡死合规,现在欧美市场早就禁止六价铬镀层的产品入境了,哪怕是配件也不行,一定要选三价铬电镀,防腐性能差不了多少,完全合规。食品医疗行业还要满足重金属析出要求,选无铅无镉的锌镍合金就可以,要是直接接触食品,最好选电抛光后封无镍层,过检测基本没问题,别图便宜用普通镀锌,重金属超标连质检报告都拿不到。
工业电镀的新工艺,该怎么选?
 工业电镀的新工艺,该怎么选?
这几年电镀行业也出了不少新技术,比如纳米复合镀、梯度镀层,很多人问要不要试。
说实在的,新技术确实好。纳米复合镀就是在镀层里加入纳米陶瓷颗粒,硬度能到Hv1200以上,是普通硬铬的两倍还多,耐磨寿命直接翻两到三倍,做冲压模具、切割刀具、矿山机械易损件特别好用。梯度镀层就是从内到外慢慢改变镀层成分,内软外硬,内应力小很多,厚镀层也不容易开裂,解决了很多大零件的防腐问题。
不过话说回来,新技术价格不低,比普通电镀贵大约三分之一。你要是做普通的户外结构件,选镀锌就够了,没必要追新。要是做高负荷的易损件、模具,算下来其实反而划算,因为换件和维修的成本省太多了。
💡 最后提个醒:拿零件去镀之前,先把你的使用场景说死:是海边盐雾环境?还是强酸强碱车间?还是零下几十度的野外?要过什么检测标准?别上来就要最便宜的,不说要求,那可不就容易被坑嘛。
❗ 还有,交货的时候别忘了抽一件做个简单的结合力测试,拿刀划个十字,拿宽胶带猛粘几次,没掉屑没起皮再收货,省得后面出问题麻烦。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业电镀:别踩防腐蚀镀层的选型坑
文章链接:https://www.zystgy.cn/a/60614