跑了快二十年制造车间,见过最多的死局,就是订单接了一堆,车间堆得走不动路,客户天天催交期,调度天天蹲车间救火。
没出事的时候,老板觉得调度就是个排表的,发派工单就行。出了事第一个骂的就是调度:连个活都排不明白?
别把生产调度当成排表员的活
绝大多数中小离散机械厂,现在还是这个模式:订单过来,调度翻一遍,按交付日期填到excel里,挨个派给车间,完事。
真这么简单?车间哪有按表走的。外协来料晚到、设备突然故障、工人临时请假、质检挑出一堆不合格品要返工……随便一个突发情况,整个排程全乱。
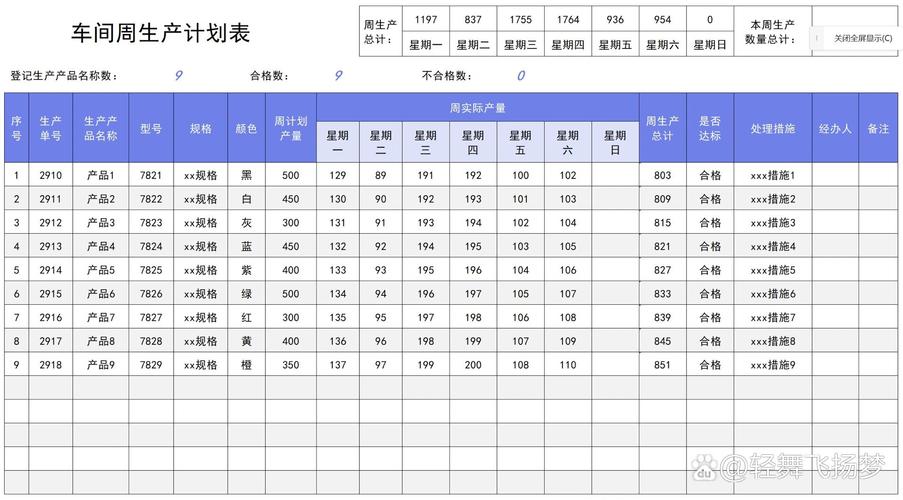
很多小厂,一个调度同时管着十几个订单三台五台设备,乱到什么程度?昨天派的活,今天工人忘了做,调度转一圈才发现,又拖一天。
问:生产调度不就是排订单顺序吗?还能有什么不一样?
答:完全不一样。排订单是死的,调度是活的。你今天排了三台设备做钣金,结果早上外协的下料件晚到了四小时,你要不要调?调哪台先做别的?要不要知会质检和仓库提前备料?要不要通知销售给客户说要晚一天?这都是调度要管的,不是拉个表格填完交付日期就完事了。
说白了,生产调度就是整个生产环节的十字路口指挥,红绿灯错了,整条路全堵。
做对这三件事,调度压力直接砍半
先把所有可变因素,圈出一个固定范围。什么意思?标准工时、换模时间这些核心数据,别拍脑袋填。比如你开铣床换一次模,工人说大概半小时,你去数十次,发现最快25分钟,最慢要1小时10分,你取个80%情况能做到的数值,45分钟,排程的时候就按45分钟算,留出来缓冲,别卡死半小时。
再给急单立规矩,别谁想插就插。说实话,客户说急的单,有一半是真急,另一半就是销售瞎承诺抢单,反正烂摊子扔给调度收拾。
问:客户真的急着要货,插进去不行吗?
答:不是不行,插之前先算清楚影响。插一张十万块的急单,会不会拖慢三张已经排好的正常单,要赔五万块的逾期违约金?要是赚十万赔五万,还赚,那插。要是赚五万赔八万,那直接回了,别硬接。真要插单,插完立刻调整所有后续排程,半小时内通知到所有工位、质检、仓库,别等工人都准备好了你才说换活,耽误功夫。
最后,每天早上开五分钟站会,别扯闲话。调度把昨天的异常,今天的调整,挨个说清楚,所有人知道今天要干嘛,散会干活。别坐着开半小时,说一堆没用的,工人干活的时间都耽误了。
还有一句,调度别天天坐在办公室看表格,每天至少转车间三圈,摸清楚每个设备的实际进度,别等活拖了一天才知道哪台设备早就坏了。
上系统之前,先把调度逻辑理顺
现在很多老板一听调度乱,第一反应就是我花钱上个APS排程系统,全自动排,肯定没问题。我见过太多花了十几万几十万上系统,最后扔在一边用不起来的案例。
上个月东莞一个做汽配的老板找我,说花二十多万上了国内某厂商的APS,排出来的计划还是不对,工人还是按老经验来,调度还是天天救火。为什么?核心就是基础数据不对,你给系统的工时都是错的,系统排出来的计划能对吗?
再就是,你自己厂的调度规则都没理清楚,什么单能插什么单不能插,哪个设备优先做哪类活,这些规则你自己没整明白,系统怎么可能给你排对?
真要上系统,别着急。先花三个月,把你所有产品的工时、换模时间、设备产能这些数据跑一遍,把急单规则、插单流程理清楚,工人都按这个规则跑三个月,没大问题了,再找厂商来做适配,这样成功率能高很多。
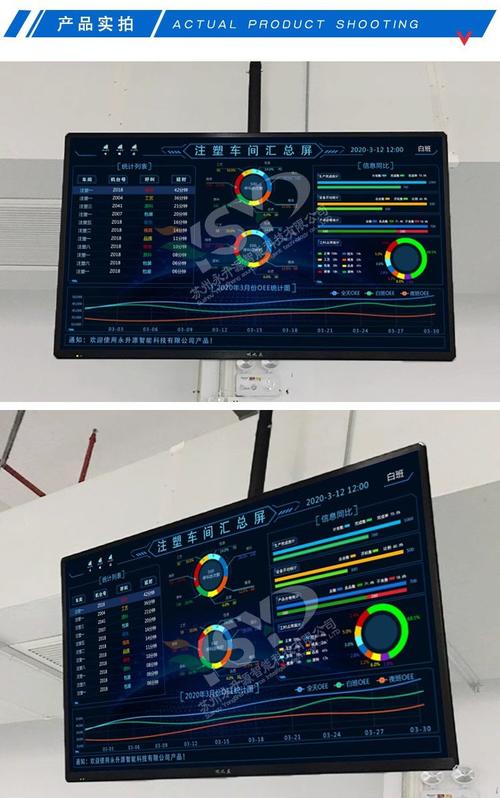
中小厂其实不用一开始就追高大上,你就三五台设备,十几个工人,先把规则理清楚,整个共享的电子看板,把每天的活贴上去,每个人都能看到,交期准确率就能从六十多升到九十多,不比你花几十万买个摆设强?
生产调度哪有什么玄学。都是天天在车间磨出来的,今天错一次,记下来,明天就不会错第二次。
很多人不信。
吃过亏就懂了。