2026-09-25 15:37:43 作者:网编
分类:文章
我上周跟着原厂的工程师去南方一个给商用车做配套的机加工车间待了三天,刚进门就碰到质量部的组长拦着一挂车刚加工完的曲轴不让走。
不是终检全不合格,是倒数第二道工序里,有三根的圆角公差超了半丝。半丝啊,也就头发丝直径的百分之一。
好多人看完觉得至于吗?至于。曲轴断在发动机里,那是要出人命的。
很多人对质量管理的第一印象就错了
大部分人提起质量管理,第一反应就是最后摆个检测台,挑出不合格的废品扔了。
这种思路从根上就歪了。
你想啊,一块四百公斤的锻钢毛坯,从下料到粗加工半精加工精加工,花了三天,十几道工序,电费刀钱人工都投进去了,最后告诉你废了,这钱打水漂不说,耽误交期的违约金比零件本身还贵。
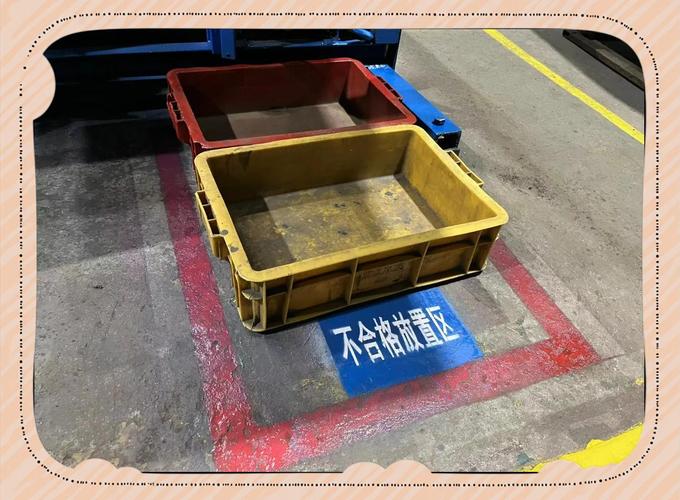 机械加工车间终检台不合格曲轴堆放区
说实话,我见过太多中小厂把质量管理做成了「废品分拣」,质量部就是个后门的岗哨,只拦出去的废品,不防过程的问题。
真正的质量管理,从来都不是盯着最后那道门,它是嵌在每一个工序里的刹车。换刀了测三个尺寸,温度变了调整一次公差,毛坯来料歪了直接退回去,别等到所有钱都花完了才喊错了。
一个细节就能看出真质量和假口号
这次在车间碰到的事,最有意思的不是拦了三根超差的曲轴,是 QC 怎么发现的。
这批曲轴的圆角公差要求是0.015mm,之前 QC 都是每五件抽一件,那天新来的小伙子按要求换完刀具,主动多测了两件,就测出了半丝的偏差。
为什么换刀就要多测?因为刀具刚夹紧,刀尖温度低,加工十件之后温度升上来,刀尖会热胀半丝左右,刚好碰到公差的红线。这个规律不是什么教科书上写的死参数,是车间 QC 攒了三年数据摸出来的。
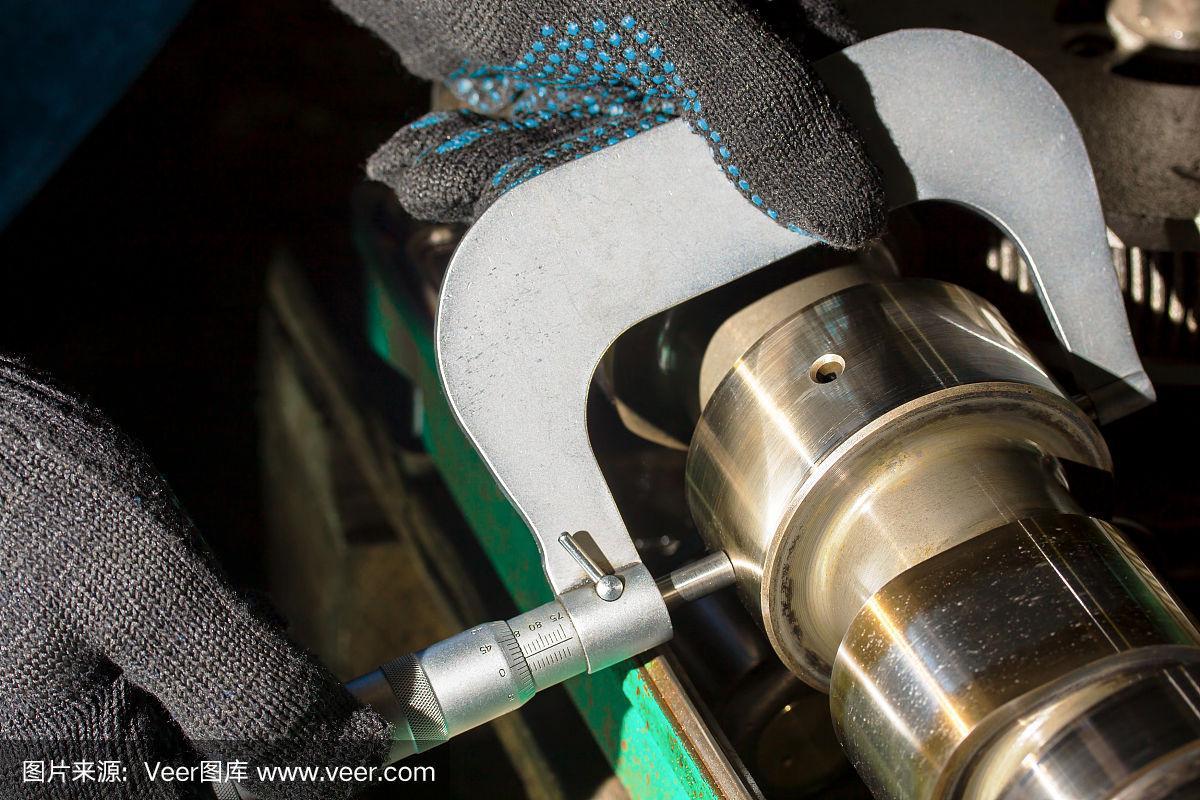 机械加工工序间千分尺测量曲轴公差现场
这就是质量管理最核心的东西:它不是贴在墙上的ISO认证证书,也不是电脑里几十页的流程文件,是有人真的在盯着那些你看不见的微小变化,提前踩刹车。
很多厂花几十万拿了认证,转头就把流程扔柜子里,该怎么干怎么干,那认证就是个印在纸上的广告,没用。
几个踩烂了的误区,掰扯清楚
 几个踩烂了的误区,掰扯清楚
第一个误区,做质量管理就是增加成本。
真的吗?我之前见过一个做出口法兰的小厂,为了省两个质检员的工资,只做终检,还抽着测,结果一批一百件发去欧洲,二十件不合格,客户退回来,来回运费加违约金,赔了小一百万,直接把半年的利润赔没了。
你说哪个成本高?提前在工序里拦下来,废的就是一块毛坯,最多百八十块,等发出去再出问题,那就是无底洞。
质量管理省的钱,永远比你花的多。
第二个误区,质量管理是质量部一个部门的事。
不对啊。你想,车工开车第一件事,测自己加工的第一件尺寸,对不对对了再往下干,这就是质量管理啊。装配工拧螺丝,发现螺孔不对,停下来不往下装,这就是质量管理啊。
全车间都不管,全推给最后几个 QC,你就是长了八只眼,也拦不住所有问题。
不过话说回来,现在很多老板就是这个思路,觉得我花钱雇了质量部,出了问题就是你们的错,从来不想想,采购买的毛坯本身就不合格,工艺部给的公差就错了,这锅 QC 背不动啊。
第三个误区,全自动化产线就不需要人工质量管理了。
机器人不会错?传感器不会漂移?参数不会跑?我上个月还碰见过一个全自动轴承生产线,因为某个坐标传感器偏了0.02mm,三个小时出了两百多件废品,才被发现。
自动化只是把人从重复劳动里解放出来,质量管理的核心还是盯变化,机器不会自己发现规律,还是要有人盯着数据,盯着异常。
前几天跟一个干了三十年的老质检员聊天,他说干质量的,就是干的「找茬」的活,找别人看不见的小毛病,提前说出来,别等出事了再说。
真就是这么回事。
哪里有什么百分之百完美的质量,都是有人在你看不见的地方,一次次多测了一刀,多记了一个数,把风险拦在了出厂之前。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的质量管理:别只盯着最后那道检测
文章链接:https://www.zystgy.cn/a/60282