它到底是怎么把铁皮剪开的?
原理说出来真的简单,和你口袋里的裁纸刀没区别——就是上下两个刀片形成一个锐角剪切角,上刀片往下压的时候,力道超过材料本身的抗剪强度,直接把材料沿着刀口整齐剪断。
但区别在于,你裁A4纸只用几牛的力,剪一块20mm厚的普通低碳钢板,要用上百吨的力。差了快六个数量级,对机器的要求天差地别。
现在主流的剪板机都是液压驱动,比几十年前的机械剪板机稳,噪音小,能适配更大厚度的材料。也有百十斤重的小型手动剪板机,给小作坊切个薄铝板铜板用,搬去工地都能走。除了金属,泡棉、绝缘板、薄工程塑料都能剪,真不是只能剪铁皮。
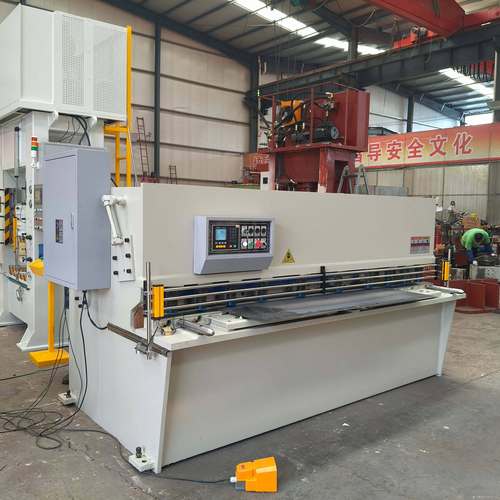
做一台能用十年的剪板机,难在哪?
很多外行觉得,不就是焊个铁架子装俩刀片吗?能有啥技术难点?我见过太多图便宜买的小厂货,用了不到两年就废了,坑得老板直跳脚。
第一个绕不开的坎就是机架刚性。每次剪板整台机器都在扛冲击力,要是用的钢材厚度不够,焊接完没做退火去应力处理,用不了一年机架就会慢慢变形,刀口歪出一点,剪出来的料就是斜的,后面折弯拼板全错,整批活都废。
第二个坎就是刀口平行度。整个一米多长的刀口,每一处的间隙差不能超过半根头发丝,差个0.1毫米,剪出来的板就会一边毛刺大一边尺寸错,精度根本达不到要求。
第三个就是刀片本身。不是随便找块硬钢就能做剪板机刀片,要耐冲击还要耐磨,很多便宜机器用普通碳钢做刀片,剪不了几百块料就钝了,崩口都是常事,换一块刀片大几千,算下来比买好机器还贵。
使用时的坑,十个厂有八个踩过
机器买对了,不会用也是白搭。说两个最常见的坑,你去车间问十个师傅,八个都碰到过。
第一个,不管剪多厚的料,都用同一个间隙。我上个月还见一个小加工厂,剪1mm的冷轧板用剪10mm厚板的间隙,剪出来的料边上全是扎手的大毛刺,工人还要拿砂轮一个个磨,纯浪费一半工时。正确的调法其实很简单,间隙大概是料厚的十分之一,软材料稍微调小一点,硬材料稍微放大一点,两分钟就能调完。
第二个,用完从来不清理刀口。剪剩下的碎料渣卡进刀缝里,下次下刀直接把刀口硌出一个小坑,好好一块刀片就废了,换一块大几千,说不心疼都是假的。
还有一个常见的误解,很多人觉得剪板机下料比激光切割差,必须用激光切才精准。其实不对,批量切平直的下料,剪板机比激光快十倍,成本还低一半,边也平整,根本没必要浪费电费去用激光。还有人买机器贪大,觉得买个能剪25mm厚板的,以后接大活方便,结果十年都没接过超过5mm的活,大机器占半个车间,功耗还高,纯纯浪费钱。不过话说回来,也不能贪小,经常剪3mm的板,非要买最大剪2mm的机器,每次过载用,用不了半年机器就变形,亏得更多。
其实剪板机算是整个金属加工行业里最基础的设备了,没有它,第一道料都切不出来。好多人觉得它没技术含量,不过是把所有的难都藏在了那个笨笨沉沉的铁壳子里,几十年来安安静静站在车间角落,干着最脏最累的第一道活。