不是靠大吨位硬压出来的弯
很多外行刚进车间,看见十几吨的大家伙,都觉得折弯机就是靠劲大,把钢板硬压弯。
真不是这么回事。
折弯的核心,其实是模具卡出来的角度。一块钢板放在下模具的V型槽里,上模具往下压,把钢板挤成V型,角度全靠模具的角度和下压的深度算。你劲再大,模具磨歪了一度,折出来全是废。
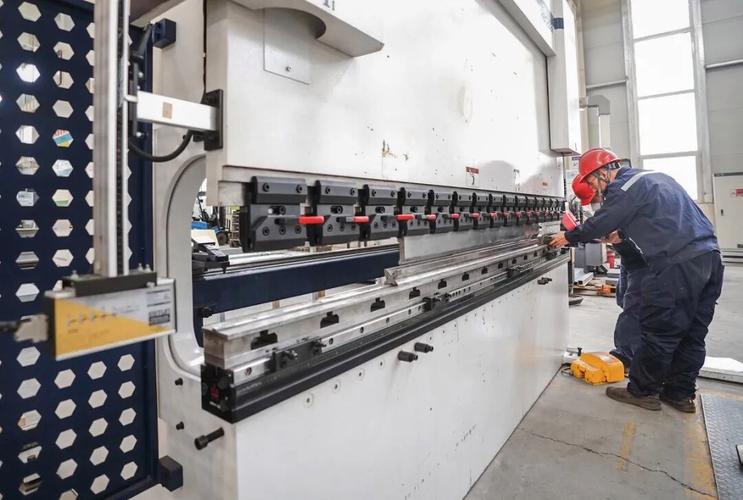
说实话,我干了快二十年,见过新手上来就把吨位开最大,以为压得越狠越准,结果直接把薄板压出裂,厚板把模具顶出豁。踩脚踏那一下,轻重全得看材料。踩深了零点一个毫米,角度就多偏半度,后期组焊的时候,对不上缝,全车间跟着改活。
分上动式和下动式,我见过几十年的老机器都是上动,咣当一下压下来,震得整个车间地面都麻。现在新的数控下动式,下工作台往上顶,声音小,稳,误差能控在零点一度以内。但哪怕机器再准,换了一批材料,你也得重新试折一张。同厚度的钢板,不同钢厂出来的弹性还不一样呢。
最磨人的就是半度的误差
折弯难在哪?难在回弹量。
钢板不是面团,压成啥样就是啥样,你松开压力,它自己会往回弹一点。普通低碳钢通常回弹两三度,不锈钢能到四五度,越厚的板回弹越大。你提前不把回弹量算进去,折出来的90度,松开就是94度,直接废了。
有人说,那不就是多补压一次吗?哪有这么简单。补压多了,折角外侧会压出一道深印,做外观件的时候,这就是废品,抛都抛不掉。
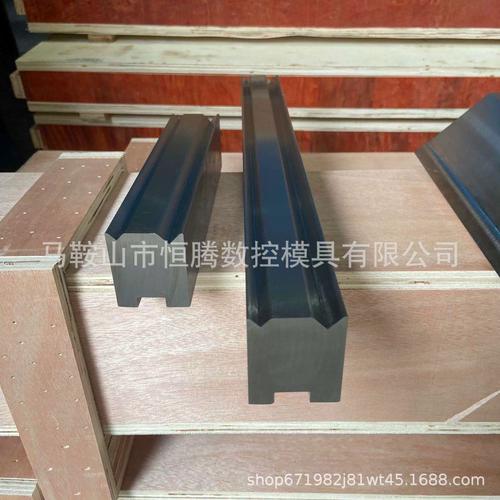
模具也是个大头。好的模具用的是铬钢,磨的时候公差控制在零点零五毫米以内,用个三四年刃口都不崩。差的模具用普通碳钢,俩月就出小豁口,折出来的板边带毛刺,还容易拉伤板材表面。上次图便宜进了一套便宜模具,用了不到三个月,折十个废四个,最后还是换了好的,算下来花的钱更多,亏死。
还有干涉的问题,折大尺寸的箱体,折完一边折另一边,机座会不会撞到已经折好的边?这个提前不踩点,折到一半才发现撞刀,钢板已经废了一半了。
你看不见的地方全是它的作品
很多人没进过车间,根本不知道折弯机是干嘛的,觉得跟自己没关系。
你家冰箱的不锈钢门框,你开的汽车车门内侧的框架,你住的楼盘外墙的装饰铝板,高铁站吊顶的铝格栅,哪一个不是折弯机折出来的?没有折弯,激光切出来的钢板就是一堆平片,变不成任何能用的东西。
不过话说回来,现在数控化确实省了好多事。以前老机器调角度,得靠手拧滑块,拧一下试一张,调半小时才能出合格活。现在输入参数,机器自己动,几分钟就能好。但哪怕是最贵的进口数控折弯机,也离不开老师傅那一下摸。
上个月有批铝板,批次不对,应力比平常大,程序输进去,折出来角度差了一度,机器自己检测不出来,我上手一摸折角的弧度就不对,重新调了下压深度,立马就好。这活儿,机器暂时还学不会。
昨天徒弟又试了一张,这次慢腾腾踩脚踏,试了一次,量出来角度差十秒,调了一点,就对了。他擦了擦汗说,原来折个板这么多说道。
我递给他根烟,没说话。干机械这行,哪有什么没说道的活儿啊。哪怕就是弯一块钢板,每一下都得走心。