2026-09-22 16:24:53 作者:网编
分类:文章
上个月去对接样件,在外协厂的车间门口堆了半箱刚打完的尼龙样件,还带着未处理的支撑料,摸上去糙得喇手,但客户第二天就要装车试配。换十年前,这活得等开模,最少半个月,现在,从拿到三维文件到出件,二十四个小时搞定。这就是快速成型。
别被网红名字带歪了方向
很多人一听到快速成型,第一反应就是哦,3D打印嘛。不对。快速成型的核心从来不是“堆料打印”,是“快”,是不用开模直接出成品样件。
早在上世纪八十年代这项技术就成型了,国内九十年代就有工厂在用,那时候根本没“3D打印”这个流量名字,业内都叫快速成型——就是为了快速出样,赶开发进度。原理说穿了一点都不玄乎:你把电脑里的三维模型,沿着Z轴切成几百上千片薄片,然后设备从下往上,一片一片把材料堆起来,拼出整个零件,就这么简单。
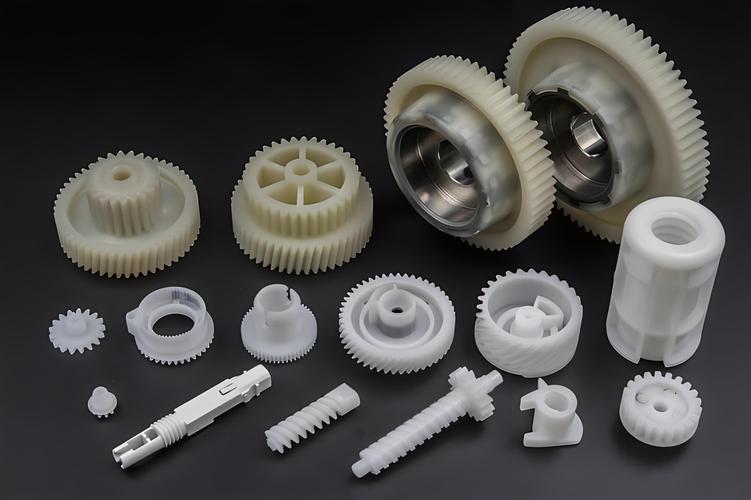 机械工厂快速成型尼龙零件实物图
原来你开发一个新零件,不管是塑料还是金属,想要拿到实物试装,第一步得做模具。做模具贵不说,慢。小零件磨个模都得一周,大零件一个月都不一定出得来。开发一款新产品,光等模具就能把项目进度拖死,还不说改一次设计就得重新做一次模,钱烧得心疼。快速成型就是为了破这个局来的。
现场踩过的坑,才是真的核心难点
说原理简单,真干起来全是坑。
第一个坑就是精度。你每一层都有零点零几毫米的误差,堆个一百层,误差累积起来就是一两毫米,装的时候根本卡不进去。我刚入行那会,帮项目组打一个汽车中控的按钮样件,尺寸差了0.8毫米,装进去凸出来一块,重新打又等了十二个小时,差点耽误了给甲方汇报,那顿开场饭吃得我冷汗直冒。
第二个坑,是强度和应力。早十多年前的快速成型,大部分用光敏树脂,打完硬邦邦,但脆得跟苏打饼干似的,稍用力掰就断,只能看看形状,根本没法装车试。就算是现在常用的尼龙,打完也有内应力,放个三五天自己从内部裂开来。我之前碰过一个做新能源汽车冷却流道的样件,打完尺寸完全对,试压也不漏,放了四天准备装车,拿起来一碰直接裂成三块,那是熬了两个通宵赶出来的活啊……唉。
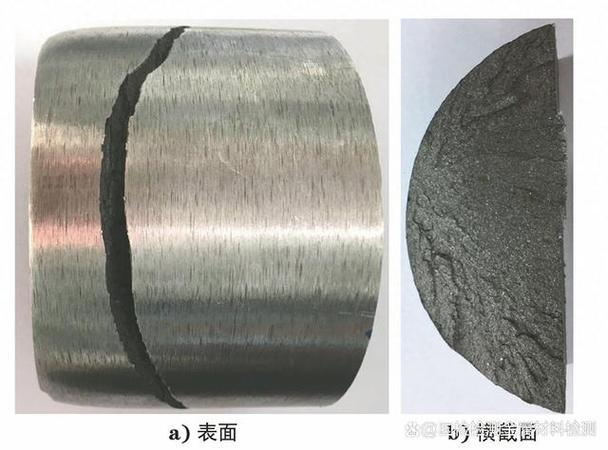 快速成型金属零件应力开裂断面图
不过话说回来,这些年技术进步真的快。现在有金属烧结的快速成型,强度跟传统锻造的差不了多少,复杂的内腔、轻量化点阵结构,传统加工切不出来的,它直接就能做出来。还有注塑结合的快速成型,用快速成型做软模,小批量打个几十上百件注塑件,成本比开钢模低太多,交期还快一半。
第三个坑其实是材料的一致性,同一款材料,不同批次打出来的强度差能到10%以上,做受力件的时候,这点真的很头疼,目前还没完全解决。
传烂了的几个误解,得掰扯清楚
 传烂了的几个误解,得掰扯清楚
第一个误解:快速成型就是3D打印,换个名字而已。其实真不是,快速成型是从功能和用途来定义的——只要能快速出样、不用开模的成型工艺都算,只是现在最常用的是增材类的3D打印技术,大家就混着叫了。
第二个误解:快速成型只能做样件,不能量产。那得看你做什么量。定制化的东西,比如骨科的植入假体,每个病人的骨头形状都不一样,你不可能给每个人开模吧?这时候一件就是一批,快速成型就是量产,现在正规医院早就这么用了。还有航空航天的小批量特殊结构件,一年也就做个几十件,开模根本划不来,快速成型就是最合适的量产工艺。
第三个误解:快速成型一定比传统加工便宜。不对。你做个一两件样件,开钢模十万,快速成型五千搞定,那当然便宜。你做一万件普通塑料壳,开模十万,每件成本十块,快速成型一件就要五百,那疯了才会用快速成型对吧?成本这东西,得看批量看需求,没有绝对的好坏。
说实话,我见过太多项目把快速成型吹得神乎其神,也见过很多老工程师顽固到不肯用,其实都没必要。现在整个制造业的开发节奏越来越快,新车、新消费电子,半年就要出新一代产品,全靠快速成型把试错周期压缩了再压缩。原来开发一款新车,光试装样件就得大半年,现在个把月就能把所有内饰外观样件凑出来装车,调整设计太方便了。
说白了,这东西不是什么改变世界的黑魔法,就是工程师们为了少等几天少烧点钱,一点点磨出来的工艺。它补了传统加工的缺口,解决了原来解决不了的问题,仅此而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:快速成型:不只是3D打印的工厂快造魔法
文章链接:https://www.zystgy.cn/a/60035