2026-09-22 16:04:51 作者:网编
分类:文章
刚进车间跟着师傅学的时候,我蹲在钳工台边上啃冰棍,脚边堆着一块坑坑洼洼的铣削铝板,边缘还留着走刀的刀纹,老师傅叼着烟卷,用粉笔头点了点这块不成样的东西,说,记住它。
不是摆看的模型,是摸得到的错
工业原型是用来试错的第一个实物,不是画在CAD里的线框,不是展会摆的塑料模型,更不是给领导汇报的漂亮样品。
拿新能源车的悬挂控制臂举例,设计方案敲定之后,不会立刻开模浇铸件,先找一块整的合金钢,CNC整块铣出一个一模一样的出来。刀路走三天,费不少料,但是改起来方便。哪个位置应力不对,切下来补焊再铣,不用重新开模,省下的功夫够你跑三趟供应商喝茶。
很多新手上来就要做漂亮,把原型抛光得跟量产件一样,其实没用。原型就是要把所有设计里没考虑到的问题,全暴露出来。漏算了振动?跑台架五分钟就裂给你看。孔位不对?装的时候插不进去螺栓,当场就能改。
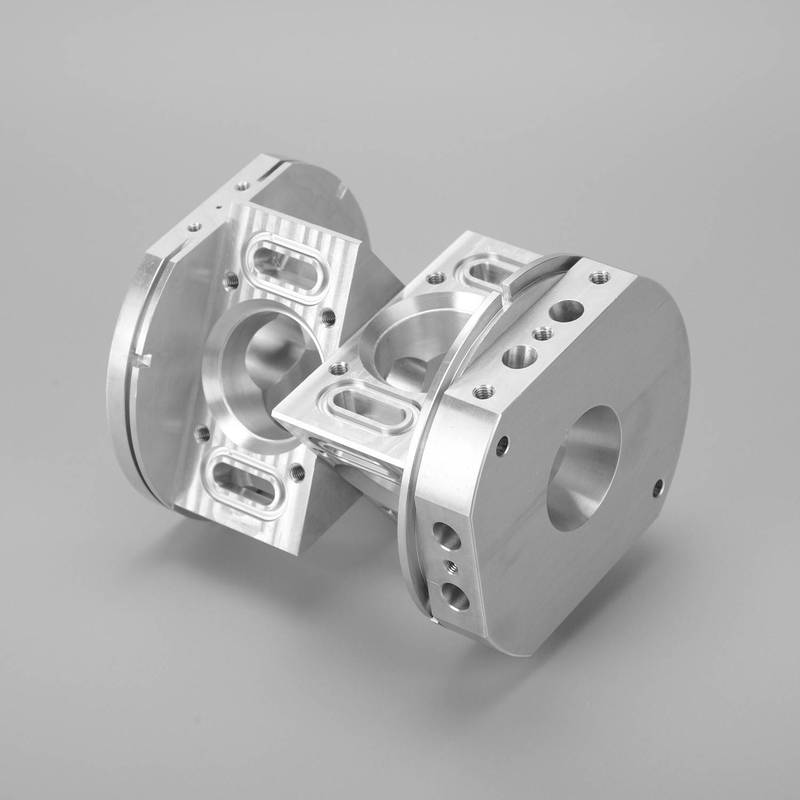 机械车间CNC铣削完成的工业原型工件
做原型的难,全在看不见的误差里
你以为不就是按尺寸做个东西?哪有这么简单。
所有参数都要跟未来量产的工况对齐,差一点结果全错。要做高温阀门的原型,你拿普通碳素钢凑数,哪怕只测一百小时,耐温数据差出去好几百度,测出来的结果全废,项目耽误几个月,这种错我见得太多了。
公差也有讲究。不是精度越高越好,所有的难,本质上都是为了拿到真实的数据。比如你要测不同装配间隙对发动机连杆磨损的影响,原型的孔位故意留0.2毫米的余量,方便插不同厚度的调整垫片,换完就能接着测,不用重新做一件。
之前有个刚毕业的大学生,做转向节原型,为了好看,把设计要求留的应力集中小倒角,改成了大圆角,台架测试一遍过,拿给量产开模,结果批量做出来一跑就断,差了两毫米的圆角,亏了几十万开模费,教训够记一辈子。
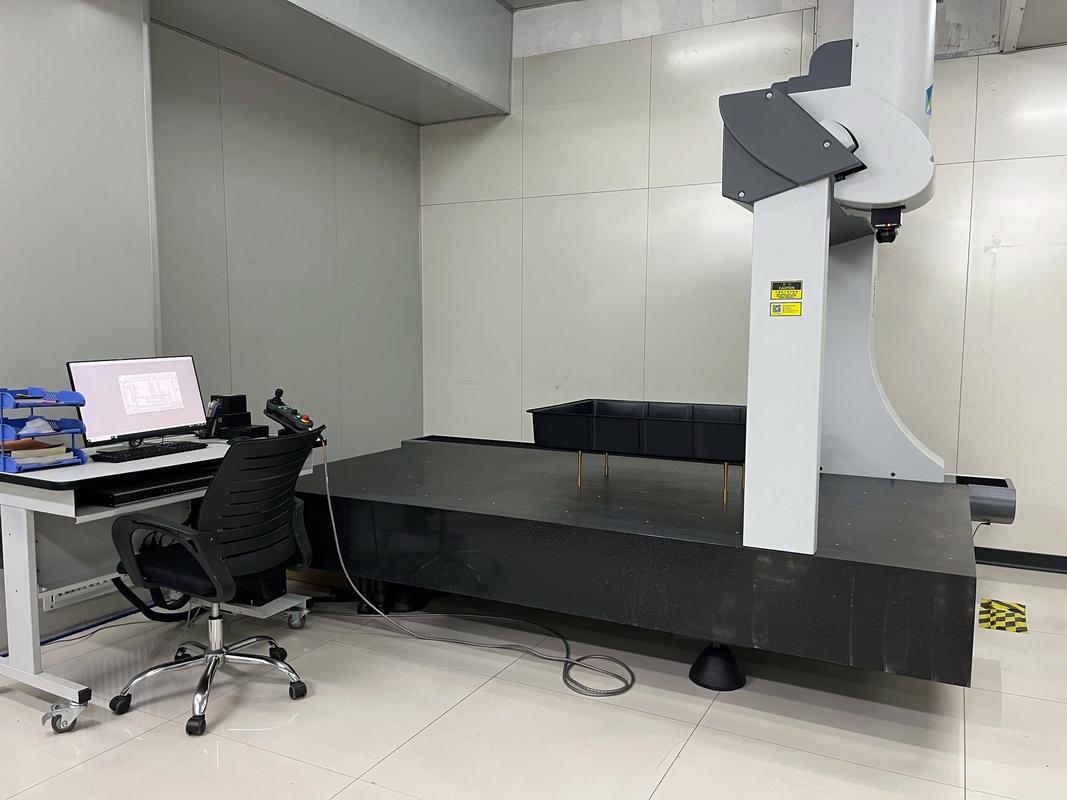 三坐标测量仪检测工业原型尺寸误差
做完原型第一件事就是全尺寸检测,哪怕一个螺纹错了,都不能上台架。差一丝,结果就偏出十万八千里。
原型的价值,最终落到普通人身上
 原型的价值,最终落到普通人身上
很多人觉得工业原型是大厂实验室里的东西,跟日常没关系。其实错了,你现在骑的电动车车架,坐的高铁座椅扶手,手里拿的手机中框,都先做过工业原型测过一遍。
前几年认识一个做户外登山杖的厂子,设计好新的折叠结构,本来打算直接开模,老板说先做个钢原型拉测,结果拉了三次锁扣就断了,原来设计的时候把碳纤维的摩擦力算错了,改了一毫米的锁止厚度,再测就过了。原型省的那笔开模费,最后都会变成消费者手里靠谱的产品,你买登山杖的时候不会遇到走着走着锁扣掉了,就是因为当年那个歪歪扭扭的原型替你踩过坑了。
说实话,现在3D打印火了,很多小厂图便宜,打个塑料模型就敢开模,说这就是原型,那纯粹是糊弄人。塑料只能看形状对不对,受力、温度、磨损全测不了,真到量产出问题,哭都来不及。
不过话说回来,现在金属3D打印做原型也越来越便宜了,比整块铣省料,速度还快,只要能拿到真实数据,就是好办法,不用拘泥老法子。
昨天我转车间,还看见墙角堆着七八个废弃的原型。裂的裂,歪的歪,蒙着一层厚厚的油污和锈。没人急着清去废品站。
哪有什么一步到位的工业设计。工业原型,就是替整个项目,替后面几十万几百万的量产,替最终用产品的普通人,先踩一遍坑的那个。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的工业原型:从毛坯到试错的第一步
文章链接:https://www.zystgy.cn/a/60034