2026-09-22 04:56:00 作者:网编
分类:文章
昨天在磨床车间转,撞见新来的徒弟攥着半米长的导轨坯,拿游标卡量滚道槽,量完挠头:不就是一根带槽的钢条?为啥误差要卡到头发丝的三分之一?
别拿滑块不当核心
很多刚入行的机修都觉得,直线导轨就是那根长钢条,滑块只是个带孔的配重块。大错特错。你拆一个报废的滑块看看,里面那圈排列整齐的钢球,还有和钢球贴合的滚道,才是吃饭的家伙。预压调不好,滑块要么晃得厉害,要么推不动费电机。上次有个客户装完机来找我,说导轨走起来一卡一卡,拆下来一看,预压加太满,钢球都挤变形了。
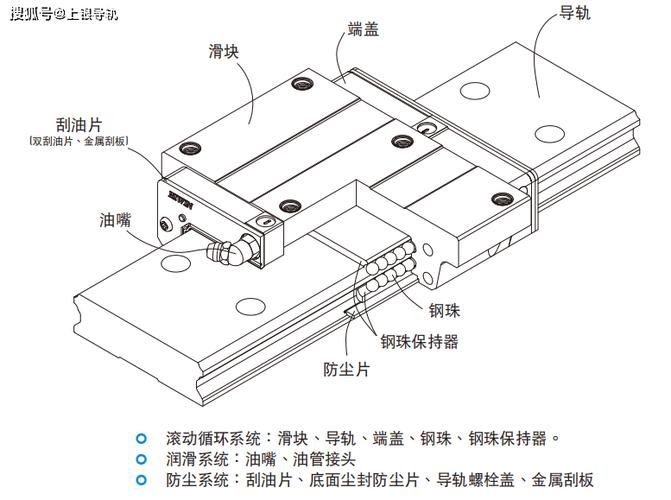 拆开的直线导轨滑块钢珠结构图
滚道的形状更是要命,不是随便开个V型槽就行,要做标准的哥德槽型,弧度差一微米,钢球受力就不均匀,转几千次就会压出坑,用不了半年就哐哐响。说实话,我见过太多小厂做导轨,钢坯磨得溜光,滚道偷工减料,卖的时候便宜,用半年就出问题,坑得一批。
一根导轨要过多少道坎
原材料进来就是热轧方钢坯,先粗铣两个基准面,留够一倍的磨量,接下来就是淬火。现在高负载导轨大多用中频淬火,淬完硬度要到HRC58到62,硬得很,普通合金刀上去蹭一下就崩刃。
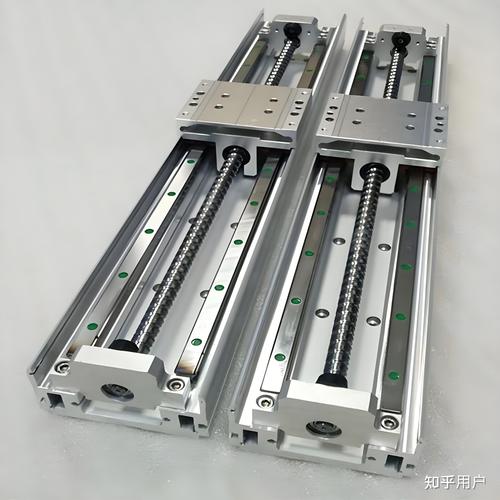 数控磨床加工直线导轨滚道现场图
淬完火不能直接磨,得先放个把礼拜自然时效,让应力慢慢释放,不然你磨完放仓库半个月,自己就弯了。校直这一步最吃功夫,师傅把导轨架在百分表下,慢慢转,哪里弯了就用液压顶怼哪里,怼一下测一次,每次调整就几微米,慢得能把急脾气熬睡着。磨滚道更不用说,每次进刀才几微米,比普通A4打印纸还薄,走个五六次才能磨到尺寸,一点急都不能赶。磨完还要测直线度,通长一根测下来,只要有一个点超差,整根就得回炉重磨。
你看不见,但离不开
 你看不见,但离不开
很多人觉得直线导轨是工业零件,和日常生活不搭边。其实你每天都在享受它的精度。你手里的手机,摄像头的保护玻璃,就是高精度磨床靠直线导轨走出来的,要是导轨精度差一点,玻璃抛出来就是隐形的波浪纹,拍照怎么都不清楚。现在流行的新能源汽车,生产动力电池极片的辊压机,整个辊座就是靠四根直线导轨托住,只要有一根精度不对,极片厚薄差一丝,整箱电池都得报废,续航直接打八折。
不少人一提起导轨就认进口牌,其实现在国内正经大厂做的导轨,普通工业场景完全够用,也就航天、精密检测那种极端场景,才需要进口超高精度款。不过话说回来,杂牌便宜货真不能碰,之前认识一个小加工厂老板,贪便宜买了比市价低一半的导轨,装上去不到四个月,滑块卡死撞飞了工件,一下子亏了十几万,够买十套好导轨了。
昨天徒弟又问,以后都自动化了,是不是做导轨就不用人守着了?我给他指了指磨床上那根刚磨好的导轨,导轨面上那层细密的磨纹,是机器走出来的,也是调机师傅一点点试出来的。微米级的误差,机器能测出来,可怎么把误差控在范围内,还是得靠人对那点精度的执念。毕竟,所有的精度,最后都是给人用的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨出来的精度:直线导轨的车间故事
文章链接:https://www.zystgy.cn/a/59986