2026-09-22 04:32:50 作者:网编
分类:文章
干了快二十年机床配套,见过太多设备倒在滚珠丝杠上。真的。
不是精度不够,是选型安装的小坑没踩对。
别盯着精度参数瞎选,额定动载荷才是命根子
很多采购拿到样本第一眼看精度等级,C0还是C5,翻来覆去对比,觉得精度够就万事大吉。说实话,百分之八十的滚珠丝杠早期失效,都和动载荷选小了有关。
额定动载荷是什么?就是滚珠丝杠旋转一百万转,滚珠和滚道不会发生疲劳点蚀的最大载荷,这个数值是厂商按ISO标准实测出来的,不是随便印上去的。你选小了,滚道受力太大,用不了多久就出麻点,间隙越来越大,精度直接崩盘。
问:我算出来的动载荷刚好卡着样本标称值,能不能直接买?
答:绝对不行!你得留至少20%的余量,还得乘工况系数——高速往复的数控机床,工况系数要取1.5以上,冲击大的冲压送料设备直接拉到2。别算出来刚好够就下单,用不到一年就窜动,拆下来换的人工加停机损失,够买三根好丝杠了。
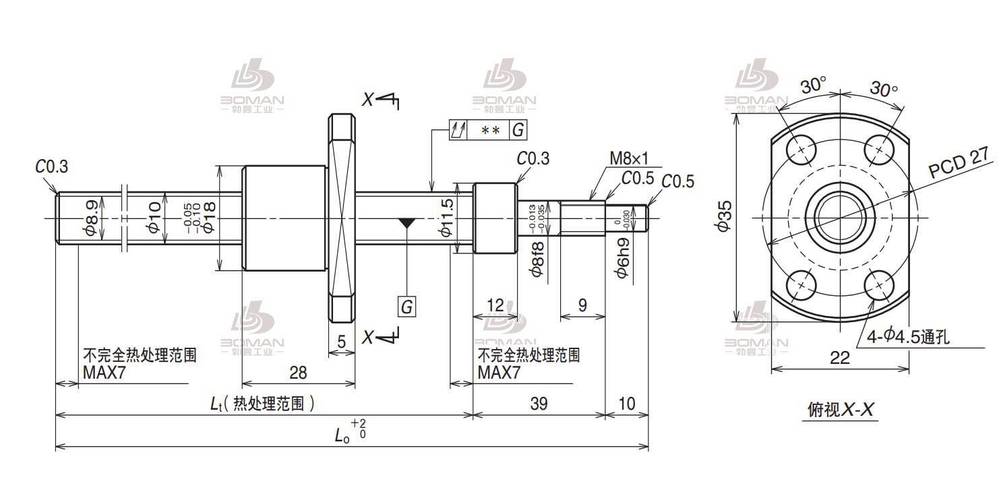 滚珠丝杠样本额定动载荷标注示意图
预压不是越大越好,间隙和刚度的平衡玩死新手
去年有个做光纤切割机的客户找我,说新买的进口丝杠用了三个月,切出来的板材斜边误差快一个丝,没法交付。我过去拆一看,嚯,预压加到最大,说这样没间隙精度高,结果滚道磨出了浅坑,温升快到六十度,丝杠都热伸长了小半个丝,能准才怪。
预压的作用,是通过调整滚珠和滚道之间的过盈量,提高丝杠的轴向刚度,消除反向间隙,这话没错。但预压越大,摩擦阻力越大,温升越快,磨损速度指数上升。行业里有个验证过的规律,预压增加一倍,寿命减少四倍,真不是吓唬人。
问:一般工厂常用工况,预压等级选哪个最合适?
答:普通的自动化传动定位,选轻预压就够,也就是通常说的Z级预压,预压载荷是额定动载荷的2%~5%,只有重负载、大切削的机床,才需要中预压,也就是5%~10%。重预压那种玩意儿,留给超大负载的特殊设备用就好,普通人根本碰不到,别瞎选。
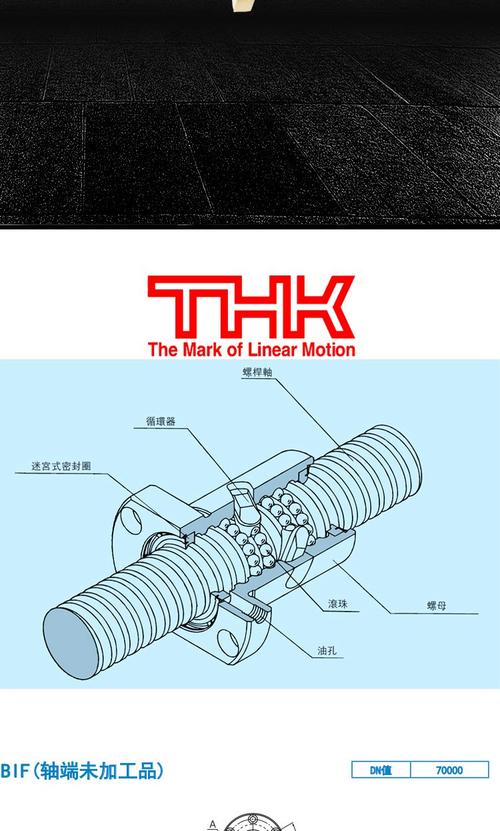 滚珠丝杠双螺母预压结构装配实拍图
💡 这里给新手提个醒:如果你的设备是低负载、低转速,追求低摩擦低发热,甚至可以选零间隙预压,别盲目追求大预压。
安装精度错了,十万块的丝杠也白搭
我见过太多好丝杠,栽在安装上。最常见的错,就是两端支撑座的同轴度超标。很多小加工厂赶进度,丝杠座和轴承座分开钻孔镗孔,累计误差拉到三四个丝,丝杠装上去就憋着劲,转起来一颠一颠的,用不了半年,一端轴承先报废,紧接着丝杠滚道磨偏,直接废了整根丝杠。
还有一个坑,90%的新手都不知道:热伸长预留量。尤其是长丝杠,行程超过一米的,如果你用的是两端固定安装,安装的时候一定要预拉拉直,抵消工作时候的热伸长。要是用固定-支撑安装,支撑端一定要留够轴向窜动的间隙,大概是丝杠总长度的千分之一就行。你不留,丝杠运行发热伸长,没地方去,只能自己弯,弯成香蕉你说精度还能好吗?
❗ 我之前碰过最离谱的案例,一个做小型自动化设备的老板,为了省一千块的加工费,丝杠座直接用铝型材切割钻孔,孔歪了快四个丝,装上去开机整台设备共振抖得像筛子,后来重新拆了镗孔,花了快三千,比买根新国产丝杠还贵。
说实话,现在国产滚珠丝杠的精度质量早就上来了,很多人盲目迷信进口,其实只要选型对了,安装到位,国产丝杠用五六年不带坏的,成本还能降一半。反过来,你选型错了安装瞎搞,哪怕十几万一根的进口丝杠,照样不出一年就给你掉链子。
干机械这行,从来都是细节卡脖子。不是什么大零件大设计出问题,偏偏就是这种看起来不起眼的传动件,藏着最多的坑。你对它多上点心,它就能给你稳稳定定干活,你糊弄它,它分分钟教你做人。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:滚珠丝杠选型安装:那些藏在参数表外的隐形坑
文章链接:https://www.zystgy.cn/a/59985