2026-09-21 15:09:52 作者:网编
分类:文章
很多搞机加工的朋友,一提高精度内孔型面加工,张嘴就是镗削、内圆磨、线切割,很少有人第一个想到拉削。
不少小加工厂开了十来年,车间里连台拉床都没有,错过了太多好活。
为什么拉削加工特别适合批量内孔加工?
拉削的核心逻辑很简单,用一把做好成型齿的拉刀,一次走刀就完成全部切削。
没有多次装夹的误差,没有反复对刀的功夫浪费。
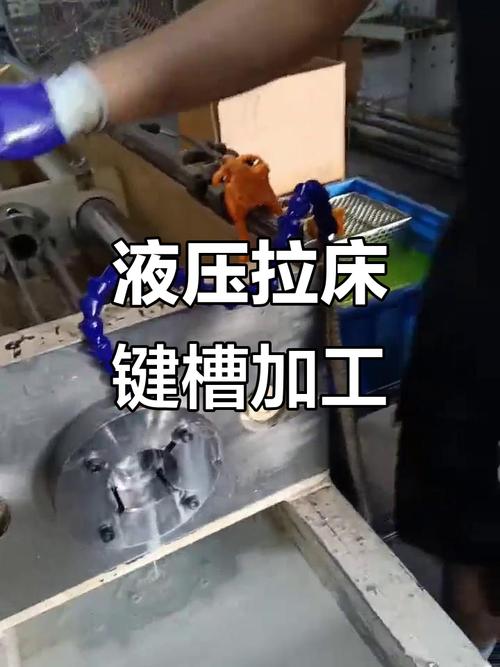 卧式拉床加工内键槽现场图
拉刀的每个刀齿都按照升量设计,前面的齿负责粗切,中间分层去掉余量,最后一两刀精修,出来的尺寸精度和表面粗糙度直接达标。通常内孔拉削的精度能稳定在IT6-IT8,表面粗糙度可以做到Ra0.8-Ra3.2,大部分工业产品直接能用,不用后续修磨。
问:拉削只能加工内孔吗?
答:当然不是。外拉削也能加工平面、直沟槽、外齿轮这些型面,只不过行业里应用最广泛、优势最突出的还是内孔类加工,比如内键槽、内花键、各种异形内孔轮廓,这类活拉削的效率和精度优势,几乎碾压其他工艺,所以行内聊拉削,大多先想到内孔加工。
说实话,批量生产的时候,拉削的效率能甩镗削十条街。镗一个内花键,怎么也得好几分钟,拉削几秒钟就搞定一件,一天下来能出几千件,人工成本都省出一大块。
拉削加工避坑:新手最容易踩的三个雷
拉削看着简单,一把拉刀一把床子就能干,水一点不浅。我见过不少刚上手的师傅,上来就踩坑,亏得直拍大腿。
第一个雷:盲孔内型面别碰拉削。拉刀是需要足够退刀空间的,不通的盲孔,拉刀伸进去到底,没有留出刀齿全部通过的空间,退刀的时候直接挤崩刀齿。我早年见过徒弟给客户干盲孔内键槽,一把三万多的花键拉刀,直接废了小半,师傅半个月的利润没了,脸黑了一个礼拜。
第二个雷:余量留的不对,全白干。拉削总余量既不能太大也不能太小。余量太小,前面的刀齿吃不到金属,最后精修齿吃不住量,出来的尺寸肯定不对,形位公差也超。余量太大,单齿切削载荷超过拉刀的承受极限,要么崩刃,要么直接把拉刀掰断,还会拉伤工件内孔表面,粗糙度直接不合格。通常内孔拉削的总余量在0.3-1.5mm之间,具体根据孔径大小和拉刀的齿升量调整,别自己瞎蒙,查拉刀设计手册就清楚。
第三个雷:装夹拉刀不找正,出来的孔全废。很多师傅图省事,拉刀装上就卡紧干活,不拉个十几件都发现不了问题,拉出来的键槽偏斜,内孔圆度超差,整批工件都得报废,找谁哭去。
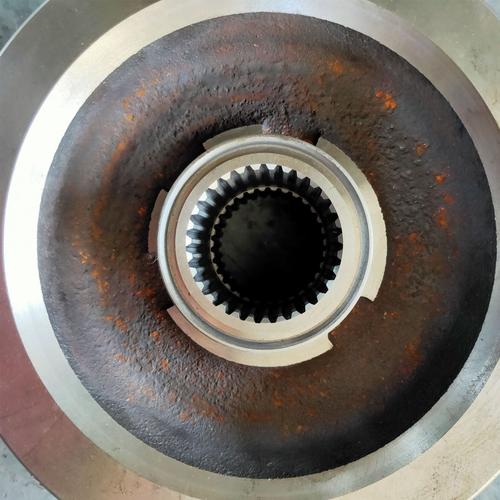 拉削加工合格内花键剖面实物图
问:拉刀可以磨了重复用吗?
答:当然可以,这也是拉削成本能压下来的关键。拉刀用钝了,只要刀体没坏,重新磨精修齿就能接着用,一把拉刀磨个十几次太正常,分摊到每件的加工成本其实很低。
不过话说回来,一把定制拉刀本身的成本确实不低,小批量活真的摊不下来,别硬上。
哪些场景选拉削加工绝对划算?
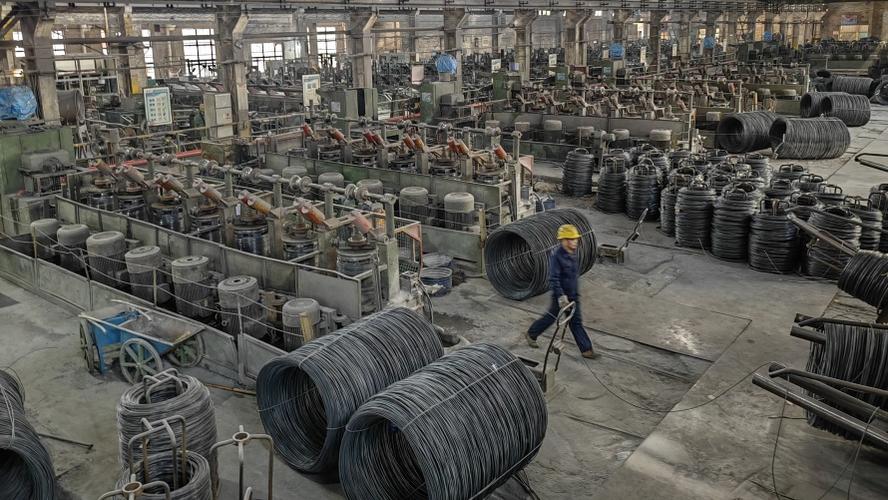 哪些场景选拉削加工绝对划算?
💡 符合这几个特征的活,选拉削绝对不亏:
– 批量大,月产几千甚至几万件同规格的内型面
– 需要加工内孔里的键槽、花键、异形轮廓,一致性要求高
– 精度要求够,不需要磨削后续加工
✅ 拉削最牛的就是一致性,只要拉刀调好,设备没问题,一千件活的尺寸误差都能控制在两丝以内,对于批量装配来说,这太重要了,不会出现装不上或者间隙超差的问题,省了后续分拣修配的功夫。
❗ 反过来,要是你就几件十几件活,别碰拉削,开拉刀的钱都够你线切割切十件了,完全划不来。
我跑过几十家珠三角的机加工厂,不少做汽车零部件配套的小厂,就靠着一台拉床接内花键的活,客户稳定,利润也稳定,很多人总觉得拉削是老掉牙的工艺,赶不上五轴铣削时髦,殊不知这种工艺成熟、门槛不高但是很多厂不愿意做的活,才是真正能稳住营收的好生意。
拉削不复杂,只要摸清楚它的优势和坑,能用它帮你拿下不少别人接不了的批量活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉削加工:被低估的批量高精度内孔加工神器
文章链接:https://www.zystgy.cn/a/59946