上个月在整车厂的配套车间调试产线,刚走到热后加工区,就闻见一股子浓浓的乳化液混着机油的味道,老远就听见”咔哒咔哒”的规律撞击声——那就是插齿机在干活。新来的实习生跟在我后面问,这不都是切齿轮吗?为啥和那边滚齿机的声音完全不一样?哦,这就问到点子上了。很多干了几年机械的新人,都分不清楚滚齿和插齿到底啥区别,总觉得插齿是快要淘汰的旧工艺。
插齿加工到底是个啥?和滚齿差在哪?
你就这么想,滚齿加工是用一个像蜗杆一样的滚刀,贴着齿轮毛坯慢慢滚,相当于蜗杆和齿轮啮合,一刀一刀滚出齿形。插齿不一样,它用的刀具本身,就是一个成型的齿轮——只不过这个齿轮做了刀口,淬了硬。加工的时候,刀具对着毛坯做上下往复的切削运动,同时刀具和毛坯还保持着一对齿轮啮合的相对转动,就这么你转我也转,刀具一点点往毛坯里进,就把多余的材料切掉,齿形就出来了。
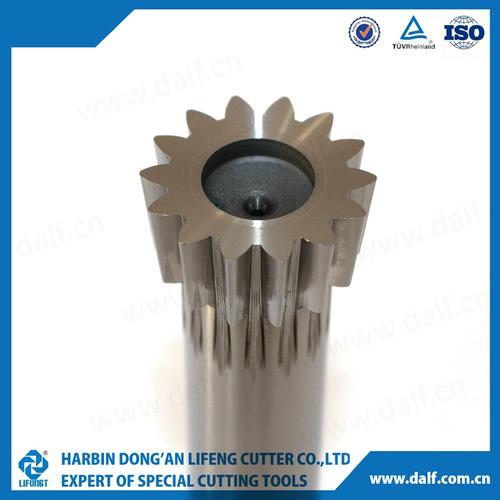
很多人第一反应,这不就是啃吗?效率肯定比滚齿低吧?说实话,干普通的外齿轮,确实滚齿效率更高。但滚齿干不了的活,插齿张嘴就接了。最典型的就是内齿圈——就是那个套在行星齿轮外面,内圈带齿的零件,汽车变速箱里几乎都有。滚齿刀那么长,根本伸不到内圈里去加工,插齿刀小,直接伸进去一插一插就切完了,没别的工艺能比它更适合干这个。
干好插齿加工,最头疼的几个现场坑
别看原理说起来简单,真到现场干,十个调机的有八个栽过跟头。第一个坑就是刀具精度。插齿刀本身就是个齿轮,你自己的齿形差个几丝,切出来的工件能准到哪去?我之前碰到过一批便宜的贴牌刀具,买回来开箱量,齿距误差超了三倍,直接整批退,浪费了整整一周的产能。
第二个坑就是大家常说的让刀误差。插齿是往复运动啊,切完一刀往上回程的时候,如果刀不躲开一点,刀背就会蹭到刚切好的齿面,蹭完齿面就花了,粗糙度直接不合格。现在的数控插齿机都有自动让刀的机构,可调试的时候间隙差一点,出来的活就废了。上次我在常州的一个加工厂,一批五十件内齿圈,就是让刀间隙调大了0.03毫米,整整废了一半,师傅心疼得三天没怎么说话。
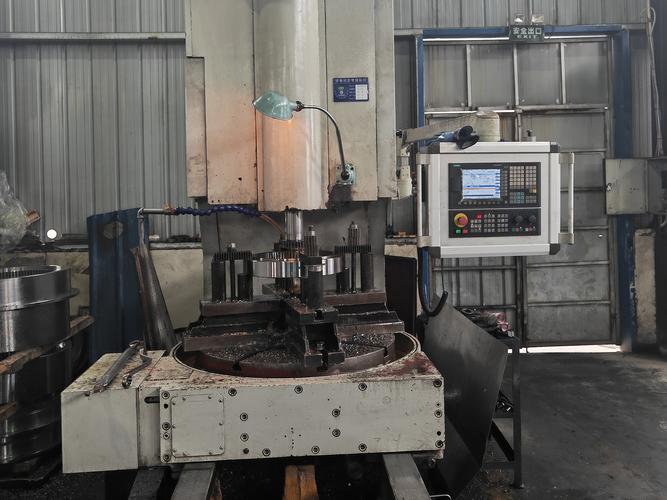
还有就是余量控制,太极端了都不行。前面预加工留的余量太大,插一刀要切走更多材料,刀磨损得飞快,本来一把刀能干八十件,结果四十件就磨废了。留小了更坑,热后插齿留少了,渗碳层切不掉,齿面硬度不对,整批都得返厂。说实话,干插齿真的考验人,不是编好程序就万事大吉的,老师傅摸出来的手感,很多时候比机床说明书还管用。
哪些零件非得用插齿加工?
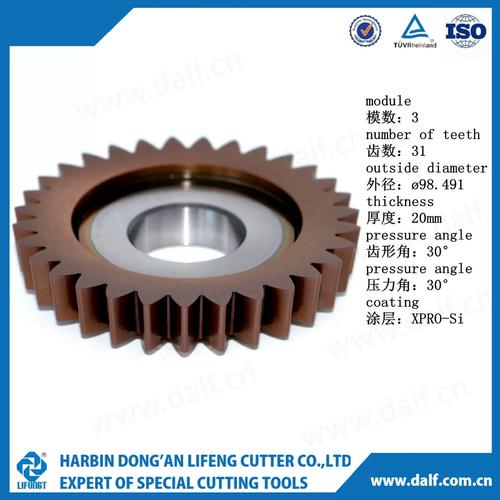
除了刚才说的内齿圈,还有一种最常见的就是多联齿轮。啥是多联齿轮?就是好几个齿轮连在一起,台阶靠得很近。用滚齿加工的话,滚刀切完靠近端面的那个齿轮,要退刀的时候,被后面的台阶挡住,根本退不出来,里面那个齿轮就切不了。插齿就没事,刀具直进直出,顺着齿槽走,根本碰不到台阶,完美解决问题。现在汽车变速箱里的大多数多联齿轮,都是插齿干出来的。
还有人问,线切割能不能切内齿?能啊,小批量玩玩可以,批量生产根本不行。线切割把工件表面的金属晶粒都切断了,受力大了很容易从齿根断裂,根本扛不住变速箱里几万转的冲击。还有人说现在3D打印都能打齿轮了,还要插齿干嘛?重载的地方,3D打印的强度精度都不够,传统插齿加工出来的齿轮,表面还有残余压应力,更耐磨,寿命更长,根本比不了。
不过话说回来,插齿也不是完美的,它加工大模数的外齿轮,效率确实不如滚齿,所以现在行业里都是搭配着用,各干各擅长的活。现在的数控插齿机精度越来越高,很多原来干不了的精密活现在也能做了,但不管设备怎么变,核心的东西没变——那就是对精度的抠。
你坐家用车换挡的时候顺顺当当,没异响,那里面不知道多少个插齿加工出来的齿轮在好好干活。很多工业里的工艺就是这样,看起来不起眼,也没什么新名词,缺了它,整个产业链都转不动。就这。