2026-09-15 22:45:44 作者:网编
分类:文章
干机械加工这么久,没碰过线切割的太少了。可真能把线切割玩明白,不出一堆废活的,没几个。
很多新人上来就踩大坑。选设备选错,调参数调错,保养也瞎来,最后要么精度达不到,要么没干半年设备就废了一半。
慢走丝快走丝,别再搞混选错了
很多刚开作坊的老板,上来就问,我要做线切割,买哪种?说实话,没有好坏,只有适合不适合。
快走丝是咱们国内自主发展起来的工艺,用的是钼丝反复走,成本低,效率也不低。普通的快走丝加工精度能控制在±0.01mm,足够满足大部分冲压模、五金件的加工需求。
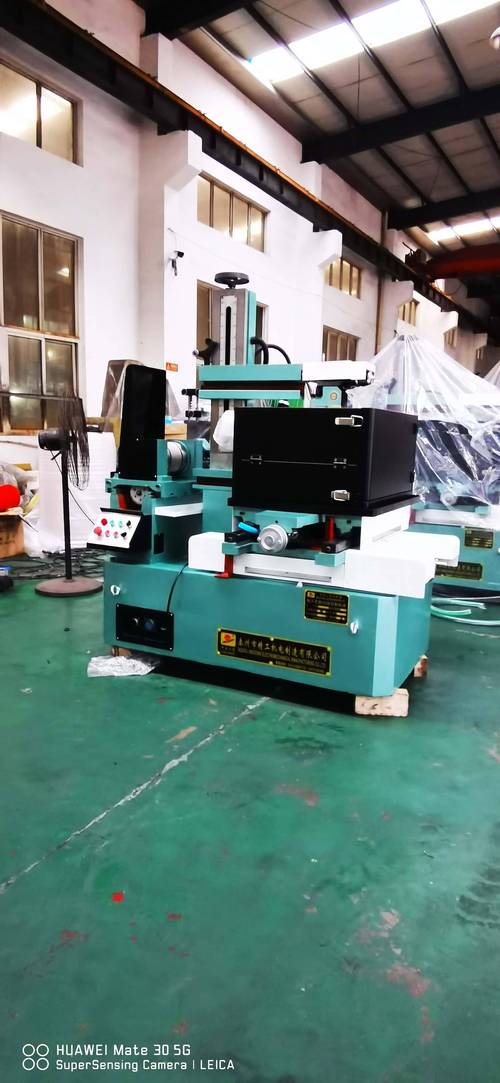 车间生产用快走丝线切割机床实拍
慢走丝呢,用的是一次性的铜丝,单向走丝,工作液用的是去离子水,精度能做到±0.002mm以内,表面粗糙度也能到Ra0.2以下。做高精度的塑胶模镶件、电子接插件端子模,必须用慢走丝。
但是啊,慢走丝设备贵,加工成本也贵,一台新机大几十万上百万,加工费按平方厘米算,比快走丝贵十倍都不止。
我见过不少老板,接了一批普通冲压活,为了追求所谓高精度买慢走丝,最后活干完了,设备成本都收不回来。也见过拿快走丝干精密航空零件的,废了一整批料,亏到哭。对吧,选对比选贵重要多了。
线切割加工常见问题,这里给你说透
干线切割,谁都碰到过问题,我整理了两个问得最多的,直接给答案。
问:线切割切出来的工件侧面有明显条纹,粗糙度差,是什么原因?
答:90%的情况出在三个地方:第一是钼丝松了,走丝的时候抖,切出来自然就一道一道的,紧一下钼丝就好了,别舍不得那点功夫。第二是导轮磨损了,导轮用了一两年,间隙大了,钼丝跟着晃,这个时候不管你怎么紧钼丝都没用,直接换导轮,没别的招。第三就是工作液太脏,里面渣太多,冷却排渣都不行,换一桶新的工作液,立马就能见效。
问:我加工厚度1mm以下的薄工件,切完总是变形,翘曲不平,怎么解决?
答:薄工件变形大多是内应力释放导致的,毕竟原材料轧出来就有内应力,切开之后应力重新分布就变形。给你两个实用的办法:第一,下料的时候预留比最终厚度多0.2-0.3mm的余量,线切割切完轮廓之后,再平磨去掉余量,把变形量切掉。第二,加工的时候用磁力吸盘吸牢的时候,多垫几块平行块在工件空白的地方,把工件撑平了再切,切完不要立马取下,等个十分钟再退磁,变形量能小一半。
还有人碰到断丝频繁的问题,其实说白了,要么是钼丝质量太差,要么是进给速度太快,电流调太大,烧断的。还有就是导电块磨出沟了,把钼丝卡断,磨一下或者换个导电块就好。
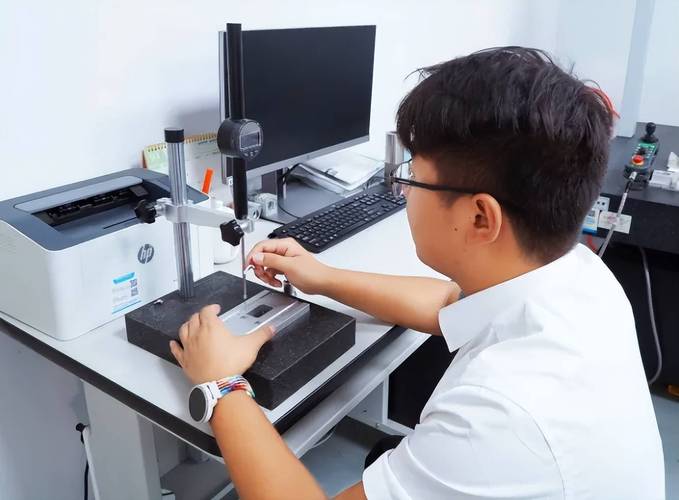 线切割加工后工件精度检测现场
日常维护做对,线切割多用三五年
 日常维护做对,线切割多用三五年
线切割结构不复杂,坏的快大多是懒出来的。说实话,你对它不好,它能给你出好活?
给你列几个必须做的小事,别嫌麻烦:
💡 每天下班都要清理工作台上的渣子,别让铁屑堵了下水口,下水堵了工作液漫出来,流到电控箱里面,烧主板你哭都来不及。
❗ 每周检查一次钼丝的张紧力,松了就紧,长期松着钼丝走,导轮磨损快一倍。
✅ 每个月清理一次供液系统的过滤器,太脏了就换,过滤器堵了供液不足,很容易断丝。
不过话说回来,很多工厂为了赶货,这些小事都扔一边,等出了问题再修,花的钱够做十次保养了。导轮和轴承最好半年换一次,哪怕你觉得还能用,这点钱真不能省,导轮磨了之后切出来的活精度不对,废一件工件的钱都比换导轮贵。
线切割这活,没什么神秘的。就是细节堆出来的。你把细节做到位,少踩坑,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:线切割加工:老手才知道的那些避坑干货
文章链接:https://www.zystgy.cn/a/59522