很多人提起电火花加工,第一反应就是“老掉牙的慢工艺”,该被五轴铣淘汰了。
我跑工厂跑了快二十年,见过太多笑话——斥巨资上了五轴,结果遇到硬质合金微孔、淬火钢复杂型腔,干出来的活根本达不到要求,最后还是回头找老师傅开电火花救场。
这工艺能活一百多年,真不是靠情怀撑着。
为什么你家电火花加工精度总是漂?大多不是设备的锅
前阵子去东莞一家模具厂,老板拍着百万进口新机骂,说干出来的型腔总是差半丝,换了三个操作工都没用。我蹲在机床边看了半小时,直接给他点出两个问题。
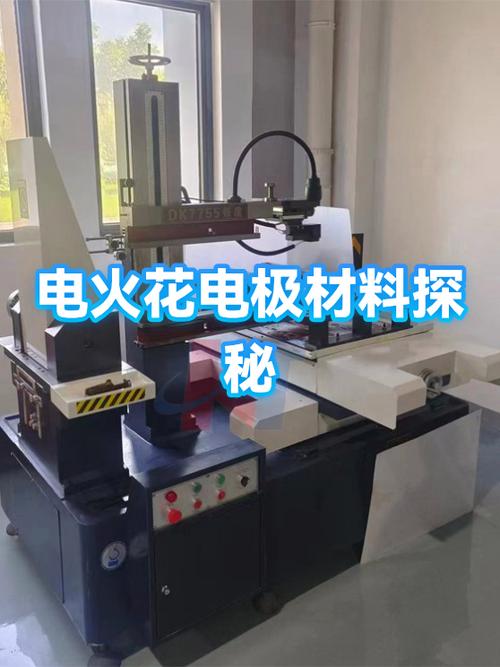
第一,电极选错了。全车间不管粗活细活全用石墨电极,图便宜啊,一斤石墨比紫铜便宜快一半。可人家要的是手机中框模具的高光型腔,石墨哪怕是纳米级颗粒,放电后都会留下肉眼看不见的凹坑,后续抛光抛多了就变形,抛少了达不到要求。
这里刚好答很多人问的问题:
问:做模具型腔电火花加工,紫铜和石墨电极到底该怎么选?
答:分场景,没绝对的好坏。你要做细微纹理、高光直面、精度要求在0.002mm以内的活,必须用紫铜,放电损耗均匀,加工出来的表面质量,石墨拍马都赶不上。如果是粗加工掏大腔,对表面要求没那么极致,选石墨才是真省钱,损耗比紫铜小一半,加工速度快一倍,算下来成本反而更低。别听销售瞎忽悠说石墨能通吃所有活,那是坑你的。
第二个问题,冲油参数调错了。操作工图省事,一直开最大压力冲油,觉得排渣快。可压力太大,冲力直接把碳渣挤进放电间隙深处排不出来,反而容易拉弧烧工件,烧一次精度直接歪三五丝,你说坑不坑?
真的见过好几个工厂,买了百万的进口电火花机,出活精度还不如人家三十年的老国产机床,全是这些细节没做好。
那些传统机床干不了的活,全得靠电火花加工救场
别觉得电火花只能干修修补补的活,现在很多高端制造的核心零件,离了它真不行。
就说航空发动机的涡轮叶片,上面满了冷却微孔,最小的直径才0.08mm,深径比超过20,你拿铣刀上去试试?刚进去直接崩刃,激光加工又容易产生微裂纹,最后还得靠电火花加工一点点蚀出来,尺寸精度能稳定控制在0.001mm以内。
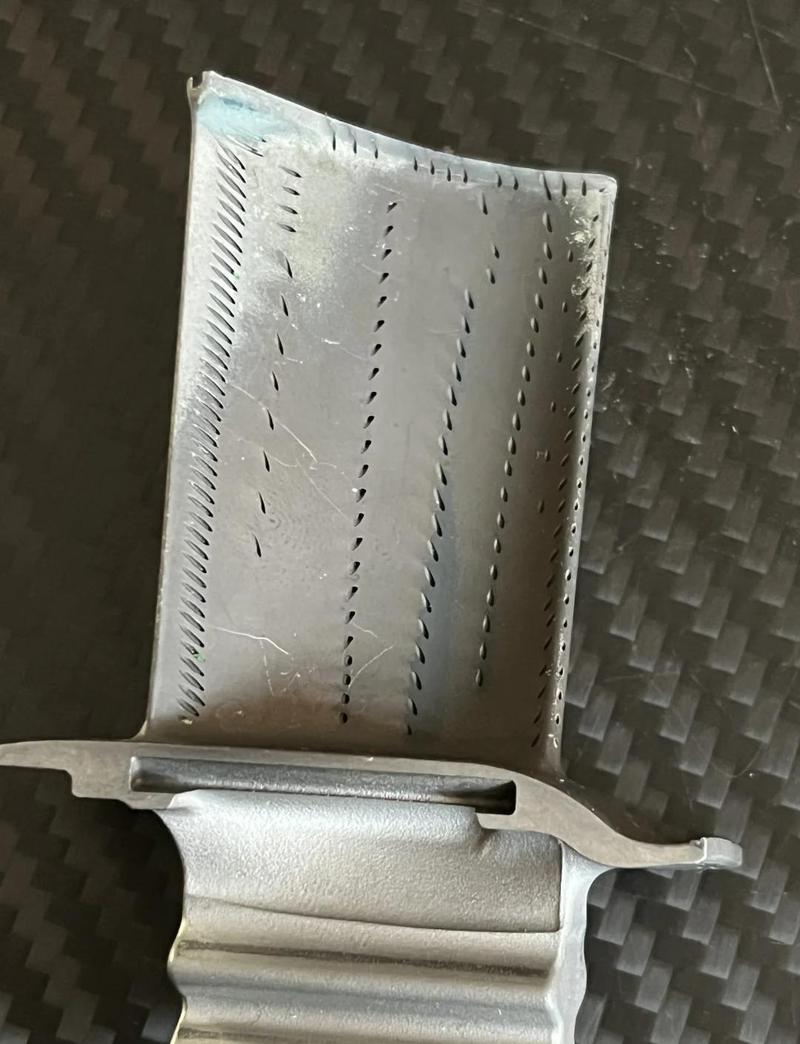
还有硬度超过HRC65的硬质合金模具,铣削根本啃不动,刀具消耗比工件还贵,电火花完全不硬钢,你硬度再高我靠放电蚀除,跟硬度没关系,该怎么干怎么干。
不少人担心加工后的应力问题,我也直接把常问的问题放这:
问:电火花加工会不会给工件留下大残余应力,影响高强度零件的使用寿命?
答:说实话,只要参数调对,电火花的残余应力比铣削还小。它是靠放电的高温蚀除材料,不是靠刀具挤压切削,没有机械力作用,正常加工只会产生几微米厚的变质层,后续打磨一下就能去掉,对工件整体强度几乎没影响。不然航空、医疗领域怎么会指定电火花加工核心零件?真有大问题早就淘汰了。当然,要是你一直乱拉弧烧工件,那出了问题别找工艺背锅,那是人的问题。
现在做定制植入式骨科器械的,很多都用电火花加工骨钉表面的微纹理,用来促进骨整合,既不破坏钛合金本身的强度,还能做出精度刚好的微孔结构,其他工艺真做不到这么合适。
别拿老眼光看新电火花加工,现在卷得很
很多人说电火花加工慢,那都是多少年前的老黄历了。
现在的多头数控电火花加工,一次夹装就能同时加工四五个零件,粗精加工自动换电极,全程不用人守,复杂型腔的加工效率比五轴铣还高,成本还低三分之一。
💡 给刚开厂的朋友提个醒:
- 买设备别贪便宜买杂牌子电源,放电稳定性差十个等级,三天两头停线修,耽误活亏的钱够买半台好设备了。
- 做镜面加工别死磕抛光,试试混粉电火花加工,往工作液里加微量硅铝粉,直接能加工出Ra0.05的镜面,抛都不用抛,原来抛一个型腔要一天,现在出来直接用,香不香?
❗说句掏心窝子的,现在行业都在追新,什么五轴、什么3D打印,好像不用新技术就是落后。可实际上,合适的活给合适的工艺,才是真省钱真出活。你非要拿五轴铣啃硬质合金细孔,成本翻几倍,出活还不合格,何必呢?
电火花加工能火一百多年,就是因为它总能在别的工艺搞不定的地方,给你掏出一条活路。这就够了。