很多人第一次见到工业微波炉,脑子里蹦出来的画面就是——把家里那台微波炉放大十倍。真的。我见过不止一个工程师在方案会上这么想。但真到了产线上,这种思路活不过三分钟。
工业微波炉不是“大号家用机”。它面对的是连续进料、厚料层、高含水率、金属异物、粉尘、酸碱气氛……任何一个变量都能把设计打回重做。今天只挑一件事说透:为什么工业微波炉的工程逻辑和家用机几乎是两条平行线。

频率不是随便挑的:2450MHz和915MHz之间隔着一条产线
家用微波炉清一色2450MHz。这不是什么最优解,纯粹是当年ISM频段分配的历史产物。到了工业场景,915MHz才是主力——尤其在国内,大功率工业微波炉普遍倾向这个频段(具体频段使用请以当地无线电管理机构的现行规定为准)。
区别在哪?穿透深度。
2450MHz在多数含水物料里的穿透深度通常只有几毫米到一两厘米。什么意思?就是你只能处理薄层。物料一厚,表面已经干了、甚至焦了,芯部还是湿的。915MHz的波长更长,穿透深度一般能到前者的两倍甚至更多。对于块状物料、厚料层、连续输送带上的堆积料,这个差距是决定性的。
但别急着下结论说“915MHz一定更好”。穿透深了,电场分布反而更难做均匀。腔体里一旦出现驻波,热点和冷点交替出现,干燥出来的产品一批一个样。这才是真正折磨人的地方……
💡 一句话总结:频率选型是穿透深度、均匀性、设备体积、成本之间的妥协结果,不是一个参数越大越好。
腔体不是“箱子”:模式搅拌、馈口布局与漏能抑制
家用微波炉的腔体设计其实很粗糙——转盘转一转,让食物在不同位置经过不同场强,凑合能用就行。工业微波炉不能这么玩,因为物料是连续通过的,你没法让它“转”。
那怎么办?工程上有几条路:
- 多馈口错位布置:从不同方向、不同相位把微波送进腔体,让电场模式尽量叠加、互相补充。
- 模式搅拌器:机械叶片在腔体内旋转,不断扰动场分布。听起来简单,做起来难——金属叶片本身会反射微波,位置和转速都得反复仿真和实测。
- 频率调制:让磁控管输出频率在小范围内漂移,等效于不断改变驻波位置。这个方案对电源和控制系统的要求很高。
还有个容易被忽略的问题:漏能。工业微波炉的开口——进料口、出料口、观察窗、传送带穿墙处——每一个都是泄漏点。工业设备的泄漏限值通常比家用严格得多,而且是在长期运行、密封件老化、物料摩擦的工况下要持续达标。这不是加一圈扼流槽就能一劳永逸的事。
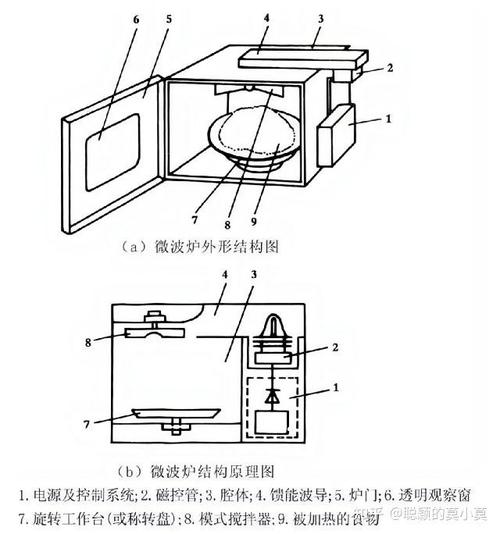
问:工业微波炉的腔体越大,处理能力就越强吗?
答:不一定,而且往往相反。腔体体积增大后,微波功率密度下降,场分布更复杂,容易出现局部加热不足。实际设计里,我们更倾向用多个较小的腔体串联,每个腔体独立控制功率,物料依次通过。这样既保证了功率密度,又能针对不同阶段的干燥/反应需求调整能量输入。一句话:腔体是“分段”的,不是“摊大”的。
功率控制:磁控管不是水龙头,拧大就大

这是最容易被低估的部分。家用微波炉的“功率调节”其实是通断控制——满功率运行几秒、停几秒,平均下来就是中低火。工业微波炉不能这么干,因为产线上的物料不会停下来等你。
工业级的功率控制通常走这几条技术路线:
- 磁控管阳极电压调幅:通过调整高压变压器的输入来改变输出功率。响应速度一般,但成本可控,是目前主流的做法。
- 多管分组投切:把十几甚至几十个磁控管分组,根据传感器反馈逐组开启或关闭。控制粒度粗,但可靠性高。
- 固态微波源:用半导体器件替代磁控管。频率可调、相位可控、寿命长——听起来很美好。但单管功率目前仍然偏低,大功率场景需要大量模块合成,成本是绕不过去的坎。
说实话,固态源是趋势,这个不用怀疑。但在很多大功率工业干燥和烧结场景里,磁控管方案在未来相当长一段时间内仍然是性价比最高的选择。别被展会上那些“全固态”的宣传冲昏头,回去算算每千瓦的成本再说。
问:工业微波炉能处理金属物料吗?
答:能,但条件非常苛刻。金属在微波场里会反射、会尖端放电、会打火。常规做法是严格控制物料形态(粉末、薄片、纤维状)、降低场强、采用保护气氛。有些应用——比如某些陶瓷烧结、金属粉末脱脂——确实用到了微波加热,但腔体设计和工艺窗口跟常规物料完全是两码事。拿不准的时候,先做小试验证,别直接上产线。
传感器和反馈:没有测量就没有控制
工业微波炉最值钱的部分,可能不是磁控管,也不是腔体,而是传感与反馈系统。
红外测温、光纤测温、湿度传感器、在线水分仪、称重反馈……这些东西决定了你能不能实时知道物料的状态,进而决定微波功率该加还是该减。没有反馈的工业微波炉,本质上就是一台大号定时器,全靠操作工凭经验调——这在实验室里能凑合,在产线上就是灾难。
❗ 有件事我在现场见过太多次:设备买回来,传感器装了,但数据没人看,控制逻辑还是手动调。然后抱怨“微波加热不稳定”。不稳定的不是微波,是控制策略。
所以选设备的时候,别只看微波功率和腔体尺寸。问问供应商:你们的控制闭环时间是多少?传感器多久校准一次?支持哪些通讯协议接入工厂DCS?这些问题的答案,比功率数字更能说明设备的好坏。
工业微波炉这个领域,没有“一招鲜”。物料不同、工艺目标不同、产线节拍不同,方案就得跟着变。把家用机的逻辑往上一套,大概率是要交学费的。