上个月跑苏州的一家精密机加工车间,刚掀了计量室的门帘就被老周劈头盖脸骂了一顿——“穿你那化纤外套就敢进来?想让测头给你跳广场舞啊?”
我当时还懵,不就是件外套吗,至于?
后来才反应过来,他说的是静电。你那身外套蹭出来的静电,哪怕离测头还有半米远,电磁干扰都能让示值飘个一两微米。换做别的测量场景这点误差根本不算啥,但在三坐标的世界里,1微米的偏差,就可能让一批刚加工完的铝合金壳体,从合格件变成超差废品。
很多人第一次见三坐标,第一反应是“哦,这不就是个大号的数显游标卡尺?三个方向能动,拿个针去戳零件,数就出来了”。
大错特错。
别拿它当放大版游标卡尺
普通游标卡尺的精度是0.02mm,好点的千分尺能到0.001mm,但测个平面度、同轴度、复杂曲面的轮廓度,基本抓瞎。
三坐标不一样。它的核心是空气静压导轨——三个方向的运动轴根本没有实体接触,是靠压缩空气把整个轴体浮在导轨面上的,没有摩擦力,没有磨损,运动起来的直线度能到亚微米级。整个工作台是一整块天然大理石,经过好几年的自然时效,形变量比头发丝的直径还小。
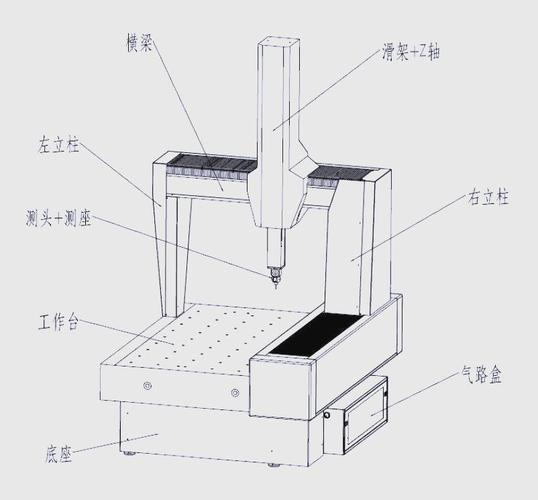
上次有个刚毕业的工艺员好奇,伸手想去摸一下导轨面,被老周一巴掌打开——“你手上的汗印在上面,都能改变一微米的平面度,这台机器一百多万,你那点手劲赔不起。”
很多人觉得这机器娇贵,其实娇贵的不是机器本身,是它要守的精度底线。你平时用的千分尺卡个轴径,差个几丝没人说啥,但三坐标要测的是零件所有的几何特征——你说一个壳体的同轴度差了0.01mm,装到电机上转子就会卡,测个模具的曲面轮廓差了0.02mm,压出来的汽车覆盖件就会有面差,这些事,千分尺真的干不了。
测出来的数,从来不是“绝对真值”
刚入行的小孩最容易犯的错,就是觉得三坐标测出来的数就是板上钉钉的真值。
真不是。
去年有个新来的检验员,测一个壁厚只有2mm的铝合金电机壳,直接把零件往大理石台面上一压,点了个自动测量程序,跑了十分钟出报告,说所有形位公差都超差了0.03mm,差点把供应商连夜送过来的批次给退了。
老周过来瞅了一眼报告,啥也没说,把零件从台面上拿起来,用无尘布把台面擦了三遍,找了三个等高的硬质合金支撑块,选了零件刚性最好的三个支撑点,轻轻把零件放上去,没压任何夹紧装置,重新跑了一遍程序。
误差0.005mm。
为啥差这么多?因为你直接把薄壁件压在刚性大理石台面上,零件本身的弹性变形就有0.02mm,测出来的根本不是零件的真实精度,是你压出来的变形量。
还有更要命的——温度。
一个1米长的铝合金零件,温度每变化1度,尺寸就会涨缩23微米,差不多是头发丝直径的四分之一。说实话,很多干了十年的老机加工,都没意识到温度对尺寸的影响有多大。这也是为啥计量室必须守着20±0.5℃、湿度40%-60%的恒温恒湿规矩,很多小厂舍不得给计量室装精密空调,夏天温度飘到25度,冬天降到16度,测出来的数连参考价值都没有。
还有那根细细的红宝石测针,每次换针、隔个两三天,都得用标准球重新校准。要是校准的时候不小心碰了一下测针,上面沾了个指纹,或者落了个 tiny 的铝屑,那接下来测的所有数据,都得偏个好几微米。
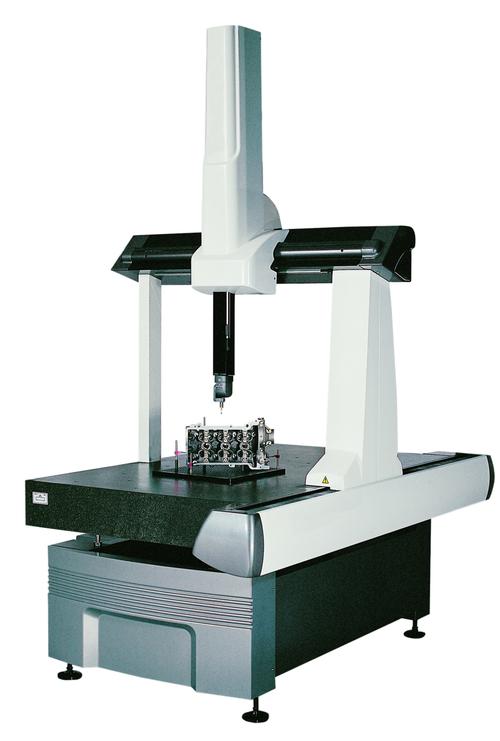
说个好笑的事,之前有个检验员校准测针的时候,对着测针打了个喷嚏,结果当天测出来的所有零件误差都统一偏了3微米,排查了半天才发现是测针尖上沾了个唾沫星子。
这台机器,是加工链路的“照妖镜”

以前机加工车间的人,测精度全靠经验:摸一下加工面的粗糙度,卡一下外圆内孔的尺寸,觉得差不多就可以报检了。但遇到复杂零件,比如带复杂曲面的模具、多工位的多孔壳体,全靠手感根本兜不住。
三坐标的作用,就是把加工出来的实体零件,和你设计时的三维数模叠在一起,哪里加工多了0.02mm,哪里少了0.03mm,哪个孔的位置偏了0.01mm,全部明明白白摆出来,根本藏不住。
之前遇到过一个新能源电机壳的加工问题,连续三批零件的端面对止口的垂直度都飘,一会合格一会超差,机床师傅换了刀、补了刀补,折腾了半个月都没找到根因。最后把零件放到三坐标上,把整个面的平面度扫出来才发现——夹具的定位面上有个0.012mm的磕碰凹坑,每次装夹零件的时候,这个小坑都会让零件歪一点点,误差刚好在合格线边上晃。
把定位面磨平的那天,整个班组都松了口气。
很多小老板觉得三坐标太贵,几十万上百万一台,不如多买两台加工中心赚的多。但真等你因为精度问题被客户退货,赔个几十万的违约金的时候,才会发现这台盖着防尘布的机器,其实是帮你兜住成本的最后一道防线。
老周在计量室待了二十年,最烦有人说“你们不就是按个按钮吗,有啥技术含量”。
他说,真不是。你得懂材料的热胀冷缩系数,得懂不同零件的装夹变形规律,得懂机床加工的常见误差来源,不然给你一台再好的机器,你测出来的数全是错的——找不出加工的问题就算了,还会把好零件判成废品,把坏零件放过去。
上次走的时候,老周正蹲在计量室门口,给刚换的测针做校准。阳光透过玻璃照在大理石台面上,盖在三坐标上的防尘布被风掀了个角,露出那根细细的红宝石测针。
它安安静静待在恒温恒湿的房间里,不说话。
但车间里所有零件的精度,都逃不过它的眼睛。