上周三在重型机加工车间蹲到凌晨两点。
三班倒的张师傅靠在铣床旁边打哈欠,手里攥着个磨掉漆的测温枪,隔半小时就凑到主轴边上摸一下。
就怕主轴烧了。
一停就是几十万的订单,谁担待得起。
很多人提起设备监控软件,第一反应就是展厅墙上那块亮得晃眼的大屏,上面跳着开机率、产量数字,领导来参观的时候,负责人指着屏幕讲十分钟,讲完了就没人再看第二眼。
它根本不是给领导凑政绩的大屏
我跑了快十年车间,见过太多花了大价钱装的系统,最后成了没人用的摆设。
真正在一线能用的设备监控软件,核心功能从来不是给人看报表。
是给设备当电子听诊器。
人用耳朵听,用手摸,能感知到的异常太有限了。主轴转起来的振动频率,冷却水管里的压力波动,润滑油在连续运转八小时后的温度爬升曲线——这些藏在设备运行细节里的信号,靠人是抓不住的。
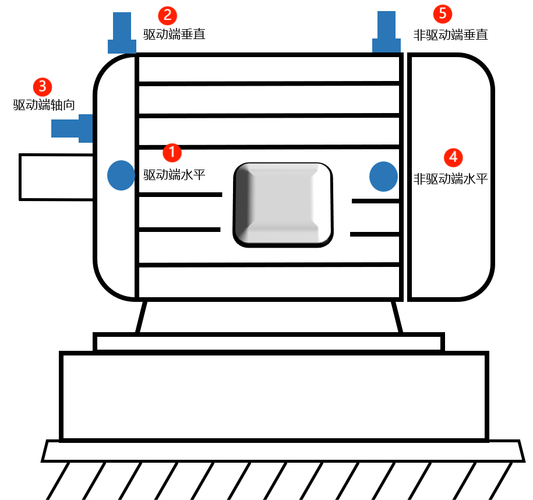
之前在隔壁汽配厂见过个老班组,之前全靠经验判断主轴状态,每次等摸到机壳烫手,轴承已经磨出了麻点,拆下来换一次要整两天。后来他们给每台机床的轴承座边上装了振动传感器,软件能捕捉到0.1g的振动偏移——就是那种人凑上去贴个听诊片都听不出来的细微变化,提前72小时发提醒,班组提前安排换件,根本没再因为主轴故障停过线。
最难的环节,从来不是写代码
说真的,我见过太多互联网出身的团队,上来就吹自己的算法精度能到多少,平台能接多少种设备,结果第一次下车间就露怯。
车间里的环境,跟办公室里的机房根本不是一回事。
旁边的电焊机一开,电磁干扰能把传感器传回来的杂波放大十倍,数据飘得跟股票K线似的。老设备的接口更是没个统一标准——2008年买的普通车床,连个通电的数据端口都没有,总不能为了装监控,把用了十几年的老机床拆了换套新系统吧?
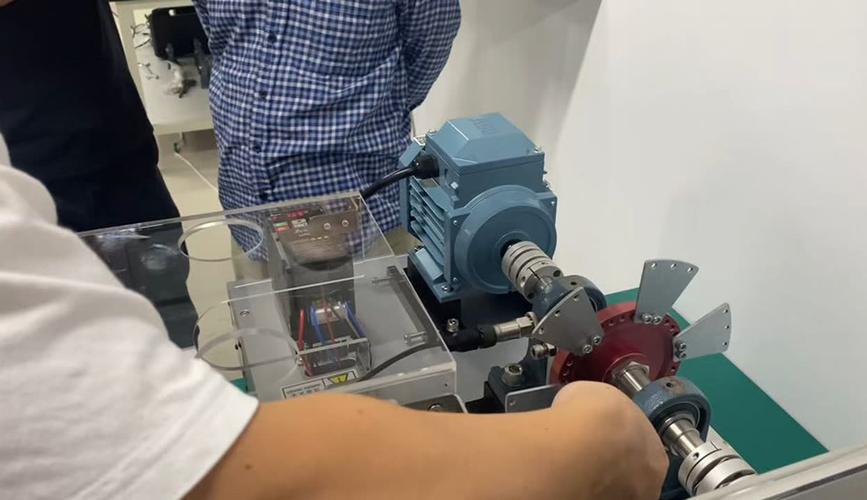
我们之前给老车间装监控,全是靠外接的采集盒干活。传感器直接粘在轴承座的金属面上,线走在机床的防护架里面,半根线都不碰原机床的电路——就这还被老维修工追着骂了半小时,说怕我们动了他摸了十几年的机床参数。换你你也急啊!
最有意思的是传感器的安装位置。很多人图省事,把传感器粘在机床的塑料防护罩上,测回来的振动值跟实际轴承的状态差出去十万八千里,最后反过来怪软件不准。
别信那些“上了系统就降本三成”的鬼话
现在出去谈项目,十有八九会碰到销售拍着胸脯说,上了他们的设备监控软件,设备利用率能提30%,每年能省几十万的维修费。
鬼才信。
软件就是个工具,不是点石成金的魔法棒。你装了监控,看到某台机床每天下午三点就固定停二十分钟,是操作工人要去接水、抽烟、换工装,总不能靠软件把人摁在机床边上吧?我还见过更离谱的厂,把监控上的开机率跟工人的工资挂钩,结果大家开机的时候故意让机床空转,监控上的数字看得漂亮,实际加工的零件没几个,纯纯浪费电。
真正用得顺的厂,从来不会拿监控数据卡人。
就是把报警信息直接推给维修班的微信群。哪个设备的润滑油压力低了,哪个主轴的振动值飘了,维修师傅带着工具过去,十分钟就处理完,根本等不到设备坏了停线。时间长了大家反而觉得这东西好——毕竟谁也不想大半夜从被窝里爬起来,拆一台烧得发烫的主轴零件,对吧?
不过话说回来,也不能全怪销售吹得凶,毕竟很多厂买这套系统的时候,本来就是冲着展厅那块大屏去的。至于能不能做到完全无人值守的故障判断,现在还不好说——毕竟车间里的突发情况太多了,软件算得再准,也不如在现场摸过十年机床的老师傅扫一眼靠谱。
上周再去之前蹲点的那个车间,张师傅已经不用攥着测温枪来回跑了。
手机往工装口袋里一放,弹个提醒,他就知道哪台设备要提前凑过去看一眼。
之前要跑着干的活,现在站在原地就能接收到消息。
打哈欠的间隙,都能多喝两口泡在保温杯里的热茶。