上个月跑苏州的新能源三电车间,刚进大门就被品控部长拽到走廊吐槽。
他说上个月刚换完的六轴自动化焊接产线,焊缝检测还靠三个老师傅轮班拿超声波探伤仪挨个扫。一天站8小时,盯着屏幕上的波形图,到下班的时候连拧螺丝的手都抖。漏检率快摸到5%,上个月客户审厂直接开了三项不符合项,整个班组连续加了一周班才把整改报告交上去。
很多人对工业检测的印象还停留在“拿仪器测一下就行”的阶段,根本没意识到,当焊接速度从人工焊的每分钟10公分跳到机器人焊的每分钟50公分,原来的检测逻辑从根上就不匹配了。

之前常用的超声波、磁粉检测,本质上都是为慢节奏的人工焊接场景设计的。人工焊的焊缝成型不均,检测人员有充足的时间调整探头角度、观察波形变化,哪怕焊缝表面有焊渣,也可以顺手用钢丝刷蹭两下。但自动化焊的节拍是卡死的——从零件上料到焊接完成,整个过程不到90秒,你根本没时间安排人在检测工位上慢慢打磨焊缝、反复调整仪器。
问:我们之前一直用磁粉检测测焊缝,换了自动化产线之后直接沿用不行吗?
答:真不行。
磁粉检测的前提是焊缝表面要清理到露出金属光泽,你想想自动化焊完的焊缝表面覆着薄薄的焊渣层,要是为了检测专门安排人打磨,算下来每米焊缝要多花2分钟,比焊接本身的时间还长,产线的节拍优势直接被磨没了。更关键的是,磁粉检测只能测表面和近表面的缺陷,藏在焊缝内部的未熔合、细气孔根本识别不出来。要是赶上动力电池壳体的焊缝,内部漏点直接会导致整包电池绝缘失效,那可不是罚点款的事。
之前接触过一个做储能壳体的厂,为了赶进度直接把原来的磁粉检测工位挂到了产线边上,连表面焊渣都没清。连续三天的检测报告全是“无缺陷”,后面拆检的时候发现20多道焊缝内部藏着直径2-3mm的气孔,整批壳体全部返工,算上材料、人工、延期交付的违约金,亏了快20万。
说实话,工业检测最忌讳的就是路径依赖——觉得以前好用的方法换个场景照样能用,真踩坑了才知道疼。
别被“全自动化检测”的营销话术骗了
现在展会上但凡做检测设备的,张嘴就是自己的系统能100%识别所有焊缝缺陷,比人眼准100倍,价格报的还特别高。我上次去看工业展,碰到个厂商的演示,拿打磨的光溜溜的标准缺陷样块,相机一照,屏幕上立马把气孔、咬边、未熔合标得清清楚楚。等我把样块上蹭了点焊渣,镜头里的图像直接糊成一片,销售站在旁边脸都绿了。
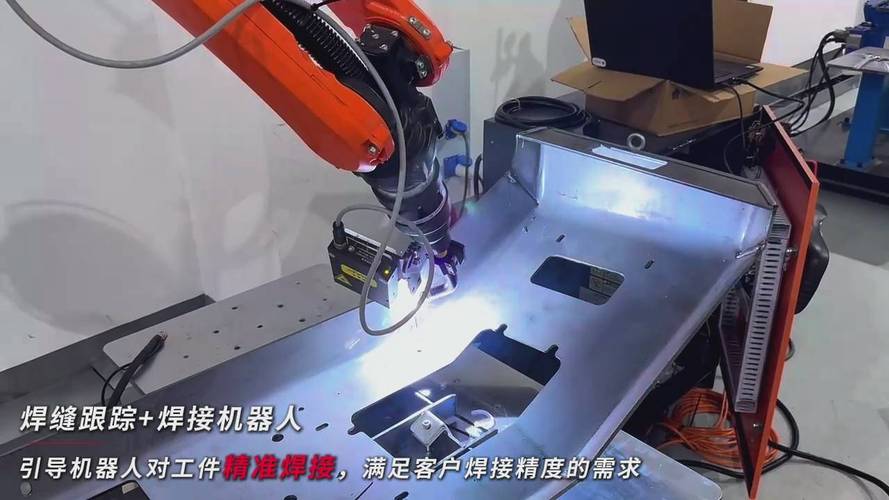
真正适配自动化产线的焊缝工业检测,根本不是把几个工业相机架在焊缝边上就完事的。首先要解决的就是成像干扰的问题——焊接工位的弧光反射、车间顶部的LED照明、旁边工位的打磨火花,都会让相机拍出来的图像过曝或者有杂色。靠谱的系统一定会配和相机波长匹配的窄带滤光片,把其他波段的光全挡在外面,只留能清晰识别焊缝轮廓的光线进来。
其次别上来就迷信什么通用大模型。很多中小厂的产线,常见的焊缝缺陷类型拢共就十几种,你花大价钱上个参数堆得很高的通用AI模型,连对应的训练样本都凑不齐,最后判定的准确率还不如一个有3年经验的焊接老师傅。
问:工业检测的设备是不是越贵越好?预算有限的话能不能先凑合用?
答:真别凑。
之前遇到个做汽车结构件的小厂,为了省成本,买了个民用的高速相机装在焊接工位边上,连个基本的防尘防飞溅罩都没配。刚用了三个月,镜头上沾了一层凝固的焊渣,拍出来的图像全是模糊的光斑,检测人员嫌调镜头太麻烦,干脆直接把设备关了,等于花了几万块买了个占地方的摆设。
预算有限的时候,先抓核心的致命缺陷——比如做压力容器的,就先把未熔合、裂纹这两种会导致安全事故的缺陷检测精度做上去,表面的轻微咬边、焊瘤这类不影响结构强度的问题,可以后面再逐步完善。别为了追求所谓的“全功能”,把预算花在根本用不上的参数上。
💡 我见过最会算账的一个厂,根本没上来就买全套的检测设备。先是拉着品控、焊接班组的人,把过去半年所有的焊缝缺陷记录全部整理出来,筛掉那些根本不影响产品性能的轻微外观问题,最后列出来的会导致报废的致命缺陷才6种。然后找了个做视觉检测的小团队,专门针对这6种缺陷做样本训练,整个系统的成本才不到同行报价的三分之一,上线之后漏检率还控制在0.1%以内。
检测完的报告,别存到硬盘里就不管了
很多工厂对工业检测的理解,还停留在“挑出坏零件就行”的阶段。检测系统跑完一轮,生成个带PDF的报告,存到服务器的文件夹里,等客户审厂的时候翻出来应付一下就完事。这完全是把检测的核心价值给浪费了。
你想啊,每一道焊缝的检测数据——哪个位置出现了气孔,是送丝速度波动,还是机器人的焊枪姿态偏了,这些数据如果能实时传到焊接的控制系统里,直接调整对应的生产参数,根本就不会等缺陷焊完了再拆出来返工。
之前有个品控主管跟我吐槽,说他们厂之前的检测数据就是“存档用的废纸”。直到去年连续出现三批带裂纹的焊缝,翻了三个月的检测记录才发现,每次裂纹出现的时间点,都是换完新批次焊材的头半小时——因为新焊材的烘干时间不够,表面湿度超标,之前从来没人把检测数据和生产环节的参数做关联。
真正把工业检测的价值用透的工厂,根本不会把检测当成生产流程的最后一道关卡。检测系统连续三次发现某段焊缝的咬边深度接近阈值,就可以直接给焊接工位发个信号,把焊枪的角度往回调2度,比你等焊完了再拆出来返工划算太多了。
前几天又碰到之前那个被审厂开不符合项的品控部长,他说现在他们的检测工位已经和焊接产线打通了数据,三个原来拿探伤仪盯波形的老师傅,现在转成了检测数据的分析员,每天下班前花半小时把当天的缺陷数据拉出来,和焊接班组对一下当天的参数调整情况。这个月的漏检率已经降到0.2%以下,上次客户审厂还专门夸了他们的检测流程灵活。