这根本不是正经做的化学镀。是小作坊图省成本,用兑了水的劣质镀液泡出来的残次品。
真不是玄学:不用接电,金属膜自己往零件上长
刚进厂当学徒那会,我一直觉得所有表面镀金属的工艺,都得靠电。
毕竟初中化学课的电解池实验谁都做过:正极挂着镀液里的金属块,负极挂着要镀的零件,电源一通,金属离子顺着电流往零件表面跑,攒成一层光亮的膜。我甚至见过电镀车间里,挂零件的铜排上爬的电流,夏天离半米远都能感觉到热。
结果师傅那天掀开镀槽的盖子,我凑过去看——温温的透明液体里泡着一堆小弹簧、螺丝,连个电线头都没接。捞出来用清水冲干净,表面匀匀的一层镍,亮得能照见我安全帽的影子。
我当时愣了。
这玩意根本不用电啊。
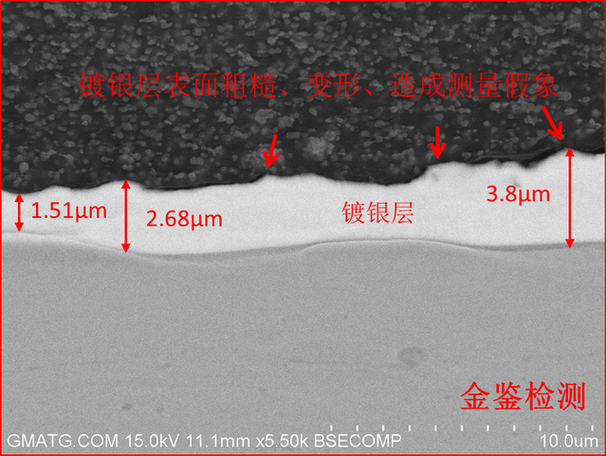
说白了,化学镀的原理一点都不复杂:在镀液里加特殊的还原剂,只要碰到零件表面的活性位点,还原剂就会把游离在溶液里的金属离子“拽”下来,牢牢贴在零件表面,一层一层慢慢长。不像电镀那样靠电流驱动,它是靠化学反应自发进行的。
最绝的是它的均匀性。只要镀液能泡到的位置,哪怕是细管子的内壁、螺纹的缝隙、弹簧圈叠起来的死角,镀层厚度差不会超过10%(数据来自我们车间3年的工艺检测记录,不同配方的镀液会有浮动)。普通电镀就不行,电流走直线,零件边角的地方镀层能厚到堆出毛刺,凹进去的死角可能根本镀不上,薄得跟没做过一样。

车间踩过的坑:这玩意真不是“泡进去就完事”
第一次独立跟化学镀工艺的时候,我们踩的坑能写半本笔记。
温度差5度,镀层性能能差出一倍。镀液最舒服的反应温度是88到92度,高个两三度,还原剂分解速度快一倍,槽子里飘着细碎的镍渣,泡出来的零件表面全是麻点,跟长了一脸痘似的;低个两三度,反应速度慢到离谱,泡俩小时镀层都达不到要求厚度,跟在水里洗了个澡没区别。
更坑的是前处理。零件进槽之前除油、除锈没做到位,再好的镀液也白搭。说真的,刚出问题那会我还以为是镀液被人掺了水,拿试剂测了半天,成分一点问题没有,最后翻工艺记录才发现,前处理的除油槽温度比要求值低了15度。之前有批铝制的小接头,前处理的师傅请假,新来的徒弟图省事,除油槽的温度没升到要求值,零件表面还留着一层切削液的油膜,泡进镀槽之后,镀液根本碰不到铝的表面,捞出来一半的地方光溜溜的,跟没镀过一样。一槽镀液大几千块,当时采购老张看见堆在地上的报废零件,脸都绿了。
很多人对化学镀有个天大的误解,觉得这玩意不用接线、不用挂电,肯定比普通电镀便宜。
错得离谱。
正经化学镀的成本,至少是普通电镀的5到8倍。为啥?因为镀液里的还原剂贵,而且镀液是有寿命的,用个三四个月,里面的有效成分消耗得差不多了,就得整槽换掉,不像电镀液,补点金属块就能接着用。之前有个客户找的小作坊,用的是偷工减料的低浓度镀液,刚做出来的零件亮堂堂的,放户外半年就开始掉膜,算下来比正经做电镀还贵。
你天天摸的东西里,说不定就有它
化学镀其实离你的生活一点都不远。
你笔记本电脑里的散热铜管,内壁为啥不容易结水垢?就是因为内壁做了化学镀镍,表面光滑,而且不容易和水里的钙镁离子反应。还有那种高压洗车机的泵头柱塞,天天泡在带泥沙的水里,要是没镀层,俩月就磨得漏压,做了化学镀的柱塞,硬度能跟淬火的钢件差不多,用个三四年都不用换。
哦对,还有个之前遇到的误区:很多人觉得化学镀的镀层都是硬邦邦的,越硬越好。其实根本不是。镀液里磷含量高的时候,镀层是偏软的,但是耐腐蚀性能特别好,适合用在户外海边的设备上;磷含量低的时候,镀层硬度高,但是耐腐蚀差点,适合用在需要耐磨的传动零件上。之前我们给海边的监控设备做接插件,一开始图硬度选了低磷镀层,结果安装上去才一年,镀层就锈得接触不良,后来换了高磷配方,拆下来检查,啥问题没有。
前几天老周给我打电话,说之前那批劣质化学镀的螺丝全换了,现在用的正经工艺,装上去半年,拆下来看,镀层还牢牢贴在表面,一点锈迹都没有。
我当时在镀槽边上接的电话,槽里的镀液冒着温温的热气,刚捞出来的弹簧挂在沥水架上,亮得晃眼。
这玩意从来不是什么高大上的黑科技。就是个在车间里待了几十年的老工艺,没有花里胡哨的宣传,就是靠化学反应,把一层均匀、靠谱的金属膜,长在零件需要的地方,扛锈,耐磨,就够了。