很多人觉得激光焊接是高精尖技术,买个贵点的激光器往产线上一装,就能高枕无忧。
真不是。
我见过花了上千万买进口设备的厂,良品率还不如旁边用国产设备、调了三个月参数的小厂。
差在哪?全在那些参数表上不会写的实操细节里。
别光堆功率,能量匹配才是命门
很多刚入行的工程师,上来就堆功率。错得离谱。
动力电池极耳焊接常用的1064nm光纤激光器,你把功率从2000w拉到3000w,看起来熔深够了,结果呢?焊穿的渣子掉在电芯内部,整包电池直接报废。
我见过最夸张的班组,连续3个班次因为功率参数没调对,报废了整整120支电芯,损失够给整个班组发两个月奖金。
很多人以为激光焊接的熔深只和功率有关,其实不然。激光的脉冲宽度、离焦量、焊接速度,三个参数凑在一起的能量密度,才是真正决定焊接质量的核心。比如焊铜件的时候,你用正离焦还是负离焦,效果差得远——负离焦的时候,焦点在工件内部,熔深更大,适合焊厚度超过1mm的铜排;正离焦的时候,光斑在工件表面,熔深浅,适合焊0.1mm以下的薄极耳。搞反了,要么焊不牢,要么直接焊穿。
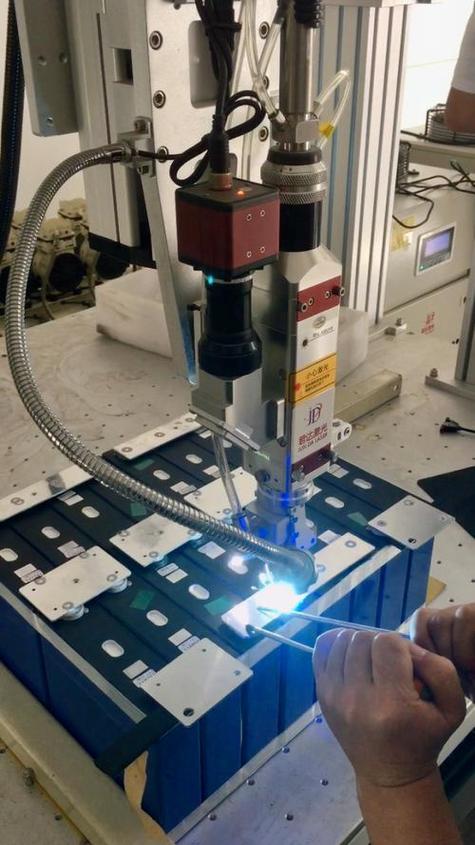
问:我们厂用的是2000w的连续光纤激光器,焊0.1mm的铝极耳,为什么总是出现虚焊?
答:别盯着功率看。你先查下光斑直径——很多厂为了省成本,用的准直镜焦距不对,光斑打出来是散的,能量密度根本达不到熔接阈值。通常把光斑直径控制在0.2-0.3mm之间,再把焊接速度从200mm/s降到160mm/s,虚焊问题能消掉八成。对了,别忘了测下输出功率的波动值,要是波动超过±5%,赶紧找激光器厂商校准,别硬扛。
别迷信“零飞溅”宣传,除尘装置才是隐形核心
很多激光设备厂商跑客户的时候,张嘴就说自己的设备“零飞溅”。纯扯。
我上次跟一个厂商的技术负责人吃饭,喝了两杯他才说实话——哪有什么零飞溅,无非是把同轴除尘的风量调大了点,把焊出来的飞溅颗粒当场吸走而已。
你要是真信了“零飞溅”的宣传,省了除尘装置的钱,过三个月就得哭。飞溅的小颗粒粘在极片上,后期循环测试的时候,就是内部短路的定时炸弹。
💡 这里给个实操建议:同轴除尘的风口离焊接点的距离,通常控制在8-12mm最合适,太远吸不干净,太近会扰乱保护气的流场,反而增加气孔。
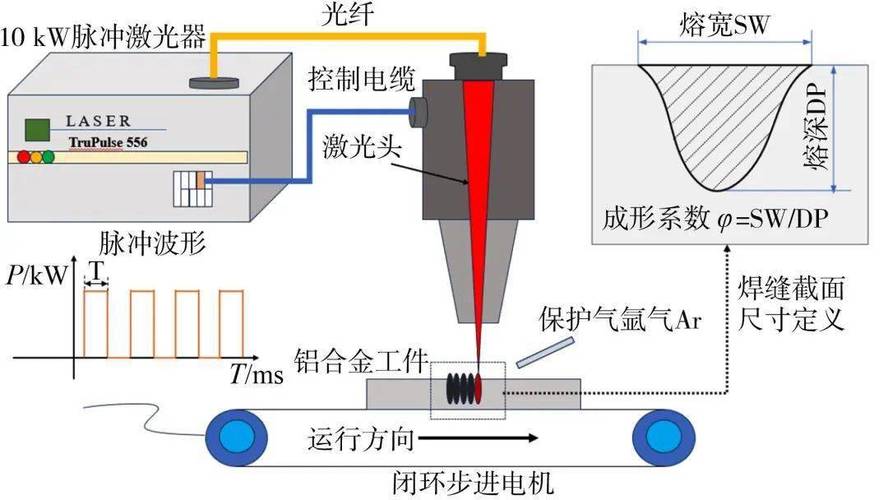
问:我们车间装了除尘装置,为什么还是有飞溅颗粒粘在焊接位置?
答:先别着急怪除尘效果。你去查下保护气的纯度——很多厂为了省成本,用纯度99.9%的氮气当保护气,焊接铝件的时候,高温下铝和残留的氧气反应,生成的氧化铝颗粒就是最容易粘在工件上的飞溅。换成99.999%的高纯氩气,你再看,颗粒至少少一半。还有,别把保护气的流量开太大,通常15-20L/min就够了,流量太大吹出来的紊流,会把空气卷进熔池,反而产生更多飞溅。
焊完别直接转序,这两个检测步骤能省百万返工费
很多产线为了赶产能,激光焊接完直接就流到下一道工序。等出了问题,拆都拆不开。
我见过最亏的一个厂,整包电池焊完做气密性测试的时候才发现,焊缝有个0.1mm的小气孔,整包电池拆解返工的成本,比重新生产三批的成本还高。
真的没必要。
两个步骤,花不了多少时间。
第一个是在线视觉检测,焊完直接拍焊缝的外观,有没有飞溅、有没有未熔合,AI识别的准确率现在能到99%以上,比人眼靠谱多了。第二个是焊后拉力抽检,每抽10个电芯测一次焊接点的拉脱力,要是拉脱力低于工艺要求的阈值,马上停线调参数,别等整批货做完了才发现问题。
❗ 别信什么“抽检比例太低影响产能”的鬼话,我算过,每小时抽10个样做拉力测试,最多耽误2分钟,比起整批报废的损失,这点时间根本不算啥。
说实话,激光焊接这行,从来不是买最贵的设备就能出最好的效果。
你蹲在车间里待三天,跟着调机师傅摸三天参数,比看十本厚厚的专业手册有用。
上周那个常州的厂给我发消息,说之前调了半个月都没解决的飞溅问题,把除尘风口的位置往下挪了3mm,当天的良品率就从92%涨到了98.7%。
就这么简单。
哪有那么多高深的理论,都是踩坑踩出来的经验。