上周三在粉碎线旁站了四个小时,工装裤上沾的ABS碎渣洗了两盆水还没洗干净。那堆从各地收来的报废汽车保险杠、旧家电外壳,经过三次除杂、两次造粒,出来的粒子和全新料摆在一起,我拿游标卡能量了半天,熔融指数差不到0.2。
真的。
很多人对再生材料的印象还停留在“捡垃圾凑数”的阶段,我之前也这么觉得,直到这次蹲了三天车间,才发现之前的认知全错了。
粉碎车间里的“第一关”,比造粒难十倍
你以为再生材料的生产就是把旧塑料扔粉碎机里打烂,再融成粒子就完事?太天真了。
收来的旧料是什么状态?保险杠上带着电镀层,家电外壳上沾着发泡胶,不干胶标签贴得满满当当,甚至混着不知道哪来的PVC管材、尼龙扎带。这些东西要是不挑干净,打出来的碎渣混在一起,造出来的粒子根本没法用。
除杂环节是整个流程里最费钱、最费人工的部分。破碎之后要过磁选机吸走所有铁件,再过风选把轻的发泡渣、纸屑吹走,剩下的料还要过静电分选,把不同材质的塑料分开。上次有批料,就是因为静电分选段漏检,混了1.2%的PC料,最后整批20吨粒子拉伸强度掉了30%,直接降级做了园林护栏,老板拍着车间桌子骂了半小时。
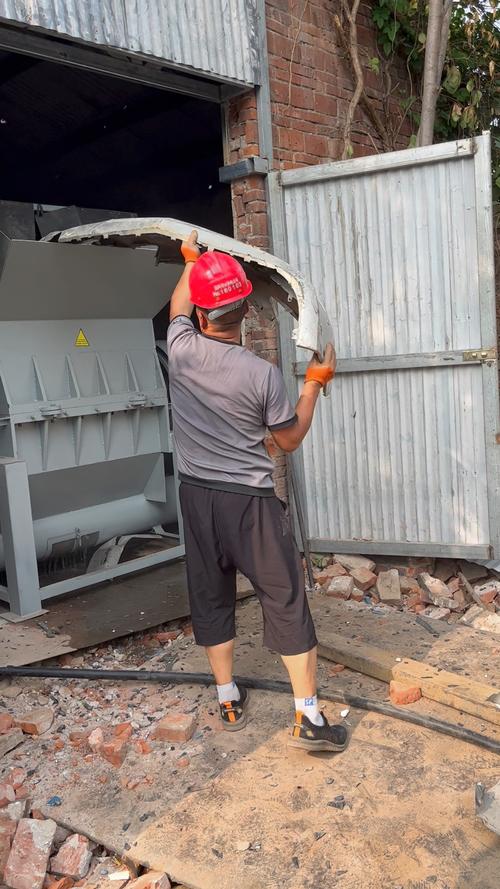
别觉得这是小问题。1%的杂质,就能把整批料的性能拉到及格线以下。这也是为什么很多小厂做出来的再生料不敢供工业客户——他们为了省成本,把除杂环节砍了一半,出来的料性能波动大到离谱,今天测的拉伸强度够,明天可能就差一大截。
被贴“廉价”标签的料,卡指标比新料还严
很多人觉得再生料就是廉价货,只能做那种对性能没要求的地摊货。真不是。
现在能进汽车厂、家电厂供应链的工业级再生材料,检测标准比全新石化料还严。就拿我之前接触的车门内饰板项目来说,用的是掺了30%再生ABS的改性料,要过120度3小时的VOC挥发测试,要过-40度到80度的高低温循环测试,要过紫外线老化测试。说出来你可能不信,那批掺了再生料的样品,测出来的VOC数值比全用新料的批次还低一点。
为啥?因为回收的旧料已经在露天环境放了好几年,小分子挥发物早就自然散完了,反而刚生产出来的全新料,残留的加工助剂、小分子单体还没完全挥发,VOC数值反而更高。
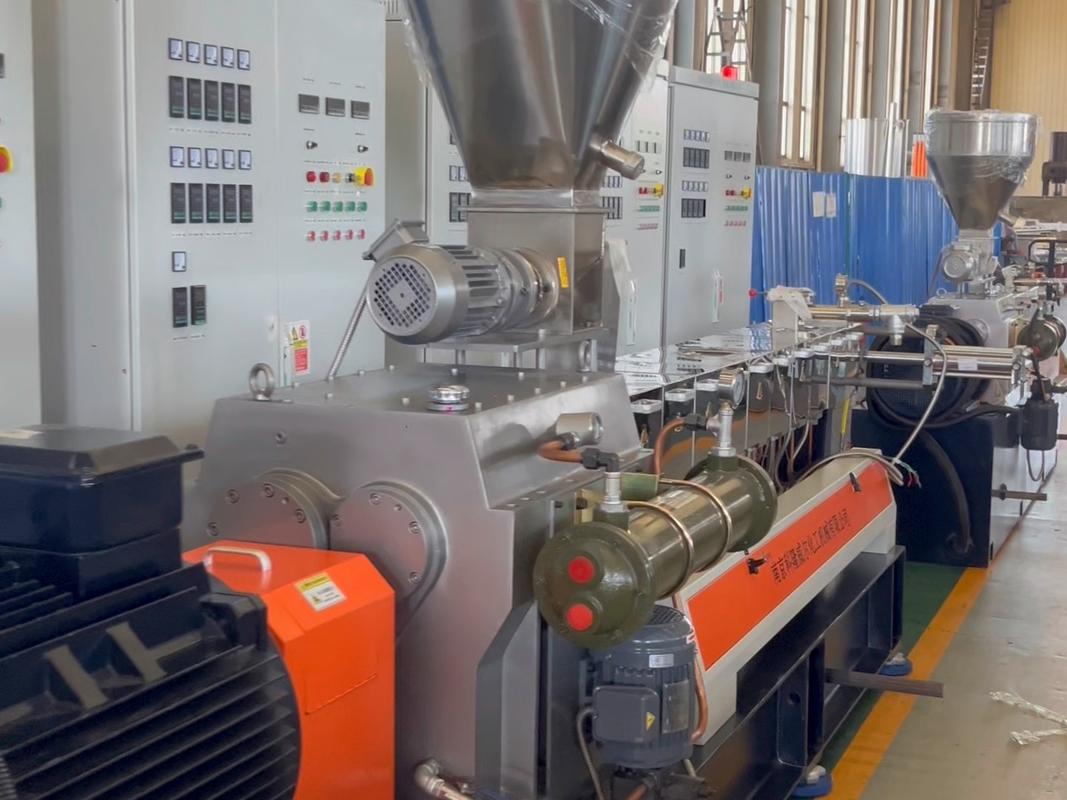
当然,再生料也有天生的短板——每一批回收料的来源都不一样,有的来自汽车厂,有的来自家电厂,有的甚至来自旧的玩具厂,分子链的降解程度都不一样,性能波动比标准化生产的新料大得多。所以现在的产线,每进一批回收料都要先取样测熔融指数、测灰分、测杂质含量,然后按比例调配,把不同批次的料混到一起,把整体的性能波动控制在±5%以内,才能往下游供货。
这可不是随便凑数。一旦波动超了,下游注塑机打出来的零件尺寸不对,轻则飞边,重则开裂,整条产线停一次的损失,够买好几吨料的。
别把消费端的营销噱头,当工业再生的真相
我上次刷短视频,看到有个品牌卖的收纳箱,打了大大的“100%再生材料”标签,我点进去看参数,壁厚比同价位的产品薄了三分之一,评论区好多人说用了两次就裂了。
这种事真的挺烦的。
现在市面上好多打着“再生”旗号的消费品,根本不是工业级的再生材料。要么就是在新料里掺了不到5%的工厂边角料,就敢吹“全再生”;要么就是拿那种根本没经过除杂的劣质回料做产品,强度差得离谱,最后消费者骂一句“再生材料就是垃圾”,把整个行业的口碑都带歪了。
真正能进工业供应链的再生材料,核心准入门槛从来不是“是不是用了回收料”,而是性能能不能稳定达标,能不能满足全生命周期的使用要求。你要是拿那种没经过除杂、没经过改性的劣质回料去做汽车保险杠,出了安全问题谁都担不起。
说到这也得提一句现在的技术瓶颈:现在大部分中小厂的分拣环节还是靠人工挑,效率低,还容易漏检。行业里都在推近红外分拣设备,说能一秒识别不同材质的塑料,分拣精度能到99%。(具体分拣精度受物料表面污渍影响,实际使用中大概在95%-98%区间,没有厂家宣传的那么神)。关键是这一套设备下来要几百万,小厂根本投不起,什么时候这设备的成本能降下来,再生材料的品质还能再上一个台阶。
上周从车间出来的时候,我装了一小袋刚切好的再生ABS粒子塞在工装口袋里。透明的粒子带着点浅米黄色,没有新料那种刺眼的纯白。
哪有那么多高大上的循环经济概念啊。说白了就是把本来要拉去填埋、烧了的旧东西,经过一道道工序,重新变成能用来造零件的材料,不耽误用,还能少挖点石油,少排点碳。
就这么简单。