上周三跟着张工逛通州的电机装配车间,刚跨进门就听见绕线机的嗡嗡声——不是老车间那种震得脚麻的糙响,是匀的,像揣了个稳当的心跳。我伸手摸了摸旁边刚下线的定子外壳,温的,不烫。
拆开机壳先看那叠硅钢片
很多人对高效电机的第一印象,就是铜线圈绕得更满。错。
张工当时从料架上抽了两叠硅钢片,往工作台上一放。老款Y系列的那叠,边缘毛糙,摸上去扎手,对着车间顶灯照,能看见一圈淡淡的应力白边。新的高效款,边缘齐整,摸上去滑。
他用改锥柄弹了弹新的那片。
脆。
再弹老的。
闷。
高牌号无取向硅钢片,冲裁完必须走一道连续退火工序,把冲裁时挤压产生的内应力全消了。不然磁畴歪歪扭扭的,跑起来的铁损通常能高出两成——这部分损耗全变成热,散到空气里,纯纯的浪费。
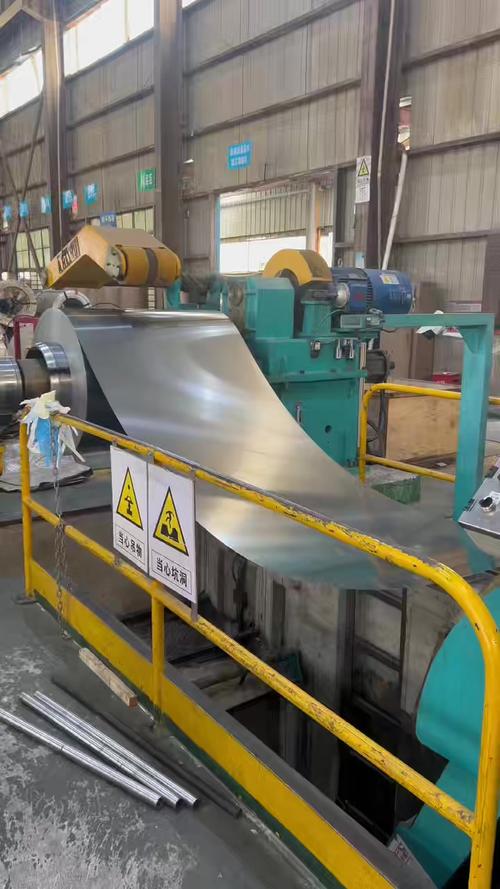
之前有个河北的小厂找过来,说自己做的电机测出来效率差0.8个百分点,卡着节能认证的线过不了。拆开机壳一看,硅钢片买的是最便宜的普通料,冲完直接叠压,连退火炉的门朝哪开都不知道。张工当时翻了个白眼,说这能过才是见了鬼。
绕线不是缠得越满越好
很多人觉得,铜越粗、绕的圈数越多,电机效率就越高。也错。
你得控制槽满率。就是漆包线在定子槽里占的体积比例,通常高效电机的槽满率卡在75%到80%之间。多了,嵌线的时候会挤破槽里的绝缘纸,搞不好就接地短路;少了,磁路过饱和,漏磁大,损耗照样下不来。
张工指着绕线机上的张力计给我看,0.8毫米的漆包线,张力通常调在12牛。大了,漆包线表面的漆膜会被拉裂,跑起来容易短路;小了,绕出来的线松垮垮的,嵌线的时候稍不注意就刮破。
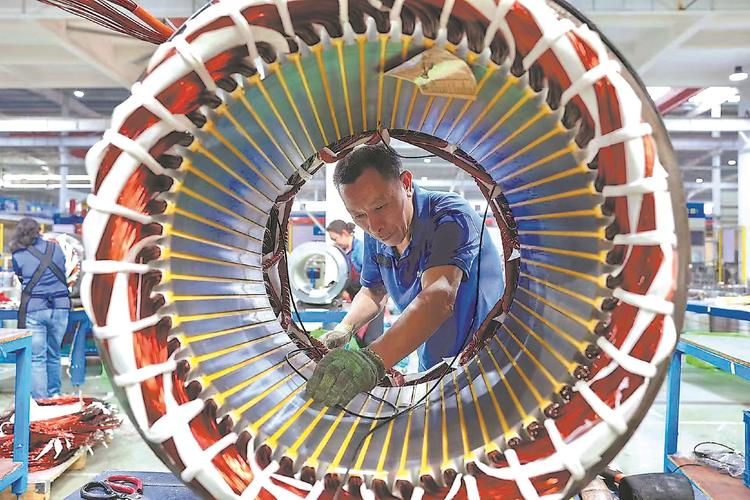
上周有个刚学徒的小伙子,嵌完一整套定子,测绝缘电阻的时候只有2兆欧,离要求的100兆标准差了十万八千里。拆开来翻了半小时,才发现槽口的绝缘纸被漆包线的毛边刮了个一毫米长的小口子。就那么点小缝,整台电机的绝缘等级直接掉两级,白干三天。
测效率别光盯着功率表
我之前见过不少外行人测电机效率,把电机往试验台一架,接上电源和负载,看一眼功率表的数就算完事。这测出来的数,半毛钱参考价值都没有。
你得先做空载试验,把电机空转够半小时,等温升完全稳定了再测。铜损和温度直接挂钩——温度每升25度,铜的电阻涨10%,对应的损耗就上去了。刚架上去就开测的电机,线圈还是冷的,测出来的效率比实际值能高1个多百分点,纯纯的注水数据。
别觉得这东西离普通人远。小区地下车库的二次供水泵,商场的中央空调风机,工厂里的传送带电机,全用这玩意。换成高效电机,通常能省15%到20%的电费——就拿小区的供水泵来说,一年省下来的钱,够交半户人家的物业费,最后都是摊到全体业主头上的实惠。
张工最后把测好的电机端盖拧上,擦了擦手上的防锈油,说哪有什么玄乎的黑科技。就是每道工序少偷点懒,别在看不见的地方省材料。风一吹,车间外的杨絮飘进来,落在刚下线的电机外壳上,白花花的。