上周三夜班三点半,我蹲在冷轧产线的操作台边上,盯着屏幕上跳的曲线喝凉掉的冰美式。旁边新来的操作工小周戳戳我胳膊,指着角落那个半人高、裹着银灰色钣金的铁盒子问,这玩意儿就是你们说的分析仪?我说是啊。他翻个白眼,说我还以为是多大的设备,原来就是个带传感器的铁箱子。
别拿它当“高级测温枪”
很多人对分析仪的认知,就停留在“拿个传感器测个数值”的层面,跟测温枪、测厚规没什么区别。真的。
我们产线上日常用的是近红外在线成分分析仪,架在热轧坯料的出料辊道上方,不用接触高温红热的钢坯,隔着两三米的距离,就能实时测出钢坯里的碳、硫、锰含量——这些数值直接决定了后续轧制的工艺参数,差一点,整批钢的力学性能就可能不达标。
别觉得这就是打个光算个数。上次拆外壳校准的时候,我凑在跟前数过,从入射光源到后端的信号探测器,整整三排光学元件排得整整齐齐,连最前端对着钢坯的窗口片,都专门做了气幕吹扫结构——产线上全是飘的氧化铁皮细灰,稍微落一点在窗口上,测出来的光强值能直接偏三个量级,报出来的成分数根本没法看。
我之前碰过一次窗口积灰的情况,那时候设备刚装半年,我们还没养成定期查窗口的习惯,连续三天测出来的碳含量都比实际值低0.02%,差点把整批钢的轧制温度给设错了。后来爬上去一看,窗口上蒙了薄薄一层灰,擦完之后数值直接跳回正常范围,当时我后背都冒冷汗。
它的“出生”,比你想的要磨人
之前跟着设备厂家的装配工程师去看过他们的车间,我才知道这铁盒子造起来有多费劲。
别以为拼个钣金、接个电路板就算完。核心的光学平台装配,要在十万级洁净间里做,连装配工人戴的无粉手套,都是每碰一次光学元件就换一双。为啥?手上一点汗渍沾在镜片上,用个半年就会被高功率的光源烤出永久性的暗斑,到时候整个光路的信号就废了,返厂维修的成本够买半台新设备。
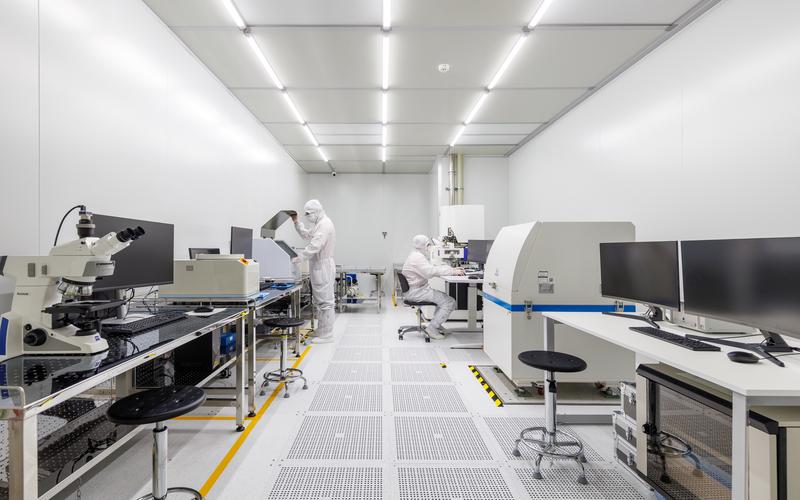
最磨人的是光路同轴度校准。他们装配的时候用激光准直仪打光,要求从光源到分光棱镜再到后端探测器的光轴偏差,控制在0.02毫米以内——差不多是一根头发丝直径的三分之一。我当时蹲在旁边看了俩小时,负责校准的师傅连大气都不敢出,说之前有个新来的学徒,好奇碰了一下棱镜的固定螺丝,他们重新拆了校准,整整花了三天,差点耽误了给客户的发货期。
说多了都是泪。
之前总觉得工业设备都是粗枝大叶的,直到站在那个洁净间里,看着师傅拿着镊子调整棱镜的固定螺丝,每拧四分之一圈就测一次光强,我才反应过来——这东西的精度要求,跟我之前拆的单反镜头装配,差不了多少。
别信“一次校准管一年”的鬼话
这是我见过最多的行业误区。
不管是销售吹设备精度有多高,还是刚入行的新人觉得校准一次就万事大吉,全是扯。我们产线上的分析仪,每天早班第一件事,就是拿溯源过的标准钢块打三次样,看测出来的数值跟标准值的偏差,有没有卡在允许的误差范围内。
为啥要这么麻烦?因为产线的环境从来不是实验室那种恒温恒湿的理想状态啊。夏天车间里的温度能冲到42度,冬天开暖气的时候,靠近设备的位置能稳定在35度,光学元件哪怕是微米级的热胀冷缩,都会改变光的传播路径,让测出来的信号飘移。
去年冬天就出过一次事:我们旁边的焊接工位换了个新的焊枪,焊烟的排放方向刚好对着分析仪的窗口位置,虽然有气幕吹扫,但连续三天测出来的硫含量都比实际值低。查了整整两天,最后发现是气幕的压缩空气管道冻堵了,压力掉了0.2兆帕,没把飘过来的焊烟挡住,一点点积在窗口的缝隙里。找问题找得我头都大了。
说实话,现在的分析仪已经比十年前的款智能多了。最近厂家给我们升级了算法,把我们攒了三年的现场运行数据喂进去,现在设备能自己识别窗口积灰的状态——如果接收到的光强掉的幅度超过设定阈值,它会自己弹个提示,让我们去擦窗口,不用等测出来的数偏了才后知后觉。
昨天小周按照提示爬上去擦完窗口,盯着屏幕上跳的平稳曲线,突然说原来这铁盒子还挺金贵。我没接话。
毕竟跟这东西耗了三年,哪有什么金贵不金贵的。都是一点点磨出来的靠谱而已。