2026-10-14 07:42:47 作者:网编
分类:文章
上周三在重钢精整车间,刚换的固定式扫码枪对着刚切完的圆钢端面扫。
红激光晃得人眼晕。
扫了三次才过。
旁边的小徒弟蹲在地上骂,说这玩意儿比超市收银台的难伺候一百倍。
刚切完的圆钢端面沾着半毫米厚的切削液油膜,边缘的氧化皮还带着300多度的余温,喷上去的黑墨在高温下晕开半圈,连人眼凑到跟前都要眯着眼睛数条码的黑白条。换作超市收银台的扫码枪,碰到这种场景,早就直接罢工报”读取失败”了。
别拿超市扫码的逻辑套车间的活
超市的条码是印在铜版纸上的,平整度够,对比度够,没有油没有锈,连个折痕都少,扫码枪只要扫到个大概轮廓,算法就能把信息抠出来。车间里的条码是啥?是高温下喷在金属表面的墨痕,是沾了漆的塑料外壳,是蒙了灰的汽配零件,工业级条码扫描的核心不是”读字”,是”在烂条码里抠出有效信息”。
有人觉得不就是个扫码,有啥难的?真到了现场你就知道,钢坯端面的氧化皮掉一块,刚好盖到条码的一条黑线上,人眼都分不出来哪里是锈哪里是墨,扫码枪要能在这种环境下把编码读出来,差一点都不行。
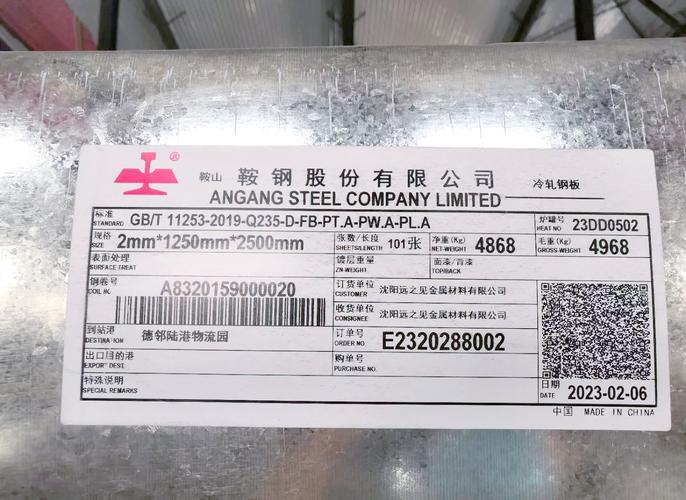 热轧钢坯端面喷码条码实拍
那道红激光背后的硬工艺
别觉得那道晃眼的红激光是啥高科技。它就是个650nm波长的发光二极管,成本几块钱。难的是它后面跟着的整套光路和算法。
普通超市扫码枪用的CMOS传感器,256级灰度就够应付光滑纸面上的条码。车间里用的,得是12bit的传感器,能分辨4096级的灰度差——毕竟氧化皮的暗部和喷码的黑墨,对比度可能只有1.2:1,普通的阈值算法直接就把黑墨当成锈给滤掉了。
镜头前面的窄带滤光片是关键。它只允许650nm波长的红光通过,其他波长的光,不管是旁边的电焊弧光,还是天车的黄色警示灯,甚至是头顶的白炽灯,全给挡在外头。上次有个车间为了省成本,没装这个滤光片,旁边焊花一溅,强光直接打在传感器上,扫码枪直接死机,等了二十分钟才缓过来,耽误了一整排钢坯的流转,班长扣了维保小哥两百块。
调参也是个磨人的活。不同的钢种,表面粗糙度不一样,喷码的墨浓度不一样,甚至车间里的湿度变了,镜头上的结露程度不一样,都要重新调灰度阈值。上次维保的小哥为了调这个参数,在车间蹲了整整两天,烟都抽了两包,最后还是班长提醒他,上次氧化皮厚的时候,把阈值往下调两档就好了。
 工业固定式条码扫描枪光路结构拆解图
那些被误会的”小毛病”
 那些被误会的”小毛病”
总有人觉得,扫码扫不出来,要么是条码喷得太细,要么是扫码枪装得太远。
真不是。
喷太粗了反而麻烦。钢坯端面的氧化皮掉一块,刚好把粗条码的黑白边界盖了,连人眼都分不出来哪是哪。通常喷码的条宽得控制在0.8mm到1.2mm之间,误差不能超过0.1mm,这是行业通用的规范,查公开国标就能找到。
装得太近也不行。离钢坯端面太近,切削液的油雾飘上来,三天就在镜头上糊一层油膜,擦都擦不及。通常安装距离得控制在30cm到50cm之间,还得配个持续工作的气吹,每扫一次,高压空气先吹掉镜头上的浮灰和油雾。上次去浙江的一个汽配厂,他们的扫码枪装得太近,连吹了三个月,气路里的滤芯堵了一半,最后师傅们想了个招,在气路里加了个不锈钢油水分离器,才把这个问题解决——这都是现场磨出来的经验,书本上可不会写得这么细。
你平时可能觉得这些车间里的扫码和你没关系。其实不然。你买的家用车,底盘上每个关键螺栓都有专属条码,从拧紧的那一刻就开始扫,要是哪个螺栓没扫上,后面出了质量问题,顺着条码就能找到是哪个班组拧的,用的哪批原材料,不会让你开着车莫名其妙出故障。你手里的智能手机,主板上每个元器件上的条码,扫描的时候要是发现错件,流水线直接就卡停了,不会把错的电容焊上去,最后烧了主板。
那天我走的时候,小徒弟已经摸熟了这台扫码枪的脾气。每次换班,先拿无尘布把镜头擦一遍,再用气吹吹掉端面的浮灰,十次能过九次。他跟我说,原来这玩意儿不是啥遥不可及的黑科技,就是得蹲在现场,一点点磨出来的细活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别拿超市的经验套车间:那道红激光里的条码扫描门道
文章链接:https://www.zystgy.cn/a/61959