2026-10-13 16:20:44 作者:网编
分类:文章
干机加工的,谁没遇上过加工中心换刀的时候掉刀?哐当一声砸在工作台上,运气好的刮花台面,运气差的刀断了、主轴砸坏,半天活白干,还得赔刀。
别看是小故障,耽误起生产来能把人逼疯。我干了快二十年机加工,大大小小的掉刀故障见得多了,整理了点一线攒的干货,帮你少踩坑。
机械手换刀的掉刀坑,大多出在卡爪和定位上
带机械手的加工中心,掉刀十次有八次出在机械手本身。
最常见的就是机械手卡爪磨损。干个五七八年的老加工中心,机械手天天开合抓刀,磨得越来越薄,夹持直径越用越大,抓力自然不够,换到半空刀就掉了。怎么判断?打开刀库护罩,伸手摸卡爪内侧,有没有一圈明显的磨损凹槽?深度超过半毫米,直接换卡爪,别凑合用。
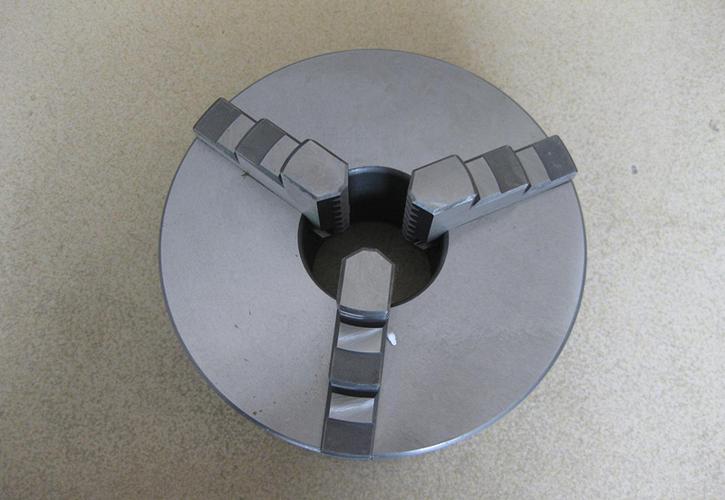 加工中心机械手卡爪磨损实拍图
还有就是机械手定位偏移。换刀的时候没对准刀柄中心,卡爪只抓住了一半,一动就掉。调定位不难,就是费点时间,得一点点松螺丝挪位置,调一次试个十次八次换刀,确认不晃不卡再锁死。别嫌麻烦,刚调完就急着干活,用不了半天又掉,那才折腾。
问:机械手换刀掉刀,跟气压有关系吗?
答:当然有,而且很多新手容易忽略这点。加工中心换刀机械手大部分靠气压驱动,气压低于0.6MPa的时候,抓力本来就不够,尤其是重量大的粗镗刀、大直径立铣刀,一抓一个掉。平时多瞟两眼气压表,下班关气上班开气,开气之后等压力稳定了再干活,这点小事能避免很多没必要的故障。
圆盘式刀库掉刀,问题多半出在主轴这边
很多小立式加工中心爱用圆盘式刀库,结构简单成本低,但是掉刀也不少见。说实话,圆盘刀库本身很少出问题,百分之八十的掉刀,根儿都在主轴的拉钉和拉爪上。
比如拉钉拧的不到位,或者型号不对。拉钉太长,顶到了主轴内部,拉爪合不上,卡不住刀柄;拉钉太短,拉爪挂不住拉钉槽,一转一换就掉。还有很多师傅图省事,拉钉不拧紧,换刀的时候主轴一拽,拉钉连刀一起掉出来,这锅不该刀库背啊。
再就是主轴拉爪弹性失效。拉爪用个三四年,天天拉夹刀柄,弹性自然衰减,张不开合不紧,抓力下降,当然掉刀。很多人一出问题就怪刀库不准,拆了主轴才发现拉爪都磨劈了,换个拉爪才几百块,比停台一天损失小多了。
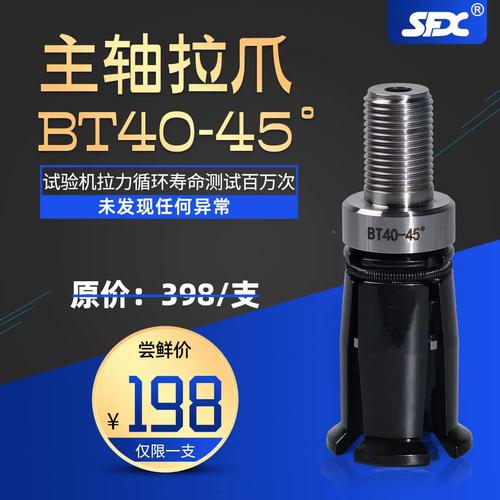 加工中心主轴拉爪磨损拆解图
问:新换的拉爪还是掉刀,是什么原因?
答:别忙着换件,先查主轴锥孔里面有没有铁屑铝渣。尤其是天天加工铝合金的车间,切屑带油很容易粘在锥孔内壁,刀柄装进去就是歪的,拉爪根本卡不到位,当然掉。每次换大刀具之前,拿气枪吹十秒钟锥孔,花不了多少时间,能省好多事。还有新拉爪安装的时候别忘涂耐高温润滑油,干磨用不了三个月就磨坏,这个细节好多师傅都忽略。
那些意想不到的掉刀原因,都是踩坑踩出来的经验
 那些意想不到的掉刀原因,都是踩坑踩出来的经验
掉刀的问题有时候特别邪门,该换的件都换了,还是掉,这时候就得查那些不起眼的小地方。
我前几年在客户车间帮忙,一台刚用了一年多的加工中心,隔三差五掉刀,把机械手、拉爪、拉钉全换了一遍,还是没解决。最后拆开电箱查,原来是刀库的计数开关松了,移位了,刀盘转不到位,换刀的时候机械手直接抓错位置,硬生生把刀撞掉了。紧了紧开关,调了调位置,两年多没再出问题。
还有刀柄本身的质量问题。别贪便宜买杂牌不合格的刀柄,我碰到过整批刀柄的拉钉槽公差差一个毫米,拉爪根本挂不住,换了三次拉爪才发现问题,浪费整整两天工时,那点买便宜刀柄省的钱,还不够抵停工损失。
💡 还有个容易忽略的点,主轴拉刀油缸漏油。油压不够的话,主轴根本拉不住刀柄,转起来都可能掉,更别说换刀了。不过这个问题一般只出在机龄十年以上的老设备,新设备很少见。
不过话说回来,大部分工厂一出加工中心掉刀,第一反应就是找厂家售后,上门费动不动大几百,还得等人家有空过来,耽误大半天生产。其实90%的常见掉刀故障,自己按这个步骤从易到难查,十来分钟就能找到问题,省下的钱买两盒好刀不香吗?
❗ 干机加工,摸透自己手里的加工中心,比什么大牌专家都管用,提前排查,提前换易损件,比出了问题再抢修舒服多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:加工中心刀库掉刀故障,一线师傅攒的实用排查手册
文章链接:https://www.zystgy.cn/a/61912