2026-10-13 15:29:36 作者:网编
分类:文章
刚踏进金工车间的第一天,耳朵里先钻进来的不是行车的叮当,不是车床的呼呼,是钻床那带着闷震的嗡——嗡——,一下一下砸在脚底板上。
说实话,刚当学徒那会我真瞧不上这玩意。不就是对着标记打个洞吗?能有车床车零件难?直到亲手废了一块巴掌大的45号钢,才闭了嘴。
不是所有打孔都叫钻床干活
很多外行分不清钻床和别的打孔设备,觉得只要能打出洞就是一回事。真不是。冲床是冷冲压,硬挤,只能打薄料,出来的孔周边带应力;镗床是扩孔修孔,那是给已经有的孔做精加工的。钻床是什么?是靠钻头旋转切削,从实心材料里把孔“啃”出来的机器,这是根上的区别。
小到修手表的台钻,大到给风电主轴打孔的大型摇臂钻,万变不离其宗——都是钻头转,工件稳,一点点进刀削掉多余的材料。
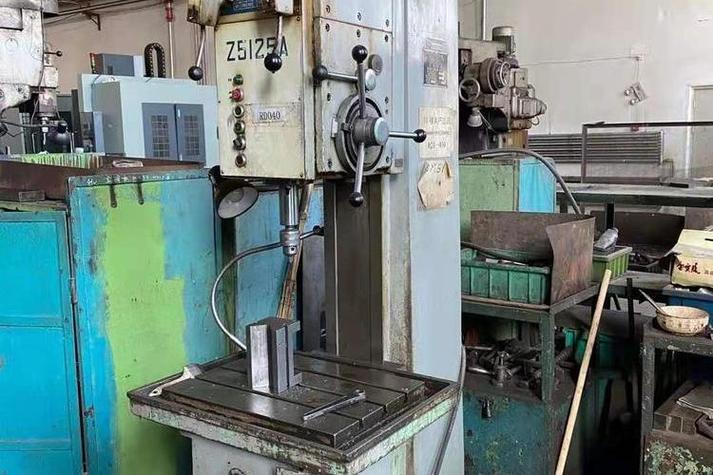 金工车间立式钻床加工实心钢件现场
我最早摸的是一台老式立式台钻,站在操作台前,手攥着进给手柄往下压,力度全凭手感。压轻了不出活,压重了钻头直接断在里面,夹都夹不出来,整块料就废了。老师傅说,钻床的进给感,是要练到手里的,你能隔着手柄感觉到钻头啃到什么材质,有没有碰到硬砂眼,这不是数控能全替的。
卡住精度的那些隐形坎
都说钻床门槛低,为什么大厂做的钻床就能比小厂贵出好几倍?核心就在那几个地方卡脖子。
第一个就是主轴跳动。你要打一个直径10毫米的孔,要求误差不超过两个丝,主轴本身转起来跳了一个半丝,哪怕你钻头磨得再标准,找正找得再准,出来的孔也是椭圆的,尺寸直接超差。好的钻床,主轴用的都是磨过的调质轴,装配的时候一遍一遍刮研轴承间隙,能把跳动控制在半个丝以内,这就是功夫。
第二个就是摇臂的间隙。摇臂钻床用来打大件,比如一两米的钢板,摇臂要转来转去找位置,要是导轨间隙大了,摇臂晃悠悠的,钻头下去直接偏一个毫米,活就废了。我见过老师傅修旧钻床,光是刮摇臂导轨就刮三天,每刮一遍就用红丹粉对一遍,摸一遍间隙,就为了晃起来不飘。
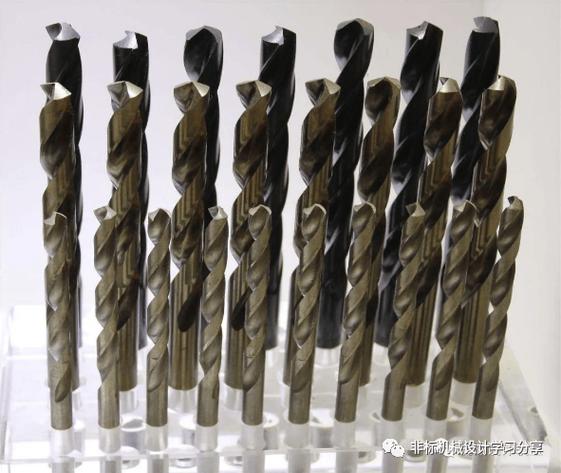 机械加工工人手工刃磨钻床钻头
还有钻头。很多人觉得直接买成品钻头就行了,说实话,不同的材料要磨不同的顶角,钻铝合金要大顶角,钻铸铁要小顶角,钻不锈钢还要开断屑槽,没有谁能给你做好完全适配的成品,全靠工人手磨。我练磨钻头练了半个月,磨坏了五根新钻头才出师,磨出来的钻头,钻出来的孔不偏不晃,排屑顺,这本事是真能吃饭的。
不过话说回来,现在数控钻床普及了,很多精度都能靠程序控制,但磨钻头那点本事,真到干非标活的时候,还是顶用。
藏在你我生活里的钻床痕迹
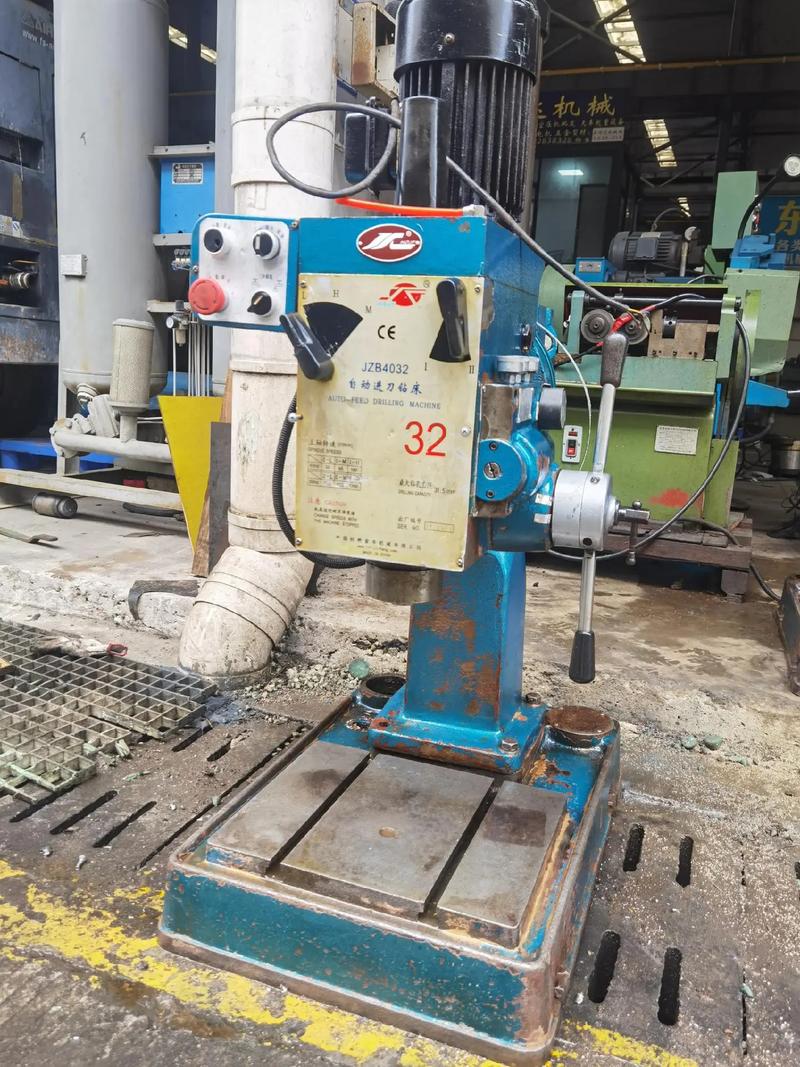 藏在你我生活里的钻床痕迹
很多人觉得钻床是工业机器,和普通人没关系,其实你出门能摸到的金属物件,基本都沾过钻床的边。
自行车车架的连接孔,汽车保险杠里的固定螺栓孔,家里不锈钢防盗窗的拼接孔,甚至你手机取卡针那个小孔,最早的模具上的孔就是钻床打出来的。去年我帮朋友修一个老实木桌,用台钻给桌腿打安装孔,那玩意钻木头一样顺,比电钻稳多了,打出来的孔直溜溜的,装完一点不晃。
现在很多工厂都换了全自动数控钻,能一次打几十个孔,精度比手调高多了,效率也翻了好几倍。但我常去的那个老车间,进门靠左的位置,那台五十年代的摇臂钻还是擦得锃亮,退休返聘的王师傅有时候还会开它打小活,说这老伙计手感准,碰到那些歪歪扭扭的非标料,还是得靠它慢慢找正,比数控省心。
嗡——嗡——,老钻床转起来的闷响,还是和几十年前一样,一下一下啃着金属,出来一个个规规矩矩的孔,撑着一件件产品能稳稳拼在一起,站得住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里啃孔的老伙计——钻床
文章链接:https://www.zystgy.cn/a/61897