2026-10-13 11:01:47 作者:网编
分类:文章
上周帮甲方调新产线的定位夹具,顺路去外协厂的加工区转了转,角落堆着半人高的废打印件,磕磕巴巴的层纹,还有裂成两半的钛合金试块,看得我直摇头。很多人对3D打印的印象还停在家里打印乐高摆件,或者媒体上“颠覆制造业”的噱头,真到工业一线,完全是另一回事。别被科幻片骗了,3D打印其实就是”堆材料”
传统机械加工,不管是铣还是钻,都是把一整块实心材料挖掉多余部分,留下你要的形状,相当于做减法。3D打印反过来,一层一层往上堆材料,从下到上堆出你要的形状,做加法。就这么简单。别信那些玄乎的术语,本质就是堆。当然,堆的方法有很多种,家用的大多是把塑料丝融化了挤出来堆,工业金属打印大多是用激光把金属粉一层层烧结熔在一起。
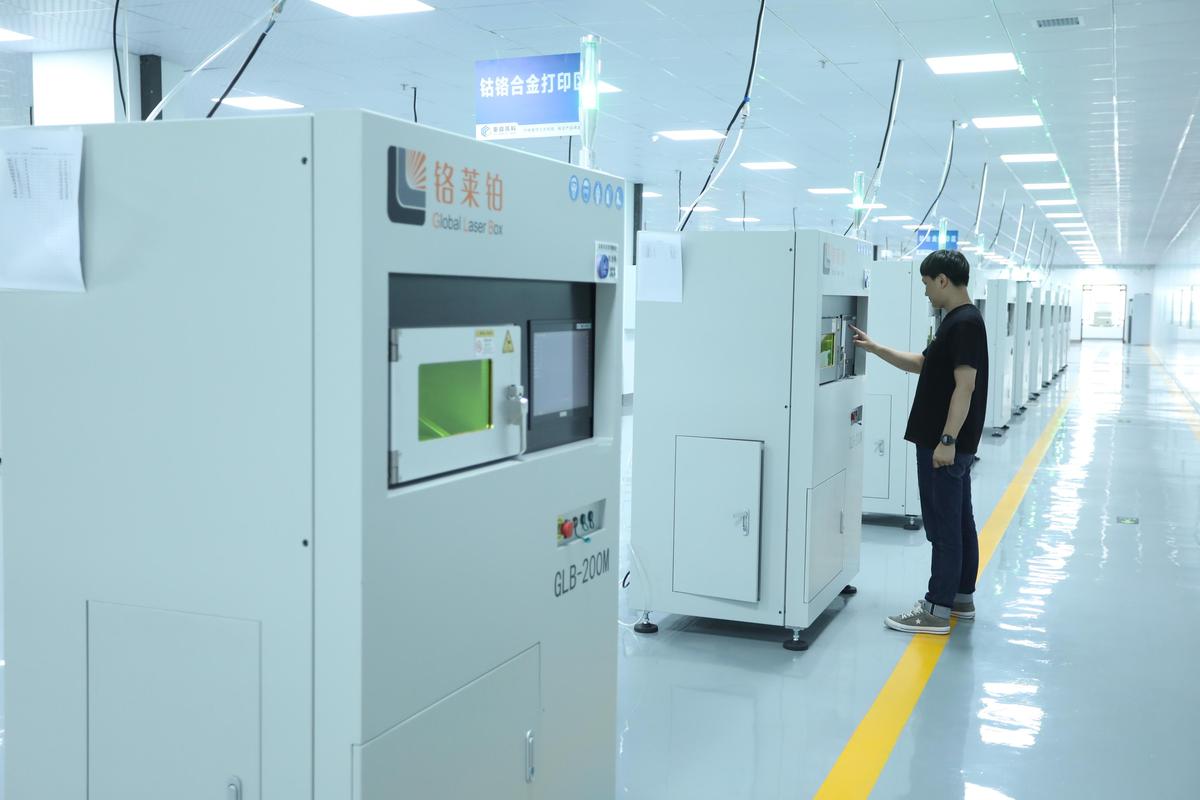 机械加工车间工业级FDM3D打印设备现场图
很多人第一次见工业3D打印机,都会惊叹“居然能打出这么复杂的形状”,其实这东西原理几十年前就有,最近十几年才普及,主要是CAD软件和激光控制技术进步了,能把一层做到几十微米厚,精度够看了。
工业用3D打印,最难的从来不是”打出来”
我刚接触3D打印那会,也觉得能打出形状就牛了,直到跟项目碰了钉才懂,工业级3D打印的核心难点,从来不是形状,而是性能一致性。你想,一层一层堆出来的东西,层和层之间的结合力,和整体铸出来锻出来的能一样吗?哪怕同一台机器,同一批材料,今天打十个,可能三个强度不合格,两个尺寸超差,为什么?室内温度变一度,金属粉潮了0.1%,激光功率飘了那么一点,性能就差一截。之前我们打一批航空用的铝合金零件,第一批十个,拿去做应力测试,断了七个,断的地方全是层纹。还有变形,金属打印冷却的时候,每层收缩应力不一样,打完拿下来,放一天自己弯了,你说坑不坑?所以现在正经工业用的3D打印件,打完之后根本不能直接用,要拿去热处理消应力,要CNC铣掉公差超差的面,要喷砂磨掉层纹,前前后后后处理的成本,比打印本身还贵。
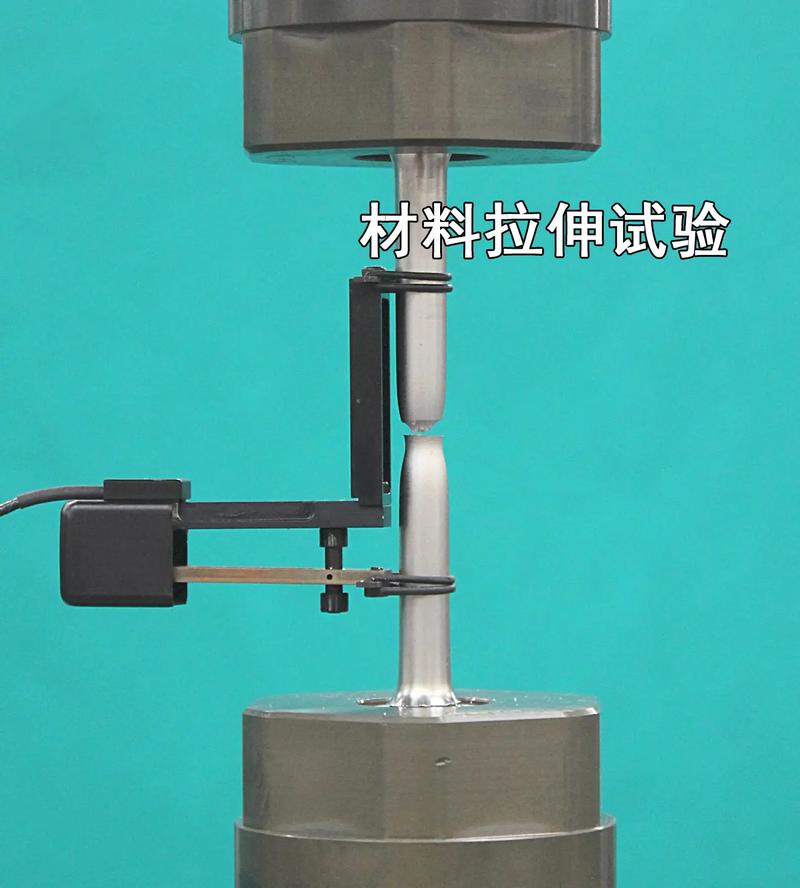 工业金属3D打印成品应力拉拔测试现场
那些被吹出来的3D打印常见误区
 那些被吹出来的3D打印常见误区
第一个误区,3D打印会取代传统加工。说实话,我每次听到这话都想笑。你去汽配厂看看,一天出几万个塑料卡扣,注塑机开一次模几块钱一个,几秒出一个,3D打印打一个要几十块,花半小时,怎么比?大规模量产,传统工艺不管是成本还是精度还是稳定性,甩3D打印八条街。什么时候用3D打印?做传统做不出来的东西。比如航空发动机的空心冷却流道,里面有十几道弯曲交错的暗道,传统铸造铣削根本做不出来,3D打印一次成型,直接减重三成,还提升了冷却效率,这才是它该待的地方。第二个误区,3D打印啥材料都能打。现在成熟的工业材料,掰着手指头数:PLA、ABS这些普通塑料,然后铝合金、钛合金,少数牌号的不锈钢,就这些。你想打印个高强度的耐磨承力钢,性能根本达不到锻钢的水平,价格还贵十倍。陶瓷打印更夸张,打出来烧结容易裂,成品率不到三成,不是特殊需求根本没人用。不过话说回来,3D打印确实给制造业开了新口子。之前我们帮客户做定制化的骨科植入物,每个人的骨头形状都不一样,传统开模根本划不来,3D打印照着CT扫描的模型打,一天就能出来,完美贴合,这解决了大问题。还有轻量化的晶格结构,用来做机器人的手臂,直接减重一半,强度还不降,传统工艺根本做不出来这种内部镂空的复杂结构。真不是黑3D打印。只是它被吹得太神了,很多人根本不知道它到底该用在哪。我见过老板花几百万买台金属3D打印机,放厂里用来打塑料样板,纯属浪费钱。也见过小作坊拿家用打印机改改,打定制手办赚的比谁都多,定位对了就行。现在这个行业,炒概念的多,踏踏实实落地的少,很多人上来就说颠覆,其实根本没想清楚自己要解决什么问题。3D打印就是个工具,和铣刀、车床一样,有用,但不是万能的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间蹲半年,我聊点没人说的3D打印真话
文章链接:https://www.zystgy.cn/a/61886