2026-10-12 02:44:52 作者:网编
分类:文章
我干重型机械制造现场服务快二十年,见过太多熔炼炉出大事,大多不是设备本身质量问题,全是日常使用踩了不起眼的小坑。少则几万块维修,多则上百万的生产线停工,说起来全是后悔。
隐形的炉衬侵蚀,最容易要人命
很多新手运维,验收完新炉就只盯着炉口看,只要没漏液就觉得一切正常。真不是这样。熔炼铝合金的熔炉,铝液的渗透性比你想的强得多,会顺着耐火砖的细缝一点点渗进去,和砖缝里的结合剂发生化学反应,生成的产物体积直接膨胀一倍多,从内部把整块砖撑裂。等你能从外面看到裂缝的时候,整个炉衬差不多已经废了。通常维护得当的铝熔炼炉炉衬能用3到5年,瞎维护的话不到一年就得换。
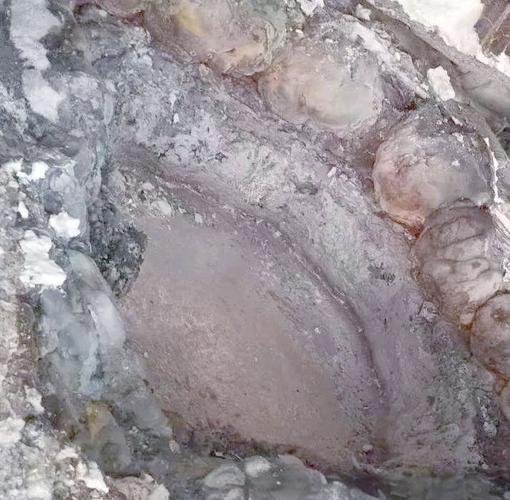 铝熔炼炉炉衬内部侵蚀剖面实拍
问:日常点检怎么提前发现这种看不见的内部侵蚀?
答:别光蹲在炉口瞅,每天出完料之后,拿测温枪扫一遍炉体不同位置的外壁温度。同一方位,如果连续三天比之前的正常温度高了5到6摄氏度,十有八九就是侵蚀已经透到炉壁钢板附近了。别侥幸,赶紧安排补炉或者提前停炉检修,真等铝液漏出来烧了地基和下方的电缆,那损失真不是换个炉衬能比的。
说实话,我见过太多厂为了省那点提前检修的停工时间,硬扛着生产,最后扛出大事故。还有补炉的时候,别贪便宜买劣质的捣打料。差的捣打料不到半个月就会脱落,还会把周围原本完好的炉衬也带坏,那点差价,真不够停炉一天的产能损失。
功率不稳,别上来就换电容
现在大部分工厂用的都是中频熔炼炉,最常见的毛病就是功率上不去,熔炼速度慢。很多设备经理第一反应就是电容坏了,直接掏钱换,换完说不定还是不好使。我前几年在珠三角一个五金压铸厂,他们前前后后换了三组电容,花了快三十万,功率还是忽上忽下,熔炼一炉料比原来慢二十分钟。最后找我过去看,拆开进水管一看,感应器的水冷通道堵了快一半,全是水垢。感应器温度一高,保护机制自动降功率,就这么简单个事。老板当时拍着大腿骂了快一下午,说白花了几十万冤枉钱。
 中频熔炼炉感应器水冷接头结垢对比图
问:日常怎么预防水冷系统结垢堵管?
答:核心就一句话,别直接用自来水进冷却回路。哪怕你用最便宜的工业软化水,成本一个月也就几百块,都比直接用自来水强太多。南方地区水硬度高,快的话三个月就能把感应器的细缝堵死。还有,每个月用专用酸洗剂循环冲一次冷却回路,花不了两千块,比换电容划算一万倍。💡
不过话说回来,功率不稳也不全是水路的问题。很多工人投料图省事,把大小不一的回炉料乱七八糟往炉里堆,甚至连带水带锈的废钢直接往里扔,很容易造成局部短路,功率直接掉下来,还容易打坏感应器的绝缘层。投料就多花两分钟,按大小分层放,没多难。
长期停炉的封炉操作,90%的人都做错
 长期停炉的封炉操作,90%的人都做错
很多工厂接不到订单,或者放长假,直接停炉灭了火就不管了,等半个月后再开炉,炉衬直接裂得不成样,只能换。为啥?热胀冷缩拉的。熔炼炉停炉的时候,不能直接让它从一千多度直接降到室温,要留一定量的熔融金属在炉里,跟着炉体慢慢降温,给炉衬一个均匀收缩的过程,不然直接急冷,砖缝直接拉开。❗
要是封炉超过一个月,一定要把炉膛清空之后,填满干燥的木炭或者工业干燥剂,密封好炉门。不然空气中的水汽会慢慢渗进炉衬里,下次开炉升温的时候,水汽快速膨胀,直接炸炉。我早年刚入行的时候,在东北一个铸钢厂亲眼见过一次,封炉的时候没做防潮,开炉加热到八百多度,直接炸了,炉盖飞出去三米多远,万幸当时没人在炉口跟前,想起来都后怕。
💡 说个我用了十几年的小技巧,每次正常生产出完料,别把熔液全出空,留十公分左右的熔液在炉底,既能保护炉底最容易受侵蚀的部位,下次开炉也能直接引料,省了预热引料的时间,一举两得。不过要是停炉超过三天,一定要把熔液全部倒空,不然熔液冷却凝固体积膨胀,直接把炉衬从内部撑裂,这个也是很多人踩过的坑。
熔炼炉这东西,其实没那么娇贵,就是靠日常攒出来的细心。很多人总觉得要出大事都是设备老化,其实全是一个个不起眼的小细节攒出来的。你对它多上点心,它就能给你多省几十万上百万,这是我干了二十年摸出来的硬道理。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:熔炼炉维护:那些没人会主动告诉你的行业潜规则
文章链接:https://www.zystgy.cn/a/61795