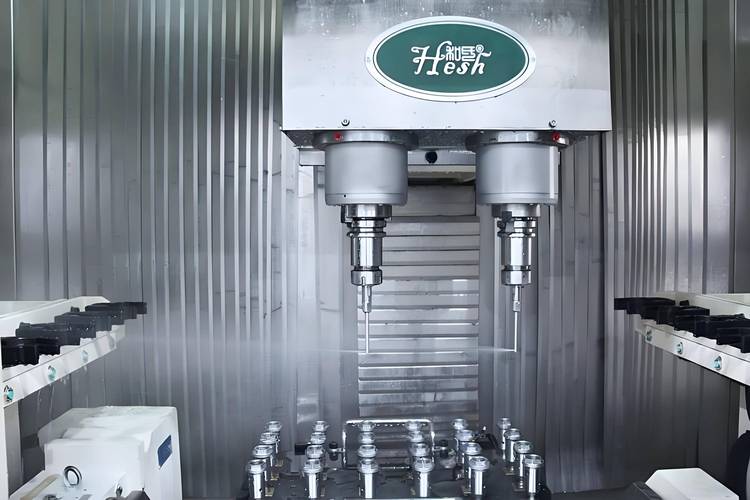
上个月去华东一家做商用车变速箱零件的加工厂调设备,刚进车间后门,就听见轰隆隆一阵闷响。不是机床切削的脆响,是高压清洗工位的震动声,隔着十几米都能感觉到凉丝丝的水汽往脖子里钻。一堆刚铣完的行星齿轮架挂在流水线上,转进去几十秒,出来的时候连齿槽里嵌的切削油粘铁屑都没了,亮堂堂的。
这不就是高压清洗嘛,很多人听着耳熟,转头就联想到洗车行拿着大枪冲车的小哥,觉得不就是拿高压水冲嘛,有什么可说的?完全不是一回事。
你以为高压清洗就是瞎冲?差远了
工业高压清洗的本质,就是利用增压后高速喷出的水射流,靠冲击力把工件表面附着的杂质打下来,纯物理作用,和砂纸磨、化学药剂泡的思路完全不一样。
洗车行家用的高压水枪,压力一般也就5到10MPa,够冲掉泥巴就完了。工业上呢?大部分机械加工后去焊渣、氧化皮、残留切削液,压力最少得35MPa起,有些厚氧化皮或者铸件粘砂,直接干到150MPa以上。超高压清洗甚至能到1000MPa——那压力能直接把一厘米厚的钢板切出洞来,早已经不是单纯“洗”的范畴了。
现在批量生产线上的高压清洗,早就不是工人拿枪挨个冲了。工件挂在流水线或者工装夹具上,自动送进去,十几几十个喷嘴对着工件的各个死角、盲孔、齿槽精准喷,冲完还有风刀吹干,一步到位,节拍卡得比机床还严。
做一套稳定的工业高压清洗设备,卡在哪?
很多外行人看这东西,觉得不就是个大功率水泵接一堆管子和喷嘴?攒起来就行,能出水不就完了?
真做过现场才知道,坑一个接一个。
第一个大坑就是密封。几十上百MPa的压力,相当于每平方厘米压了一吨多重的东西,普通的橡胶密封圈放进去,不出三天就被高压水磨穿,发生密封泄漏,压力直接掉一半,还喷得车间满地都是水,收拾都麻烦。我之前碰过一个项目,前前后后换了三种密封材质都不对,最后选了特种氢化丁腈橡胶加挡圈组合,才稳住压力,没再漏。
第二个大坑就是喷嘴精度。别小看那个几厘米大的不锈钢小零件,几块钱到几十块钱一个,看着不起眼。打孔精度要是差个0.02毫米,出水压力就能差出五分之一,出水的扇形面直接歪掉,工件边角、盲孔就冲不到。批量生产的时候,今天合格明天不合格,你找半天都找不到问题出在哪,最后拆喷嘴一量,哦,开口偏了。
第三个坑就是压力波动。很多小厂图便宜,选普通的工业泵,开机升压的时候压力晃得厉害,一会儿高一会儿低。冲薄壁零件的时候,压力偶尔冲顶直接把工件冲变形,整批报废,哭都没地方哭。
不过话说回来,就算设备做对了,现场用的时候,还是一堆人踩坑。
那些没人提醒你的常见误区
第一个误区,也是最常见的:觉得压力越高越好。
真不是。我见过有人为了保证冲干净,硬生生把压力调到比工艺需求高了一倍,结果冲出来的薄壁铝合金壳体,变形量直接超差,整批报废,几十万就这么没了。不同工件不同杂质,要配不同压力,粘得牢的就高点,软工件薄工件就低点,合适才是对的,不是越高越厉害。
第二个误区,觉得高压清洗就是用来“洗干净”的。
早不是了。现在很多工艺里,高压水射流本身就是一道核心工序。比如高铁轨道的除锈,原来用喷砂,粉尘大污染重,工人干一天浑身都是灰,现在用高压水射流除锈,冲完直接就能刷防腐漆,附着力比喷砂还高,还没粉尘,环保多了。还有碳纤维复合材料开孔,超高压水加磨料直接切,不会像刀具那样烧刀,变形还小,精度比刀具加工还稳定。
第三个误区,觉得水反正冲完就排了,水质无所谓,循环水能用就一直用。
说实话,这个错得离谱。我见过不少小厂,省那点换水处理的钱,循环水一用就是大半年,水里全是冲下来的铁屑、油泥,天热了还长绿藻,冲工件的时候,这些杂质反而粘在工件的缝隙里,还得安排工人挨个擦一遍,反而多费一倍人工,还容易堵喷嘴,没俩月就得拆下来通,耽误整条产线的节拍。省了几十块水费,亏了几千块工时,得不偿失。对吧?
现在环保卡得严,原来很多高污染的表面处理工艺,都慢慢换成高压清洗了。这东西看着简单,就水往那儿一喷就完事儿,真要做好,稳定不耽误事,还得省水省电,里面的细节太多了。没在现场蹲过,摸过真问题,你根本不知道哪会卡脖子。