2026-10-10 10:33:51 作者:网编
分类:文章
上周在总装车间蹲点改问题,碰到一件哭笑不得的事。一批加工好的减速机箱体,所有尺寸检验合格,到压轴承这一步,十个有三个卡不进去。拆回加工区重新镗孔,耽误了整整三天交付。追根溯源,就是工艺流程设计写错了一步:粗加工后直接精加工镗孔,做完才去做去应力热处理,变形量刚好吃掉了预留的公差,检测的时候是常温刚加工完的尺寸,放了两天变形,就不对了。
工艺流程设计到底是什么?不是画个排期表
很多刚入行的小朋友,以为这玩意就是给加工排顺序:先下料,再车,再铣,最后钻个孔,完事。
真不是。
从你拿到原材料的那一刻,每一步切多少留多少,用什么设备,要不要热处理,什么时候做第一次检验,不合格的零件怎么回流返修,甚至装夹用什么夹具,哪几个工序能合并做,全都是工艺流程设计要管的事。它就是整个零件从原料到成品的施工图,错一步,全车间跟着遭殃。
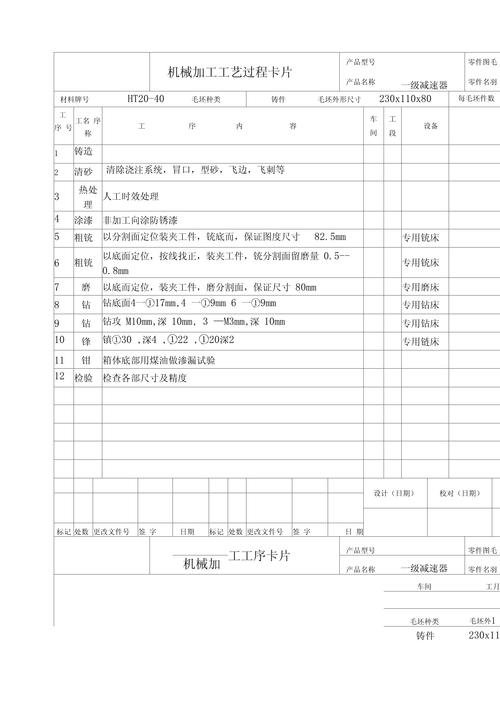 机械箱体加工工艺流程设计现场看板
我刚学的时候,师傅就说,工艺工艺,就是预演一遍怎么造,你没把所有坑都提前想到,现场就给你跳出来打脸。
哪怕只是把检验环节往前挪一步,就能提前把不合格的零件拦下来,不用花时间装配完再拆,省不知道多少力气。
做工艺流程设计,最容易踩的隐形坑
干了十几年,见过的坑能绕车间三圈。挑几个最常见的说。
第一个就是顺序错了。刚才说的箱体就是典型,该放前面的去应力工序,非要放后面,全批次遭殃。再比如渗碳淬火的齿轮,你非得先把齿加工到成品尺寸再渗碳淬火,变形之后齿距歪了,磨都磨不回来,整批报废。正确的顺序就是粗加工齿形,渗碳淬火,最后精加工磨齿,差一点都不行。
第二个坑是余量留错了。留多了,后面工序多切十几刀,刀具磨损快,工期还长,批量大了,成本直接涨一截。留少了,变形完不够切,还是整批报废,亏到姥姥家。
第三个坑就是不考虑现场设备。你排工艺的时候不看车间现有设备,非要干一个超过龙门铣行程的活,外协做贵一倍不说,还耽误交付。说实话我刚入行就踩过这个坑。那会刚学会看图纸,算完尺寸就排工艺,忘了车间最大的龙门铣行程只有2.8米,我要加工3米的梁,组长拿着工艺卡骂我半小时,现在想想都尴尬。
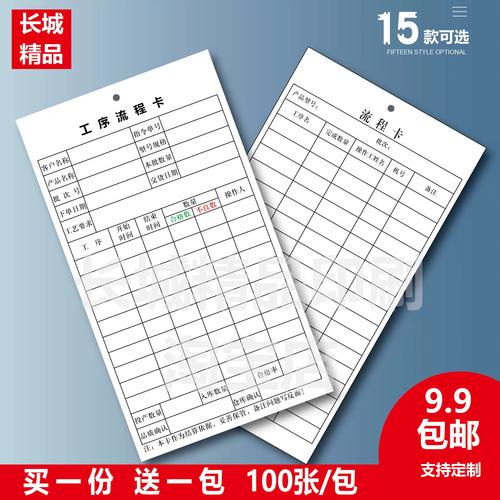 机械加工车间工艺流程卡流转实拍
还有个坑特别隐蔽,就是把所有精度要求都堆在最后一步,前面完全不管,结果最后一刀磨不动,前面留的歪歪扭扭,后面怎么救都救不回来。
好的工艺流程设计,核心是平衡不是完美
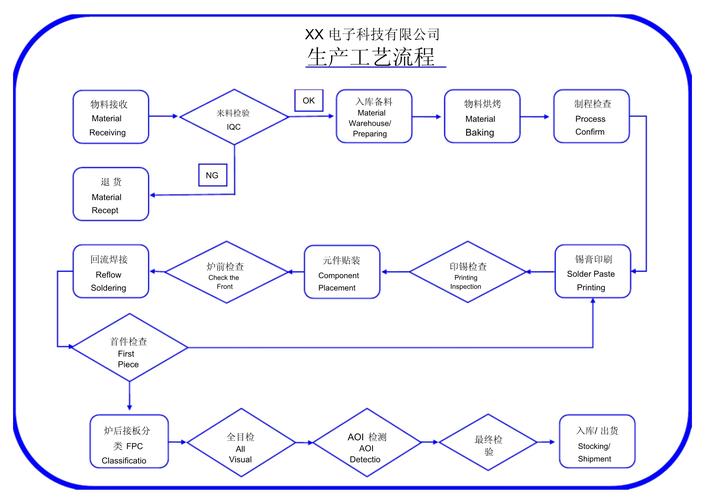 好的工艺流程设计,核心是平衡不是完美
很多人觉得,好的工艺流程设计就是把精度做到最高,把所有能加的工序都加上,越复杂越好。
完全错了。
工艺流程设计从来不是追求绝对完美,它是在质量、成本、交期三个约束里跳舞。比如给汽车厂做配套,一年几百万件,每个零件省十秒钟,一年省出来的就是几十万上百万的利润,你得多抠每一个小步骤。能一次装夹做完的,绝对不分两次,换一次装夹多十秒,一百万个就是十几万秒,小二十天的工时,对吧?
行里有个说法叫基准统一,说白了就是尽量用同一个定位基准做所有工序,既减少换基准带来的误差,还省时间,一举两得,这就是平衡的艺术。
还有两个常见的误解得掰扯清楚。
第一个,很多人觉得现在有了五轴CNC,有了3D打印,工艺流程设计就没用了?错。五轴再万能,你也得决定先加工哪面对不对?3D打印打印完,你要去支撑,要做表面处理,要精加工配合面,顺序不对,照样出问题。
第二个,很多人觉得这就是工艺部的事,设计部不用管?大错特错。你设计零件的时候,就得考虑工艺能不能做出来。你设计一个整体零件,内部藏一个直径10mm深度2米的盲孔,现有刀具根本伸不到那么深,怎么做?最后还得改设计,改成拼接结构,折腾一圈耽误时间。
不过话说回来,现在技术进步了,比我们那会强太多了。以前做工艺,全靠经验猜变形量,现在可以用软件模拟热处理加工的应力变形,提前把余量留准,出错率降了好多。但是核心没变,你得懂现场,懂材料,懂你手里那堆设备的脾气,光靠软件出的工艺,十有八九要出事。
你去老车间转转,干了二三十年的老工艺员,口袋里永远揣着个皱巴巴的小本子,上面记着哪批次的铝板变形量大概多少,哪个型号的车床加工长轴容易抖,这些记下来的坑,就是最值钱的工艺流程设计。它不是什么飘在天上的高科技,就是一群人踩过坑之后,给后来人铺的一条顺顺当当的路。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人告诉你:机械制造的工艺流程设计,才是看不见的骨架
文章链接:https://www.zystgy.cn/a/61677