2026-10-10 00:44:46 作者:网编
分类:文章
上次跟车间张师傅逛新建的压力容器焊装区,刚组对焊完的不锈钢大罐横在厂房里,焊道磨得发亮,几个穿工服的探伤工拎着耦合剂喷壶、探头盒蹲在罐壁上,半天没挪窝。
别以为他们在摸鱼,这是在找毛病——藏在焊缝里面的气孔、夹渣,还有焊接应力拉出来的微裂纹,肉眼看不见,切开看整个罐子就废了。所以得靠无损检测。
不碰坏工件,就能揪出暗伤
早十几年,车间里做检验还得切试板。同炉同工艺焊一块试板,切了拉断磨金相,看合格不合格。可试板合格,不代表你几公里长的焊道全合格对吧?万一哪段电流没调好,夹进去一点焊渣,试板验不出来,留在工件里就是定时炸弹。
无损检测就是解决这个事的。不用切,不用砸,靠物理方法,把工件内部的缺陷摸得清清楚楚。
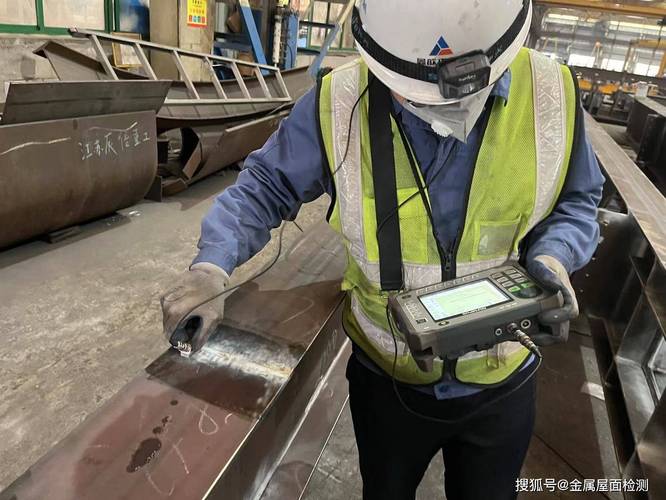 机械车间超声无损检测现场
说白了就是给工业零件做体检,和人做B超、拍胸片没区别,核心就是不破坏零件本身,还能把隐藏的缺陷找出来。听起来简单,真做起来差一点都不行。
不同的活儿,用不同的招
现在车间里常用的也就两类,超声和射线,各有各的适用场景,谁也替代不了谁。
超声就是用探头往工件里打超声波,不同材质对波的反射不一样,碰到缺陷,波就提前弹回来,仪器上出波形,老师傅扫一遍,看波形高低位置,就能说出来缺陷多大,在哪个深度,是圆形的气孔还是条状的裂纹。我见过张师傅辨缺陷,误差能控制在一毫米以内,真的准。
不过这活儿吃经验,碰到曲面、拐角,探头角度不对,耦合没做好,很容易漏检。我之前见过风电主轴探伤,主轴几十吨重,中心部位有个三毫米的氧化夹杂,直探头扫不出来,换斜探头调了三次增益才出来波形,差点就放过去了。
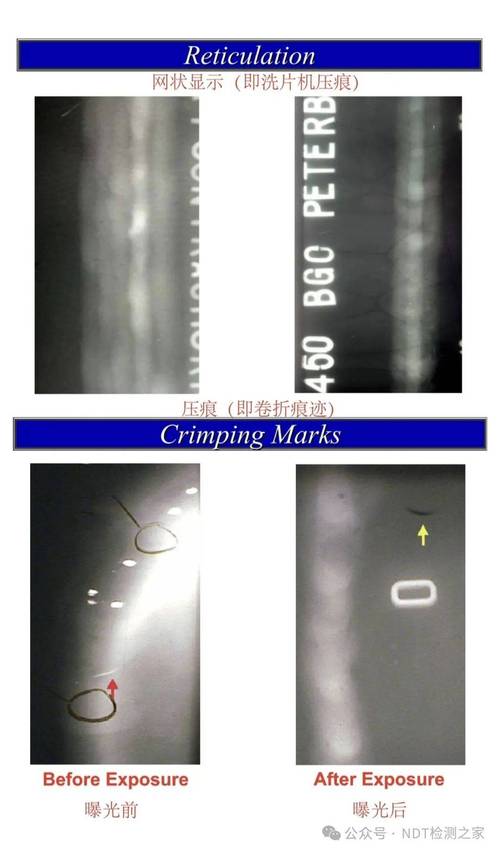 无损检测射线探伤底片缺陷实拍
射线就是另一个路子,和人拍胸片一模一样,放射线源在一边,底片贴在工件另一边,射线穿过去,缺陷的地方密度不一样,底片上就显出黑影子,直接能看到形状大小,新手都能认个八九不离十。
不过射线有辐射,干活得提前清场躲远,而且太厚的工件穿不透,也就适合通常十几厘米厚以内的焊件,太厚还得用超声。
说实话,这活儿真的难。不是摆上仪器按个按钮就出结果的。材料不均匀,工件形状复杂,缺陷太小太隐蔽,随便哪个变量都能把结果带偏,全靠人一点点调参数,一步步扫,急不来。
藏在工业背后,和每个人都有关
 藏在工业背后,和每个人都有关
很多人一辈子没听过无损检测,可不代表和你没关系。你坐高铁,车轮、车轴每一件都得做无损检测,就怕里面有暗伤,跑起来断了。你家楼下的天然气储气罐,年年得抽检,也是靠这个。坐飞机,机翼的主梁、发动机的涡轮盘,出厂前每一寸都得扫一遍,一点错都不能出。
不过话说回来,现在很多工厂都上了AI识别,说能全自动探伤,省人工。可真到车间里,复杂工件还是得老师傅把最后一关。上次我们车间新来一个年轻人,全靠AI出报告,AI把焊缝正常的咬边当成了裂纹,差点让整段焊缝切掉重焊,耽误半个月工期,亏了不少钱。
这行的门槛,从来都不是仪器多少钱买的。是手上攒的经验,是见过多少种不一样的缺陷,知道不同材料、不同工艺会出什么问题,差一点都不行。
现在我们做大型装备,大到盾构机的刀盘,小到汽车发动机的曲轴,全靠这道关把着。没了靠谱的无损检测,再漂亮的外观都是虚的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的火眼金睛:说说无损检测
文章链接:https://www.zystgy.cn/a/61641