为啥高精度减速机装配差一丝都不行
行星减速机是工业机器人、五轴机床核心的传动部件,现在主流要求传动背隙小于1弧分,换算成线误差,大概就是在100mm半径上差不到1.5微米。很多设计工程师图纸把公差标得滴水不漏,加工出来单个零件全合格,装完成品一测,背隙直接超了一倍,问题出在哪?
问题出在绝大多数人默认装配就是按图拼零件,忘了累计公差这回事。所有零件都在公差带里,可如果刚好都凑在上限或者下限,加起来的误差直接击穿设计要求。
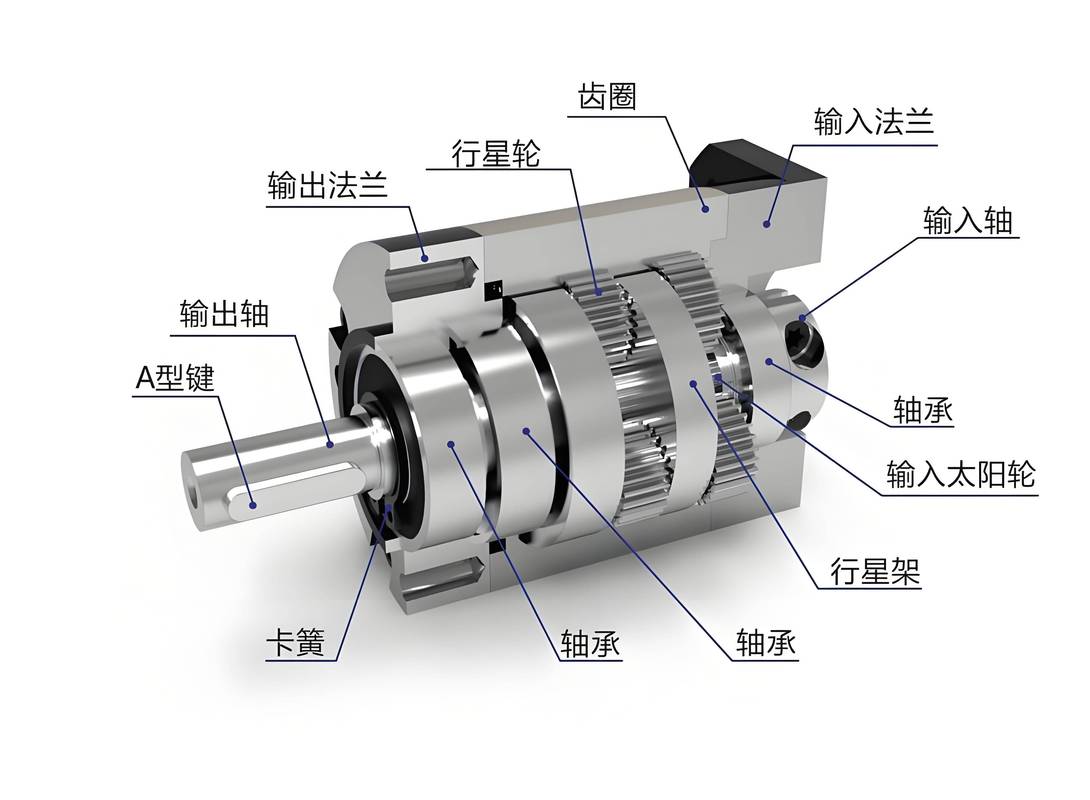
问:很多工厂加工完零件直接流水线装配,为啥成品精度达不到设计要求?
答:这个太常见了。单个零件公差都在合格范围内,凑到一起就出问题。比如太阳轮的轴径公差偏正,行星架的安装孔公差也偏正,装完之后太阳轮和行星轮的中心距就大了,间隙直接加了半丝,背隙能不涨吗?我见过太多次,零件全合格,整台减速机报废,说出来都心疼。
装配现场的公差适配技巧,不是只靠游标卡尺
解决累计公差的核心方法,就是分组选配法,说起来简单,做起来很多工厂都没走对流程。
我们之前给国内某头部机床厂做配套,合格率一直卡在30%多,后来改了装配流程,直接拉到90%以上,核心就三点:
- 全尺寸检测,不是只测一个关键尺寸。太阳轮要测齿圈径向跳动、轴径圆柱度,行星架要测三个行星孔的位置度、孔距累积误差,内齿圈要测安装基准的端面跳动,每一个数据都登记在案。
- 公差带分组,通常我们把0~10微米的公差带分成3组,同组零件配对装配,把累计公差控制在设计要求的1/3以内。
- 柔化配合,不是所有连接都要搞过盈硬压。比如内齿圈和箱体的配合,很多工厂喜欢砸进去,热装之后内齿圈发生塑性变形,齿距歪了,背隙直接飘了。改用小间隙加止口定位,精度稳得多。
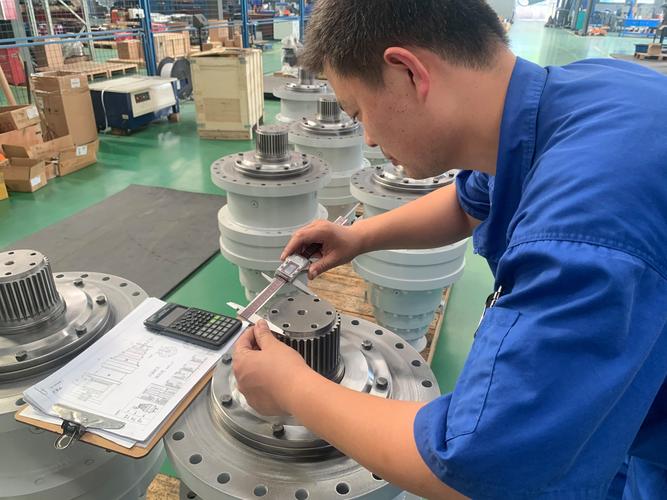
💡 这里说个实战里的小技巧:公差不是死的,两个卡边公差的零件,如果形位误差的方向刚好抵消,装完精度反而比两个中间公差的零件凑一起更好,这个判断,只有干了十几年的师傅能摸出来,自动化线现在还做不到。
问:分组选配会不会增加装配工时,反而拉高生产成本?
答:这要看你做什么产品。做普通输送线的减速机,背隙要求十几弧分,当然没必要,批量流水线装就行,成本最低。但你做机器人关节、机床主轴的高精度减速机,差半丝,成品就是不合格,卖出去就是退货,还要赔客户的工期损失,哪个更贵?我们改了选配流程之后,虽然单件装配工时翻了一倍,但不合格率降了一半还多,整体生产成本反而降了大约15%,这个账算得过来❗
最容易被忽略的装配环境隐形误差
说实话,我见过太多工厂把钱都花在进口加工中心、进口三坐标上,装配车间却连个恒温都没有,太可惜了。
温度变化对高精度装配的影响,远超出很多人的想象。碳钢的线膨胀系数大约是11.5e-6 /℃,也就是说,100mm长的零件,温度变1℃,尺寸就变1.15微米,半丝多出去了。我们之前有个车间,夏天靠窗的工位,上午装的减速机,下午送检温度降下来,精度就超了,找了半个月原因,才发现是太阳晒得工件温度比车间高4℃,尺寸胀了快5微米,装的时候刚好,冷下来就缩了,间隙直接不对。
还有清洁,别笑,真不是小事。我刚入行那年,装配的时候一个细铁屑掉进齿隙里没发现,试转的时候直接打坏了三个行星轮的齿面,那套零件当时小一万块,我半个月工资直接扣没了,懊恼了快一个月,到现在还记得那个滋味。还有预装配的润滑,脂涂多了,试运转的时候搅拌发热,内齿圈膨胀,间隙变了;涂少了,干磨合直接伤齿面,使用寿命砍一半。
不过话说回来,机械装配这行,从来不是照本宣科的事。图纸给的是标准,真正的精度,都是师傅一手一脚摸出来的。现在都讲自动化装配,没错,批量大的低精度产品,机器比人稳,但高精度核心部件的最后一步调整,还是得靠人。那些藏在公差里的小误差,机器只会出数据,只有人能把它们揉顺了,出一台合格的好活。