不是遥不可及的黑科技,本质就是给零件”补牙”
很多人第一次听这个词,觉得跟一堆炒出来的新概念一样,玄乎得很。其实拆解开来,特别好懂。
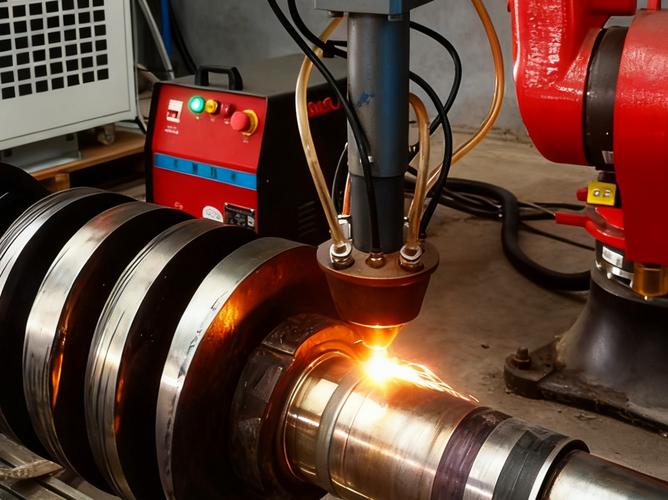
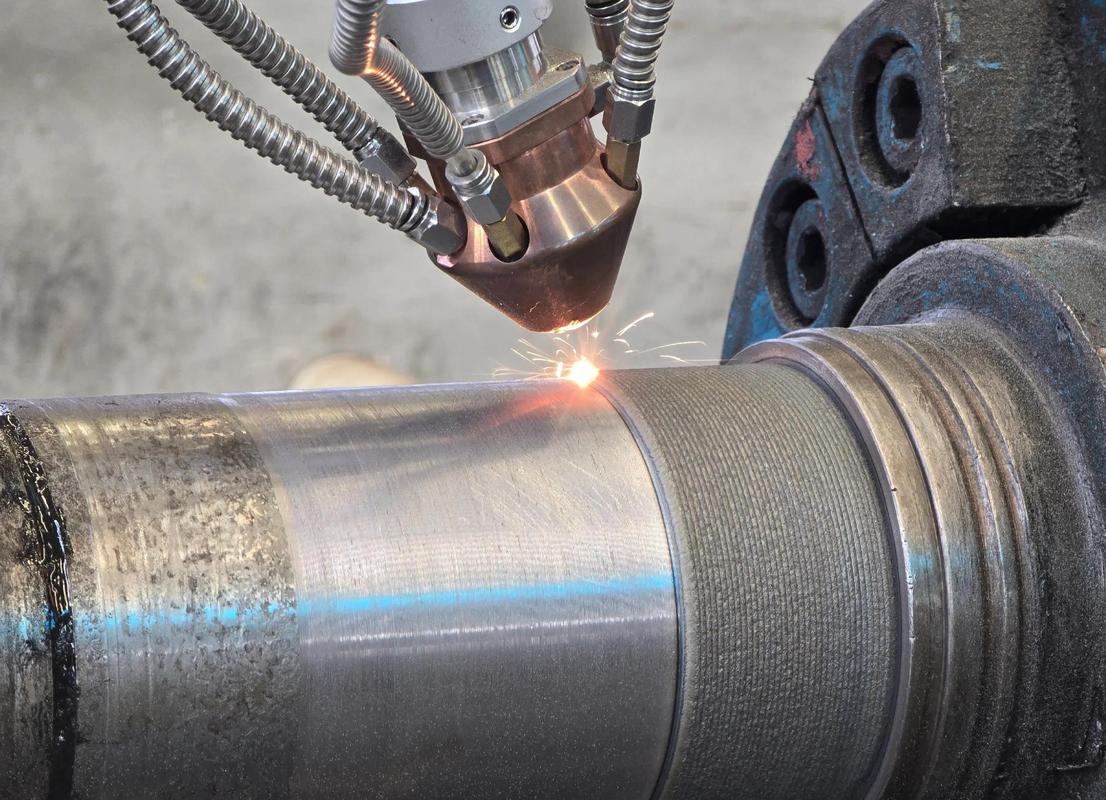
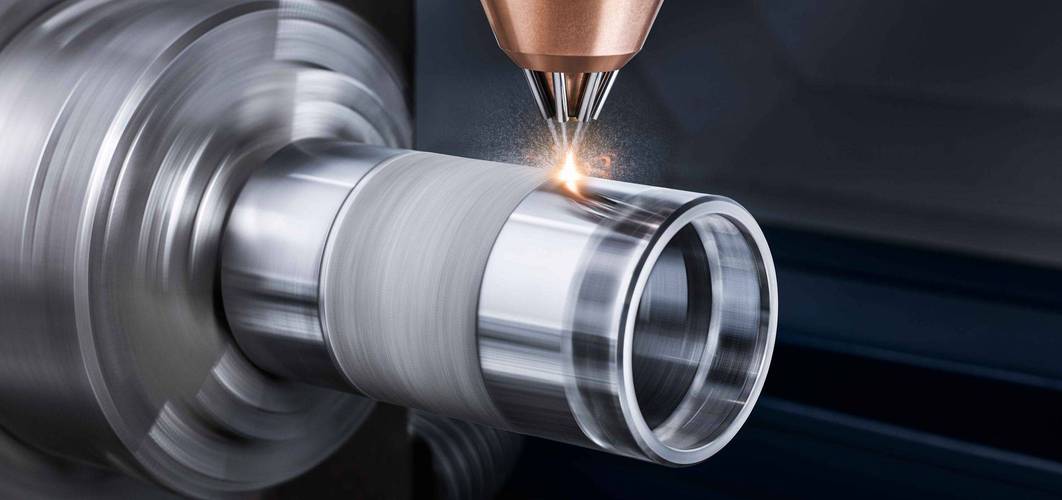
你牙齿烂了个洞,牙医把补牙材料填进去,补完跟新的一样能用。工业零件用久了,总会磨损、腐蚀掉一块,说白了就是零件”烂了个洞”。激光熔覆就是用高能量激光,把提前准备好的金属粉末或者焊丝熔化,一层一层堆在零件磨损的位置,不仅能补回原本的尺寸,还能和基体牢牢结合,性能甚至比原来的零件材料还好。
和传统堆焊比,最核心的优势就是热影响小。激光能量集中,只会熔化表层很小一块,不会把整个零件烧得变形。你想,十几吨的大轧辊,要是焊完弯了个几毫米,直接就废了,这也是为什么激光熔覆能搞定很多传统修复搞不定的活儿。
入门没门槛,做好了比磨高精度主轴还难
说实话,现在随便找个加工厂,花几十万买台设备,招两个工人,就能接活干。但能交出合格的活,没五六年现场经验根本摸不清门道。
坑真的太多了。
第一个大坑就是开裂。我前两年跟过一个单,给电厂给水泵转子做修复,熔完探伤,啥问题没有,客户拉回去放了一周,安装的时候发现裂了半圈,几十万的活直接打了水漂,老板脸绿了三天。为啥?就是粉末和基体的膨胀系数不匹配,冷却的时候应力拉不住,直接裂开了。
第二个坑是稀释率。你熔覆的时候,激光不仅熔化了补料,也会熔化一点点基体表面,如果能量控制不好,基体的材料混进了熔覆层,原本要的耐磨耐腐蚀性能直接打对折,用不了三个月就磨穿了。
哪怕你把所有参数都对着教科书抄到位,换一批粉末,换个环境湿度,甚至车间温度降个三五度,出来的结果都能差出十万八千里。全靠师傅在现场一遍一遍试,攒出来的独家参数,没人能给你打包票。
别被宣传忽悠,激光熔覆不是万能的
现在很多厂家吹得神乎其神,好像什么零件都能修,什么性能都能做,其实全是套路。
最大的误解就是什么零件都适合做激光熔覆。比如你一个十几块钱的小齿轮,磨损了,熔覆一下手工费就得好几百,犯不上,直接买新的就行。还有一些壁厚不到5mm的薄壁件,哪怕激光热影响小,做完也大概率变形,根本救不回来。
还有人吹能做到零变形,纯瞎扯。只要是熔化焊接,就一定会有应力,有应力就会有变形,只不过变形量小,大多在允许范围内,后续再做个精加工就好了,哪来的零变形。
不过话说回来,它对工业制造的价值真的没法低估。那些百万级的大型零件,比如风电主轴、钢厂轧辊,全都是大块头,真报废了回炉重炼,不仅费钱,还得排上几个月的工期,耽误生产一天损失都不止几十万。做个激光熔覆,十来天就能拿回去用,成本只要新件的三分之一不到,还能延长好几倍的使用寿命,算下来太划算了。更别说现在提倡循环经济,少造一个新零件,就能省不知道多少钢材,少排多少碳。
说白了,激光熔覆就是工业界的全科修复医生,不搞花架子,就是靠手艺给值钱的旧零件续命。没那么玄乎,也确实好用。