为什么渗氮处理能解决模具短命的痛点?
做注塑模、冷冲模、挤压模的,是不是最怕工作面过早磨耗、粘模拉伤?对吧?原来不做表面硬化处理的模具,打个几万模就得下线修模,甚至直接报废。渗氮处理一做,直接能干几十万模,寿命翻好几倍,这差距谁用谁知道。
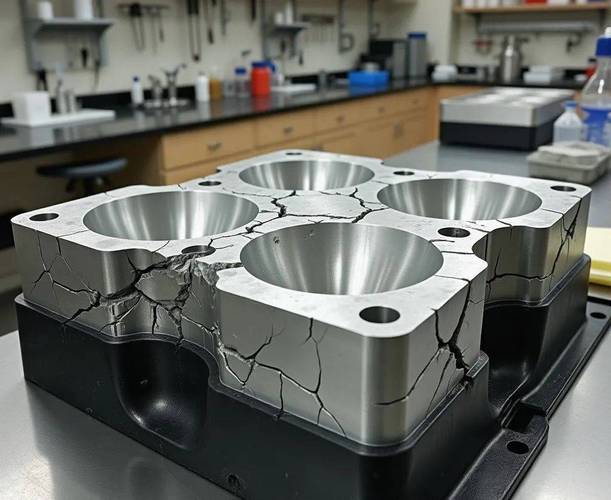
除了模具,很多动力机械的轴类、齿轮也靠渗氮处理提寿命,承受交变载荷的零件,渗氮层还能提高疲劳强度,不容易断,这也是很多设计工程师点名要渗氮的原因。
常见渗氮处理工艺,该怎么选?
现在市面上主流的三类工艺:气体渗氮、离子渗氮、软氮化(氮碳共渗),好多人挑花眼。说实话,没有万能的选项,只有适合你工件的选择。
- 气体渗氮:设备成本低,能批量处理大尺寸工件,加工成本低。缺点就是周期长,动辄几十上百小时,急单根本接不住。适合对成本敏感、批量大、交期不赶的工件。
- 离子渗氮:等离子轰击渗氮,速度快,渗层均匀,变形量比气体渗氮还小,还能精准控制渗层厚度。缺点就是设备贵,单次加工成本高,小批量打样不划算,但对精度要求高的工件,绝对值这个钱。
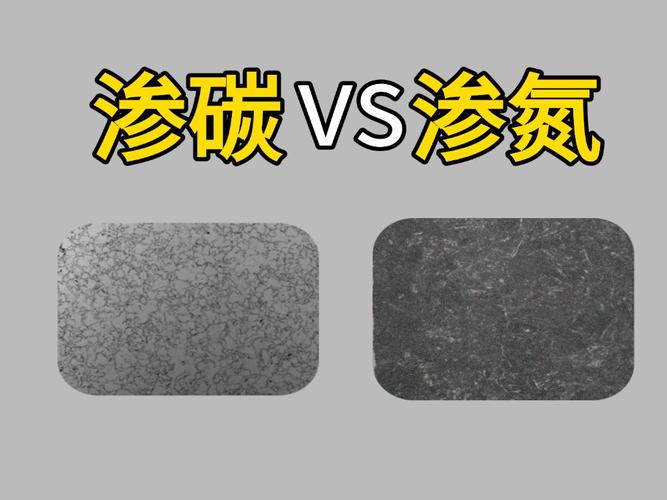
- 软氮化:其实就是低温氮碳共渗,速度快,几个小时就能做完,渗层韧性比纯渗氮好,不容易脆裂。缺点就是渗层偏薄,一般也就零点几毫米,不适合重载大载荷的工况,适合轻载、要求耐磨抗咬合的小零件。
渗氮处理容易踩的坑,老师傅也防不胜防
别以为渗氮就是把工件往炉子里一扔等着出炉就行,好多细节错一步,满盘皆输。我见过上百万的模具因为渗氮做错直接报废的,太可惜。
第一个坑:材料选错,全白干。渗氮不是什么钢都能渗出好效果的,想要硬度够、渗层稳,得选钢里自带铝、钛、钼这些能和氮结合生成氮化物的元素。你拿一块普通低碳钢去做渗氮,根本渗不进去,硬度上不去,花了时间花了钱,出来还是不合格,白瞎。✅做渗氮优先选专门的渗氮钢,比如38CrMoAl,这都是经过几十年验证的,错不了。
第二个坑:余量留错,报废收场。很多人知道渗氮变形小,所以精加工的时候一点余量都不留,结果出来才发现,渗氮层表面有一层化合物层,粗糙度达不到要求,要磨,磨完渗层直接磨没了,硬度根本不够,直接废。❗一般来说,提前留0.05-0.1mm的磨量就够,根据你要求的渗层深度调整,别省这一点点空间。
第三个坑:盲目追求厚渗层,越做越差。不少客户开口就要1mm以上的渗层,说越厚越耐用,其实真不是这么回事。渗氮层越厚,脆性越大,受力大了反而容易整块剥落,得不偿失。一般的模具、轴类工件,0.2-0.5mm的渗层完全够用,真要重载大载荷,再往上加厚度,没必要盲目堆参数。
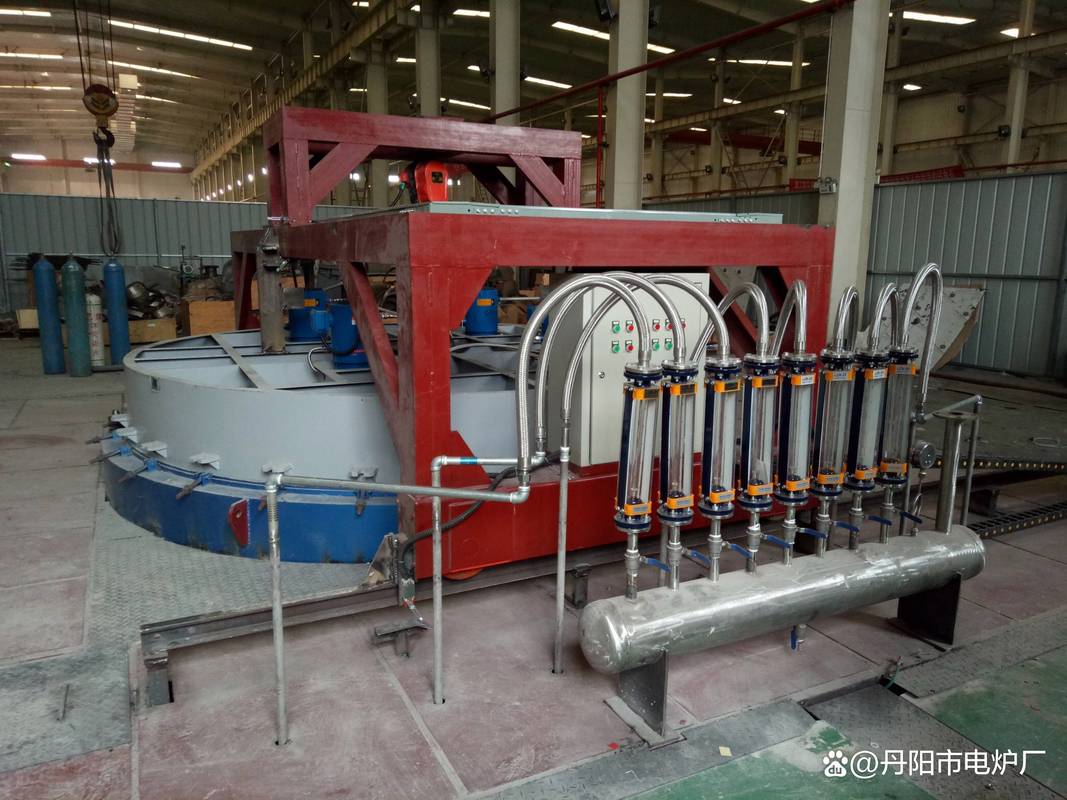
不过话说回来,渗氮处理这个活,看起来门槛低,实际上对炉温均匀性、氨分解率控制、炉压控制要求极高,差个十几度,出来的渗层硬度能差一两百HV,找靠谱的热加工厂家,比你砍半天价重要多了。我之前碰过一个客户,图便宜找了小厂做,出来测硬度达标,结果用了半个月就磨穿了,切开一看渗层才0.1mm,根本达不到要求,亏了好几万的模具成本,这不就是贪小便宜吃大亏吗?
做机械这行,拼的就是细节,一项工艺用对了,能帮你省下大把的维修换模成本,赚的就是这个精细化的钱。对吧?